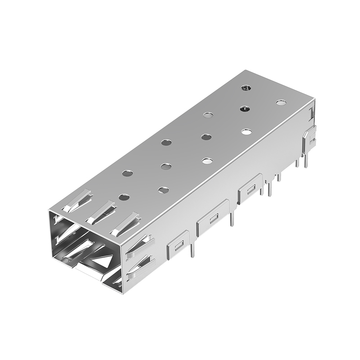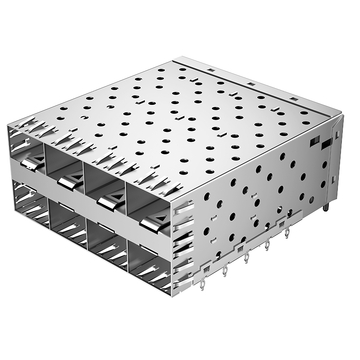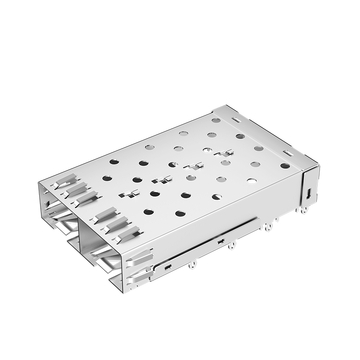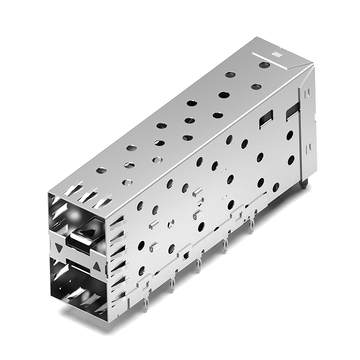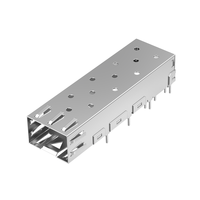


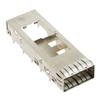
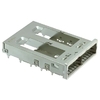
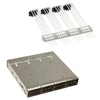


Avez-vous déjà intégré une cage SFP ou des cages SFP+ haut débit dans une nouvelle carte, en respectant scrupuleusement les normes MSA, et malgré tout rencontré des problèmes d'assemblage ou d'intégrité du signal inattendus ? Si des spécifications comme la SFF-8432 définissent les dimensions physiques fondamentales et les règles de connexion des connecteurs, elles prennent rarement en compte les contraintes inhérentes aux environnements réseau modernes. Lorsque les architectures haute densité atteignent les limites des composants, se fier uniquement à la conformité minimale aux normes MSA laisse souvent des vulnérabilités matérielles critiques non résolues.
Pourquoi des conceptions apparemment conformes souffrent-elles malgré tout de fuites électromagnétiques, de surchauffe des composants ou de vias de circuit imprimé endommagés lors de la fabrication ? La réponse réside dans les tolérances mécaniques subtiles que la documentation standard laisse à l’appréciation du fabricant. L’évaluation de facteurs tels que la rétention des broches de montage, les forces de fixation du dissipateur thermique, la déflexion du ressort de la lunette et l’accumulation du pas des ports empilés fait toute la différence entre un prototype défaillant et une production en série fiable.
🔷 Pourquoi les spécifications MSA standard ne conviennent-elles pas à la conception de votre cage SFP/SFP+ ?
Les accords multi-sources (MSA) de l'industrie définissent l'encombrement mécanique de base nécessaire pour garantir l'interchangeabilité physique entre les différents fournisseurs de matériel. Toutefois, la conformité aux normes ne garantit pas à elle seule des performances fiables en fonctionnement à haute vitesse et sous fortes contraintes physiques. Une intégration réussie exige que les ingénieurs en matériel évaluent des paramètres électromécaniques critiques qui dépassent largement le cadre des schémas standard.
Portée et limites des spécifications SFF-8432
La spécification SFF-8432 définit principalement les dimensions extérieures du boîtier, l'espacement des ports et la géométrie de découpe de base du châssis. Ces définitions garantissent la compatibilité physique de tout module standard avec un boîtier SFP ou SFP+ d'un fournisseur indépendant.
Toutefois, la norme laisse intentionnellement à la discrétion des fournisseurs les détails critiques pour la fabrication, tels que le profil des broches à insertion forcée, la conception des interfaces thermiques et l'élasticité des ressorts. Cela oblige les concepteurs de systèmes à valider indépendamment ces paramètres lors de la sélection des composants, au lieu de se fier uniquement à la conformité à la norme MSA.
Contraintes mécaniques réelles par rapport à la conformité de base
La conformité MSA de base vérifie l'ajustement statique, mais le matériel réseau fonctionne sous contrainte mécanique dynamique tout au long de son cycle de vie. Les insertions répétées d'émetteurs-récepteurs, la dilatation thermique lors de charges de travail importantes et la flexion structurelle du châssis génèrent une contrainte continue au niveau de l'interface du circuit imprimé.
Sans tenir compte de la rigidité structurelle et du maintien des broches, le remplacement continu des modules peut desserrer les pattes de fixation d'un châssis SFP/SFP+. À terme, cette fatigue mécanique dégrade la continuité du circuit de masse et endommage les connexions délicates au niveau de la carte.
Défaillances courantes d'assemblage de circuits imprimés au-delà des dimensions de base
Les dessins mécaniques standard tiennent rarement compte des tolérances de fabrication strictes requises pour les circuits imprimés modernes. De légères différences entre les dimensions nominales des broches et les métallisations des trous percés peuvent entraîner la rupture des pistes ou le décollement des anneaux annulaires lors de l'insertion par pression.
De même, les procédés de brasage CMS souffrent souvent de ponts de soudure ou d'un mouillage incomplet si la coplanarité des broches du boîtier s'écarte légèrement du niveau de la carte. La prise en compte précoce de ces variations dimensionnelles permet d'éviter des taux de rebut élevés et de faibles rendements de production lors de la fabrication en grande série.
Impact de l'intégration d'un châssis personnalisé sur l'empilement des tolérances
L'intégration d'un boîtier SFP ou SFP+ dans des commutateurs d'entreprise nécessite un alignement précis avec les façades et panneaux avant personnalisés. Les tolérances de fabrication du châssis métallique, des entretoises de la carte mère et du boîtier peuvent engendrer des interférences physiques.
Même de légères erreurs d'empilement peuvent bloquer le mécanisme de verrouillage du module, empêchant ainsi une insertion correcte de l'émetteur-récepteur. Une modélisation mécanique précise garantit que le châssis reste parfaitement centré dans l'ouverture du cadre, quelles que soient les variations de production.
🔷 Paramètre 1 : Choix entre montage par pression et montage à souder pour une cage SFP/SFP+
La fixation fiable du châssis sur le circuit imprimé est essentielle pour prévenir les dommages causés aux pistes haute fréquence par les contraintes mécaniques. Le choix entre montage par pression et par soudure détermine les contraintes physiques liées à la fabrication du circuit imprimé, aux équipements d'assemblage et à la fiabilité globale sur le terrain. Un mauvais choix de méthode de terminaison peut compromettre les trajets des signaux haute fréquence et entraîner une fatigue structurelle prématurée lors des cycles d'insertion/réception répétés de l'émetteur-récepteur.
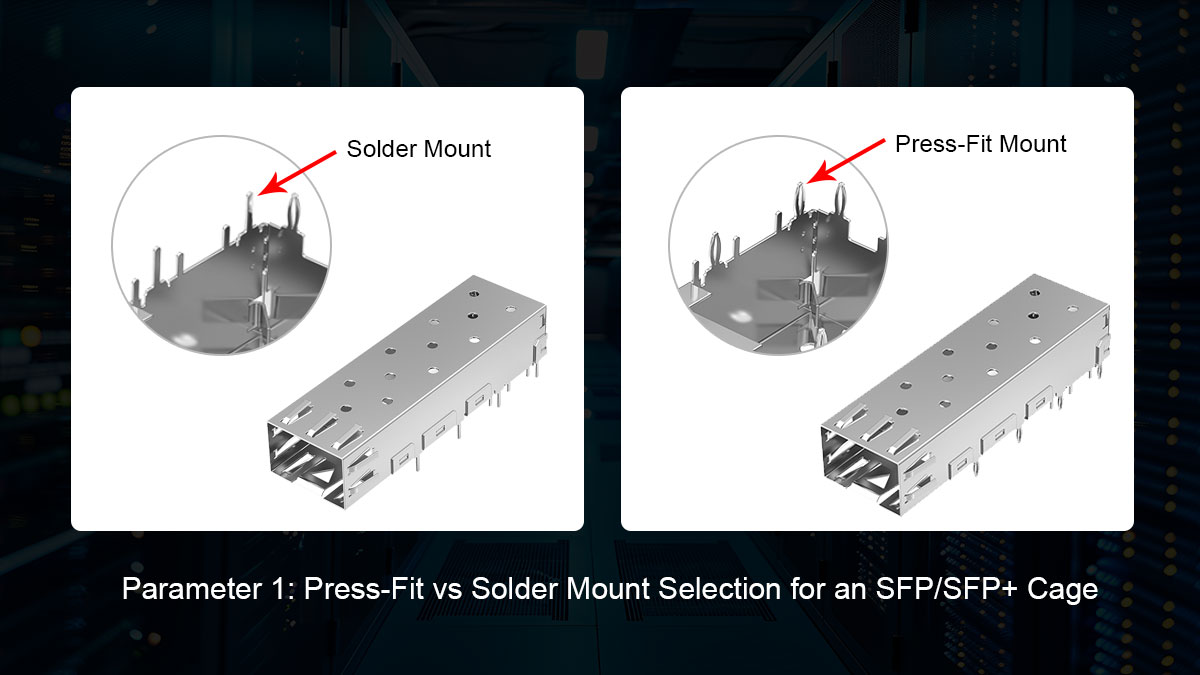
Broches à aiguille à pression vs assemblage de broches à souder
Les connecteurs à insertion par pression utilisent des broches souples à « œillet » qui se déforment élastiquement lorsqu'elles sont pressées dans des trous métallisés, assurant ainsi une connexion mécanique et électrique étanche sans exposition thermique. À l'inverse, les connecteurs à braser reposent sur le brasage à la vague ou le procédé de refusion CMS pour fixer des broches rigides sur les pastilles du circuit imprimé, ce qui les rend adaptés aux applications moins exigeantes.
Les différences structurelles et de traitement entre ces deux modes de fixation mettent en évidence des compromis d'ingénierie distincts :
| Paramètre / Caractéristique | Ajustement par pression (broche conforme) | Montage à souder (CMS / Traversant) |
| Mécanisme de montage | Ajustement serré mécanique par déformation de la goupille | Assemblage par brasage métallurgique |
| Exposition thermique | Aucun (processus d'assemblage à froid) | températures de refusion ou de soudage à la vague élevées |
| Rétention mécanique | Haute résistance à la contrainte d'insertion répétée | Résistance moindre à la contrainte de cisaillement soutenue |
| Impact de la disposition des circuits imprimés | Nécessite des trous traversants finis en cuivre épais | Nécessite des pastilles de surface ou des trous de passage. |
| Dépendance des outils | Dispositifs de fixation de sièges à ajustement serré de haute précision | équipement standard pour pochoirs, four de refusion ou machine à vagues |
Force d'insertion vs limites de soudage thermique
Le montage par pression exige une force d'insertion calibrée avec précision pour fixer correctement le boîtier SFP/SFP+ sur la carte mère sans écraser le boîtier métallique creux. Un dépassement des forces d'insertion recommandées risque de déformer le circuit imprimé, d'endommager les plans de masse internes ou de déformer les rails de guidage internes de l'émetteur-récepteur.
À l'inverse, les cages à braser évitent les forces de pression mécanique, mais exposent les zones environnantes à des températures de refusion élevées. Des cycles thermiques répétés peuvent induire une déformation localisée du substrat, entraînant des circuits ouverts intermittents ou des joints de soudure fissurés le long des voies de signaux différentiels haute vitesse adjacentes.
Tolérance des trous de circuit imprimé par rapport aux exigences de disposition des pastilles
Un contrôle rigoureux de la fabrication est indispensable pour le routage des empreintes haute densité destinées à une cage SFP ou à une cage SFP+ multiport. Les broches à insertion par pression reposant sur une expansion radiale contre les parois du cylindre, tandis que les broches soudées exigent des conditions métallurgiques précises, chaque technologie impose des règles de conception de circuit imprimé distinctes.
Un examen attentif des exigences d'agencement suivantes garantit des rendements de fabrication optimaux :
- Diamètre fini du trou : Les trous traversants finis par ajustement serré doivent impérativement respecter des tolérances de +/- 0.05 mm.
- Épaisseur du plaquage : Maintenir une épaisseur de plaquage en cuivre d'au moins 25 µm sur le fût afin d'éviter la rupture de la paroi lors de l'insertion de la broche.
- Intégrité de l'anneau annulaire : veiller à ce que les marges de l'anneau en cuivre soient suffisantes pour éviter toute rupture sous l'effet du cisaillement mécanique.
- Remplissage des trous Pin-in-Paste (PIP) : dimensionnez avec précision les trous traversants à souder pour obtenir un remplissage vertical de soudure d'au moins 75 % lors du refusion.
- Ouverture du pochoir et volume de pâte : Optimisez les rapports d'ouverture du pochoir CMS pour éviter les ponts de soudure tout en assurant une hauteur de congé adéquate.
- Espacement des barrières de masque de soudure : Prévoir des barrières de masque de soudure adéquates autour des zones de masse denses afin d’éliminer le piégeage du flux et les courts-circuits.
Facilité de réparation et de remise en état pour les deux types de montage
Les procédures de maintenance sur site et de retouche en production varient considérablement entre ces deux méthodes de montage. Le dessoudage d'un châssis traversant multipoints nécessite des outils de dessoudage à air chaud spécialisés et une exposition prolongée à la chaleur, ce qui endommage souvent les circuits intégrés de commande d'émetteurs-récepteurs sensibles adjacents ou fait fondre les composants optiques en plastique.
Les assemblages par emboîtement permettent une extraction mécanique propre grâce à des outils d'extraction spécifiques qui appliquent une pression ascendante uniforme sur les languettes inférieures. Cependant, les trous individuels du circuit imprimé ne supportent généralement que deux à trois cycles de remplacement avant que l'usure des parois en cuivre ne réduise la force de maintien en dessous des marges de sécurité opérationnelles.
🔷 Paramètre 2 : Profil du dissipateur thermique et dynamique des clips thermiques sur une cage SFP/SFP+
Une fois le boîtier fixé mécaniquement à la carte, la dissipation thermique devient le principal facteur limitant la fiabilité du système. Les émetteurs-récepteurs SFP+ dissipent généralement plus d'énergie que les modules Gigabit classiques, ce qui nécessite des mécanismes de transfert thermique directs placés au-dessus du boîtier métallique. Il est essentiel d'équilibrer la géométrie du dissipateur thermique, la vitesse du flux d'air et la pression des fixations mécaniques afin de maintenir les composants optiques haute vitesse dans leurs plages de température de fonctionnement.
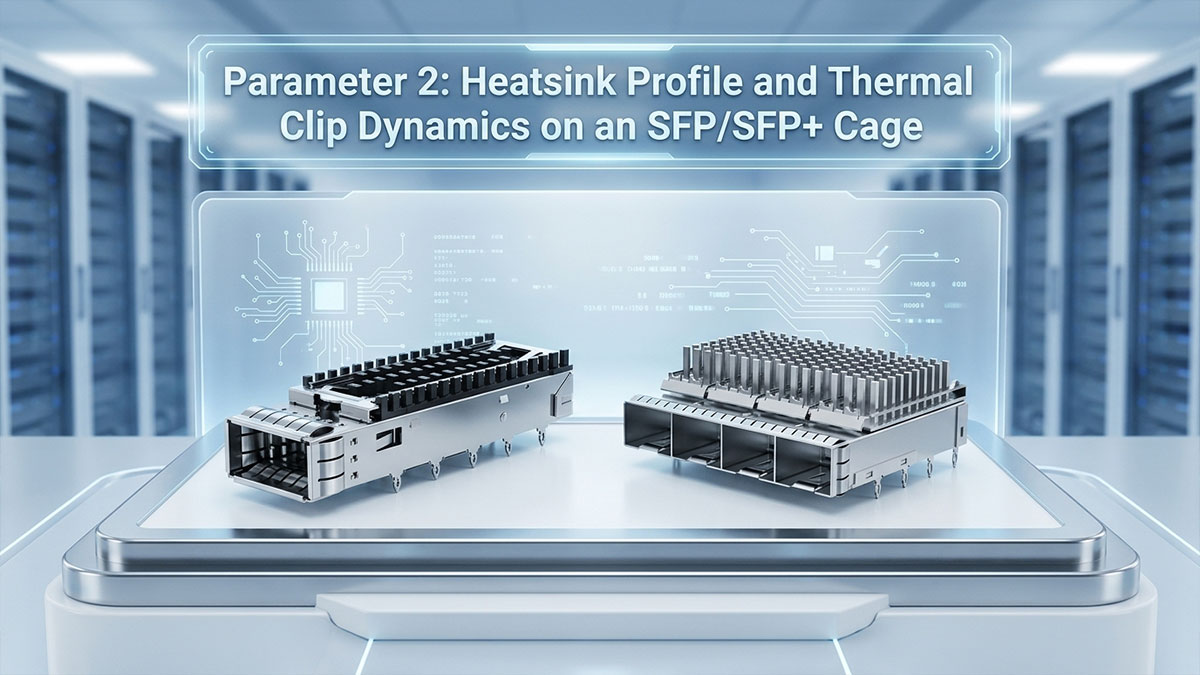
Options de hauteur du dissipateur thermique et limites de dégagement du châssis
La hauteur du dissipateur thermique influe directement sur la surface de dissipation thermique disponible, mais elle reste limitée par l'espacement vertical des châssis rack 1U ou multi-emplacements. Les hauteurs standard (généralement 4.2 mm, 6.5 mm et 13.5 mm) sont adaptées à différentes puissances et contraintes mécaniques.
Le tableau de sélection ci-dessous présente les limites de profil courantes :
| Hauteur du profil | Application typique | Exigence de dégagement vertical | Contrainte du flux d'air primaire |
| 4.2 mm (profil bas) | Serveurs lames 1U ultra-denses et cartes PCIe | Hauteur libre réduite (< 6 mm au-dessus de la cage) | Nécessite des ventilateurs à haute pression statique |
| 6.5 mm (standard) | Commutateurs d'entreprise 1U généraux | Hauteur libre modérée (8-10 mm au-dessus de la cage) | Impédance de flux d'air équilibrée |
| 13.5 mm (Hauteur/Étendu) | Châssis ouvert 2U+ et optique haute puissance | Dégagement suffisant (> 15 mm au-dessus de la cage) | Convection naturelle/forcée très efficace |
Choisir un dissipateur thermique trop haut risque d'interférer directement avec les couvercles supérieurs du châssis ou les cartes mezzanine voisines. À l'inverse, un dissipateur trop petit peut entraîner une limitation de la puissance optique lors d'une transmission 10G continue.
Résistance à l'écoulement d'air des ailerons à aiguille par rapport aux ailerons droits
La géométrie des ailettes détermine l'efficacité de la convection forcée pour évacuer la chaleur d'une cage SFP+. Les ailettes droites dirigent l'air parallèlement à la longueur de l'émetteur-récepteur, offrant une faible résistance mais nécessitant un flux d'air strictement unidirectionnel. Les matrices d'ailettes à picots créent une microturbulence contrôlée, améliorant la capture thermique multidirectionnelle dans les configurations complexes de conduits de ventilation.
Le choix entre ces deux options nécessite de faire correspondre les débits d'air (CFM) des ventilateurs du châssis aux courbes de résistance des ailettes. Des ailettes droites mal alignées peuvent priver les lasers optiques internes d'un refroidissement suffisant lorsque l'air s'échappe par les ouvertures de moindre résistance.
Équilibre entre la force de rétention du clip et la pression de contact
Le clip thermique exerce la force normale continue nécessaire pour maintenir le dissipateur thermique contre la coque supérieure d'une cage SFP/SFP+. Si le clip est trop faible, des espaces d'air se forment et la résistance thermique augmente brusquement. S'il est trop rigide, une pression excessive vers le bas peut déformer le couvercle métallique supérieur et pincer les rails de guidage internes du module.
Règle d'or : Concevoir pour une pression de contact soutenue de 10 à 15 psi (environ 70 à 100 kPa) sur l'interface du module. Pour une surface supérieure de cage SFP standard (environ 15 mm x 10 mm), cela correspond à une force normale totale d'environ 10 à 15 N. Ce niveau garantit un contact thermique optimal sans provoquer de blocage de l'émetteur-récepteur ni de verrouillage mécanique.
Il faut également tenir compte de la fatigue mécanique des clips en acier à ressort estampé sur la durée de vie du système. Des cycles thermiques prolongés peuvent relâcher la tension des clips, dégradant progressivement leurs performances de transfert thermique au fil des années d'utilisation sur le terrain.
Comportement en compression du matériau d'interface thermique (TIM)
Pour obtenir un transfert de chaleur efficace, il est nécessaire de combler les micro-espaces d'air entre la coque métallique rugueuse et le fond du dissipateur thermique. Les matériaux à changement de phase et les coussinets isolants amovibles sont couramment utilisés pour réduire la résistance thermique à l'interface, mais leurs performances dépendent fortement du taux de compression mécanique.
Les principaux éléments à prendre en compte en matière de mécanique du TIM sont les suivants :
- Rapport de compression optimal : Comprimez les pastilles d’espacement entre 30 % et 50 % de leur épaisseur nominale afin de minimiser la résistance de contact sans surcharger les pistes du circuit imprimé.
- Mouillage et fluage de surface : veiller à ce que les matériaux thermiques à changement de phase restent confinés sous des charges thermiques dynamiques afin d’empêcher la migration du silicone dans les alésages optiques voisins.
- Tolérance pour la variation d'épaisseur : Prévoir une marge pour les écarts initiaux d'épaisseur du TIM (généralement ±10 %) dans la boucle de tolérance globale du clip de cage afin de maintenir une force de contact constante.
🔷 Paramètre 3 : Tolérances des ressorts et joints EMI dans une cage SFP/SFP+
Bien que des chemins thermiques efficaces gèrent en interne les composants optiques haute puissance, les signaux 10G à haut débit génèrent inévitablement un rayonnement électromagnétique (EMI) élevé à la limite du châssis. L'interface entre le nez du boîtier et la façade avant constitue la principale barrière contre les fuites RF vers les équipements voisins. La conception de contacts élastiques ou de joints élastomères conducteurs garantit une mise à la terre continue sans bloquer le module physique lors des remplacements à chaud sur site.
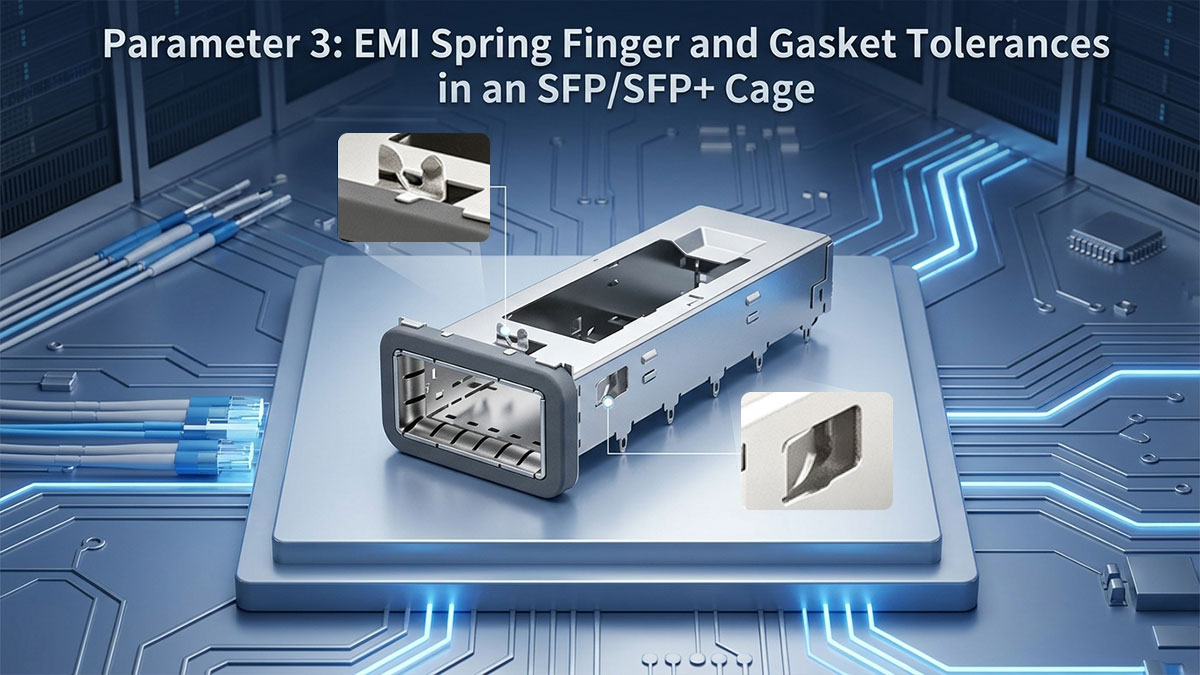
Matériaux des ressorts de contact : cuivre au béryllium ou acier inoxydable
Le choix du matériau des doigts de ressort détermine l'élasticité mécanique, la limite de fatigue et la conductivité électrique à long terme d'une cage SFP ou SFP+. Le cuivre-béryllium (CuBe) offre une conductivité et une résilience supérieures en flexion dynamique, tandis que l'acier inoxydable offre une limite d'élasticité mécanique plus élevée à moindre coût de fabrication.
Une évaluation comparative met en lumière les compromis physiques entre ces options d'alliages courantes :
| Attribut du matériau | Cuivre béryllium (CuBe) | Acier inoxydable (SUS 301/304) |
| Conductivité électrique | Élevé (20 % à 28 % IACS) | Faible (2 % à 3 % IACS) |
| Amplitude élastique et relaxation du stress | Grande amplitude élastique ; relaxation minimale au fil du temps | Fenêtre d'élasticité plus étroite ; sujette au relâchement sous une déformation prolongée |
| Adhérence du placage | Excellent avec des finitions brillantes en étain ou en nickel | Nécessite une passivation/un revêtement barrière spécialisé |
| Résistance à la corrosion | Modéré (dépend fortement de la couche de placage) | Résistance intrinsèquement élevée à l'oxydation |
| Prix | Coûts plus élevés des matières premières et du traitement thermique | Choix économique pour les commutateurs sensibles au coût |
Limites de course de compression et jeu du panneau de lunette
Le maintien d'un contact uniforme sur tout le périmètre de la découpe du cadre exige un contrôle précis de la course de compression des languettes à ressort. Si la déflexion est trop faible, les variations de fabrication de la tôle du châssis peuvent créer des interstices intermittents, laissant passer l'énergie RF. À l'inverse, une compression excessive des languettes à ressort au-delà de leur limite élastique entraîne une déformation permanente et la rupture des languettes de contact.
Les limites mécaniques pour l'engagement standard de la lunette suivent généralement ces règles dimensionnelles :
- Course de travail nominale : viser une plage de déflexion en compression comprise entre 1.0 mm et 1.5 mm dans des conditions de plaque frontale entièrement en place.
- Jeu périmétrique : Maintenir un jeu d'air nominal de 0.3 mm à 0.5 mm entre la paroi extérieure de la cage et le bord brut de la découpe de la lunette.
- Angle de déviation de précharge : Spécifiez un angle d’entrée du doigt de 15° à 20° pour assurer un glissement d’entrée en douceur sans blocage ni flambage.
- Marge de sécurité élastique : s’assurer que la géométrie du doigt résiste à au moins 130 % de la course maximale prévue sans dépasser la limite d’élasticité du matériau.
Stabilité de la résistance de contact au fil des cycles d'accouplement
Lors de cycles répétés de remplacement à chaud, le frottement mécanique répété peut endommager les revêtements de contact protecteurs et provoquer une usure rapide par frottement. Une interface de cage SFP/SFP+ idéale assure une continuité électrique stable en maintenant la résistance de contact à la masse en dessous de 50 mΩ pendant toute la durée de vie du système.
Des facteurs environnementaux tels que l'humidité et les sulfures présents dans l'air peuvent oxyder les métaux de base non plaqués au niveau des points de contact microscopiques. L'utilisation d'une couche sacrificielle d'étain brillant ou d'un plaquage sélectif à l'or sur la couronne de contact prévient la corrosion galvanique. Pour les couronnes de contact plaquées or, il est impératif de spécifier une épaisseur minimale de 0.76 µm (30 µin) afin de résister à plus de 250 cycles d'insertion/d'insertion sans exposer la couche barrière de nickel sous-jacente. Ceci garantit la conductivité des pistes de masse après des centaines d'insertions de modules.
Compromis entre la force d'insertion et l'efficacité du blindage
Pour une protection efficace contre les harmoniques de 10 GHz, une force normale de contact élevée est nécessaire afin d'éliminer les zones de résonance haute fréquence. Cependant, l'augmentation de la raideur des ressorts individuels multiplie la force d'insertion totale requise pour monter un module SFP dans un châssis multiport, ce qui complique la maintenance sans outil pour les utilisateurs finaux.
Les ingénieurs doivent définir une plage de fonctionnement optimale qui satisfasse à la fois aux exigences de conformité et d'ergonomie :
- Fenêtre d'ergonomie et de compatibilité électromagnétique : viser une force normale de 0.3 N à 0.6 N par doigt. Ceci assure une atténuation RF haute fréquence fiable (> 40 dB à 10 GHz) tout en limitant la force d'insertion totale d'une cage à un seul port à moins de 18 N (environ 4 lbf) pour un branchement à chaud aisé des modules.
Cette limite de force d'insertion cumulée de 18 N tient compte des effets combinés du frottement du ressort EMI, de la friction du rail de guidage interne de la cage et de la précharge du verrou de l'émetteur-récepteur. Pour une interface de lunette typique à 6 doigts avec un coefficient de frottement de 0.4, la contribution du ressort EMI est à elle seule d'environ 6 × 0.45 N × 0.4 ≈ 1.1 N, laissant une marge pour la friction mécanique et l'engagement du verrou.
Un déséquilibre dans la force appliquée engendre un frottement excessif qui raye la finition des façades ou empêche le verrouillage complet des modules. L'ajustement précis du pas et du profil des doigts du ressort permet aux concepteurs d'équilibrer les exigences en matière de compatibilité électromagnétique (CEM) et la facilité d'utilisation mécanique — un compromis essentiel lors du choix du composant.
🔷 Paramètre 4 : Structure du guide de lumière et alignement optique pour une cage SFP/SFP+
Outre la garantie de l'intégrité mécanique et de la stabilité thermique, les équipements réseau nécessitent une télémétrie visuelle claire de l'état des ports et de l'activité des données. L'intégration de guides de lumière en polycarbonate transparent directement dans le châssis permet d'acheminer la lumière des LED montées sur la carte vers le panneau avant sans câblage secondaire. Cependant, l'obtention d'un signal optique net exige un alignement physique précis entre l'entrée du guide de lumière et le circuit imprimé sous-jacent, car les tolérances d'alignement mécanique déterminent directement l'efficacité du couplage optique.
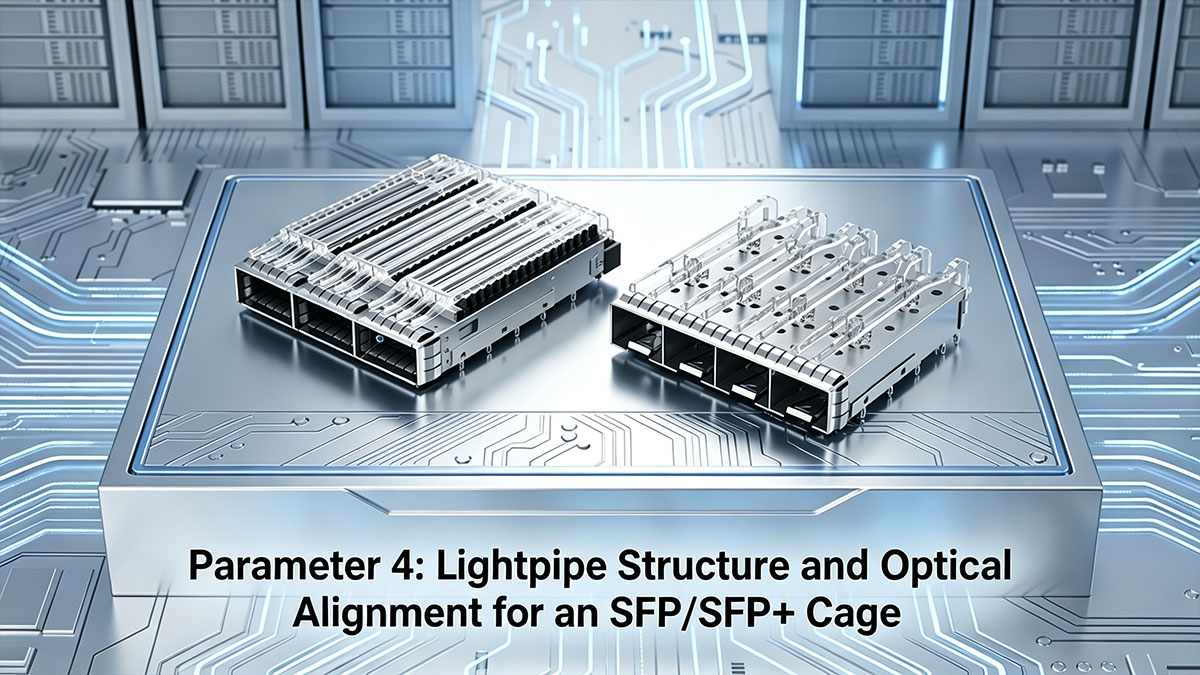
Configurations de guides de lumière à canal unique et à double canal
Les guides d'ondes optiques à canal unique prennent en charge la détection de liaison de base, tandis que les configurations à double canal fournissent des indicateurs distincts pour la vitesse de liaison et l'activité de trafic de données par port. Les conceptions à double canal nécessitent des barrières optiques internes ou des espaces d'air physiques dédiés pour empêcher la fuite de lumière entre les canaux d'indicateurs adjacents.
Le choix entre ces options détermine la complexité physique du boîtier supérieur d'une cage SFP/SFP+. Les implémentations multicanaux doivent concilier des tolérances de moulage plastique plus strictes et une rigidité mécanique suffisante pour éviter toute déformation lors de l'insertion du module.
Agencement des sorties de la lunette extérieure, intérieure et supérieure
Le point de sortie du guide de lumière sur la face avant détermine la lisibilité du panneau et les dégagements pour le routage interne. Les configurations à sortie latérale externe acheminent la lumière le long des parois latérales extérieures d'une cage SFP/SFP+, la rendant visible depuis les bords du panneau. Les conceptions à sortie latérale interne positionnent le guide de lumière entre les ports adjacents, optimisant ainsi l'espace du cadre pour les configurations haute densité 1×N. Ces deux géométries de sortie latérale sont optimales pour les configurations à une seule rangée avec un espacement horizontal ouvert.
Les configurations à sortie supérieure acheminent la lumière directement au-dessus du couvercle supérieur d'une cage SFP+, préservant ainsi l'espace horizontal de la carte pour un regroupement plus compact des ports. Toutefois, ces acheminements supérieurs doivent être soigneusement coordonnés avec les fixations du dissipateur thermique afin d'éviter toute interférence physique entre le conduit optique et le système de refroidissement.
Rayon de courbure interne et perte de transmission optique
La transmission de la lumière à travers un plastique optique transparent repose entièrement sur la réflexion totale interne (RTI) le long de guides de lumière incurvés. Si le rayon de courbure interne est inférieur à deux fois l'épaisseur du noyau (R < 2D), la lumière s'échappe par la courbe de la gaine externe et réduit considérablement la luminosité du voyant sur la face avant.
Les pertes optiques s'accumulent rapidement sur les longs conduits dans les boîtiers à grande profondeur. L'utilisation de supports optiques moulés ou de miroirs de déviation internes polis à 45° minimise l'atténuation, assurant un éclairage uniforme du panneau avant sans surcharger les LED de la carte.
Empreinte au sol et ciblage optique des LED à montage en surface
L'extrémité d'entrée de la lumière du guide de lumière doit être parfaitement centrée au-dessus de la zone d'émission de la LED CMS sur le circuit imprimé. Un décalage latéral de seulement ±0.3 mm — largement dans les tolérances d'assemblage standard des circuits imprimés — peut réduire l'efficacité du couplage lumineux jusqu'à 40 %, entraînant un affichage faible ou irrégulier.
Les ingénieurs doivent également veiller à maintenir un espace vertical de 0.2 à 0.4 mm entre la lentille de la LED et la face d'entrée du guide de lumière. Cet espace permet de compenser la flexion du circuit imprimé lors de l'installation par insertion forcée dans le boîtier et prévient tout dommage structurel aux fragiles boîtiers de LED soudés.
🔷 Paramètre 5 : Tolérances de densité pour les modules empilés et groupés dans une cage SFP/SFP+
Le passage d'architectures à port unique à des commutateurs multiports haute densité multiplie les contraintes mécaniques. Si les configurations groupées (1xN) et empilées (2xN) augmentent considérablement le nombre de ports en façade, elles concentrent les contraintes d'insertion et la dissipation thermique dans un espace réduit. La maîtrise des dimensions des parois internes, de l'alignement vertical et de la coplanarité des composants dans les assemblages multiports est essentielle pour préserver l'intégrité structurelle et éviter toute perte de signal.
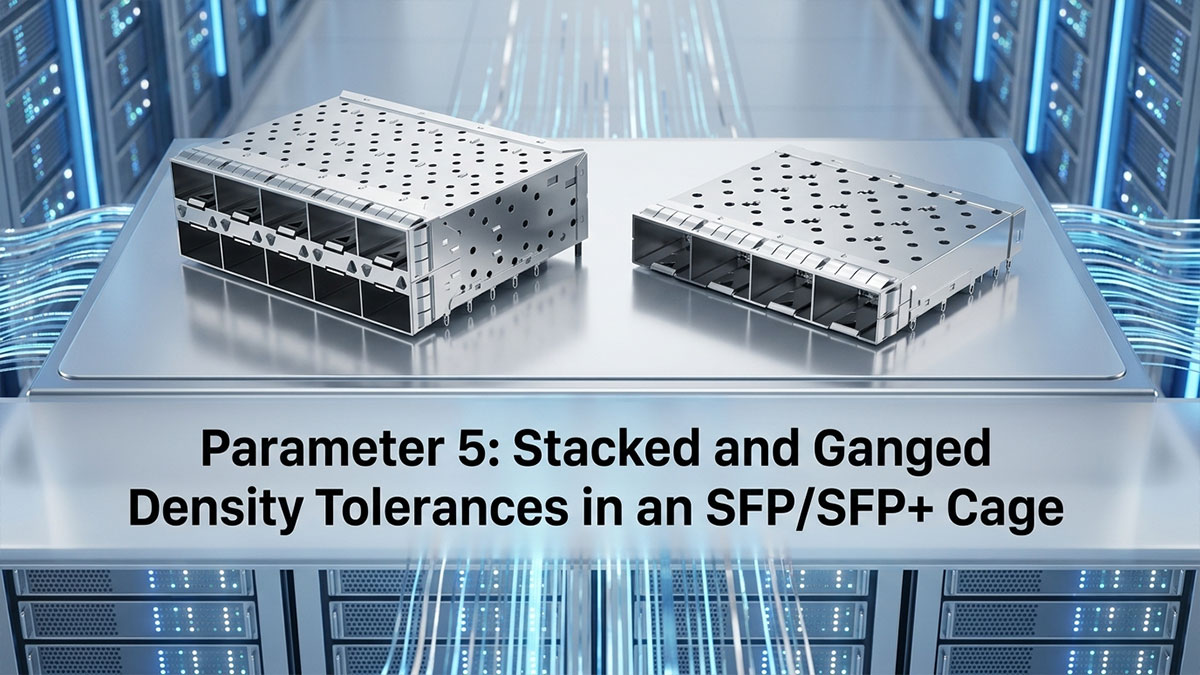
Pas et épaisseur de paroi des cages groupées à une seule rangée
Dans les baies multiports assemblées (configurations 1x2, 1x4 ou 1x6, par exemple), l'espacement entre les ports détermine l'espacement horizontal des panneaux avant et l'épaisseur admissible des parois d'isolation internes. L'espacement standard du secteur est généralement de 14.25 mm entre les centres des modules, ce qui implique des cloisons métalliques extrêmement fines entre les modules adjacents.
| Paramètre de conception | Dimension Standard | Impact et risque liés à l'ingénierie |
| Pas de bâbord à bâbord | 14.25 mm nominal | L'erreur de pas cumulée sur une cage 1x6 peut provoquer un blocage du cadre du châssis. |
| Épaisseur de la paroi intérieure | 0.20mm à 0.25mm | Des parois plus minces réduisent l'espacement des ports mais augmentent le risque de flambage structurel. |
Si les parois internes sont trop fines pour gagner de la place, l'insertion d'un module SFP peut déformer les baies adjacentes et perturber les émetteurs-récepteurs voisins. Les concepteurs doivent trouver un équilibre entre une forte densité de ports et un renforcement structurel suffisant pour absorber les contraintes d'insertion latérales. Outre leur intégrité mécanique, les parois fines doivent maintenir des chemins de retour de masse continus afin d'atteindre une isolation inter-ports supérieure à 40 dB à 10 GHz, comme l'exige la conformité aux normes CEM des systèmes multicanaux.
Dégagement vertical de la cage empilée à double rangée 2xN
Les architectures empilées (2x1, 2x4, 2x8) doublent la densité de ports en intégrant les ports émetteurs-récepteurs supérieur et inférieur dans un boîtier unique. Le port supérieur étant situé jusqu'à 25 mm au-dessus de la surface du circuit imprimé, les forces d'insertion génèrent un important effet de levier mécanique et un couple de rotation significatif sur les broches soudées ou à pression sous-jacentes.
Pour assurer un engagement fiable sur les deux niveaux, les dégagements mécaniques verticaux doivent respecter des limites structurelles strictes :
- Dégagement ventre à ventre : Maintenir un plateau intermédiaire en tôle d’au moins 1.5 mm entre les travées des modules supérieurs et inférieurs pour loger les languettes de mise à la terre et les conduits de lumière.
- Moment d'insertion verticale : Assurez-vous que les broches d'ancrage de base absorbent jusqu'à 35 N de force de rotation vers le bas lors de l'insertion des modules dans le niveau supérieur.
- Alignement de la découpe du cadre : Limitez la déviation de l'axe vertical du port à ±0.15 mm sur tous les ports afin d'éviter que les loquets de l'émetteur-récepteur ne s'accrochent à la plaque avant.
Tolérances de coplanarité des connecteurs intégrés
Contrairement aux modèles à port unique qui utilisent des connecteurs discrets en bordure de carte, les châssis SFP+ multiport empilés intègrent des connecteurs internes à deux niveaux. Ces châssis multibroches comportent des conducteurs internes étendus reliant les contacts du port supérieur aux pastilles du circuit imprimé hôte.
- Limite critique de coplanarité : maintenir la coplanarité des broches du cadre conducteur dans une fenêtre stricte de 0.10 mm sur l’ensemble du réseau multiport.
Au-delà de ce seuil, les broches non coplanaires se retrouvent suspendues au-dessus des dépôts de pâte à braser lors du refusion, créant ainsi des circuits ouverts intermittents sur les paires différentielles haute vitesse. Pour les versions à insertion par pression, les hauteurs de broches irrégulières entraînent une insertion décalée, concentrant la force mécanique sur chaque broche et fissurant les trous métallisés traversants du circuit imprimé.
Contrôle des contraintes thermiques et de la déformation des circuits imprimés
Les matrices multiports denses concentrent la dissipation thermique de plusieurs émetteurs-récepteurs actifs sur des zones localisées de la carte, créant ainsi d'importants gradients thermiques. Lors du brasage par refusion et de la transmission à haut débit, les coefficients de dilatation thermique (CTE) différents entre la cage métallique rigide et le substrat organique du circuit imprimé induisent une déformation localisée de la carte.
La réduction des déformations dans les grands assemblages empilés nécessite une conception soignée et des mesures de sécurité de fabrication :
- Disposition équilibrée des broches de mise à la terre : répartissez les broches de mise à la terre à pression de manière symétrique sur toute la surface de la cage afin d’éviter une traction mécanique localisée lors des cycles de dilatation thermique.
- Barres de renfort pour circuits imprimés : Intégrez des supports de renfort mécaniques ou des plaques de support sur les fonds de panier supportant des matrices de cages SFP/SFP+ multiports 2x6 ou plus grandes.
- Espacement de la zone de dégagement thermique : Optimisez la géométrie de la zone de dégagement thermique en cuivre autour des plots de connexion haute densité afin d’assurer une répartition uniforme de la chaleur lors du refusion lors de l’assemblage.
🔷 Comment effectuer une analyse d'empilement des tolérances mécaniques pour une cage SFP/SFP+ ?
L'évaluation isolée de chaque paramètre fournit des données de référence précieuses, mais la fiabilité réelle dépend de l'interaction de ces dimensions lors de l'assemblage. Une analyse complète des tolérances cumulées intègre les écarts de fabrication, d'assemblage et de boîtier dans un modèle mécanique prédictif unique. Effectuer ce calcul en amont permet d'éviter des modifications coûteuses de la tôle du châssis et garantit un appariement cohérent des émetteurs-récepteurs sur des lots de production à grand volume.
Calcul des variations dimensionnelles cumulées dans le pire des cas
L'analyse de tolérance combine généralement l'analyse du pire cas (WCA) et la modélisation statistique par la somme des carrés des erreurs (RSS). L'analyse WCA suppose que toutes les dimensions physiques atteignent simultanément leurs limites physiques extrêmes, définissant ainsi l'enveloppe du pire cas absolu afin d'éviter tout blocage. En revanche, la modélisation RSS traite les variations de fabrication comme des distributions statistiques standard, offrant un compromis réaliste et économique entre le rendement d'assemblage et les taux de rebut des pièces.
Les principaux facteurs dimensionnels contribuant aux boucles d'assemblage horizontales et verticales sont les suivants :
| Variable dimensionnelle dans la boucle | Dimension nominale | Plage de tolérance typique | Impact de la modélisation |
| Largeur de découpe du cadre du châssis | 14.80mm | ± 0.10mm | Affecte directement les marges de compression latérales des doigts du ressort |
| Largeur de l'enveloppe extérieure de la cage | 14.00mm | ± 0.08mm | Définit le dégagement d'air nominal par rapport au cadre de la lunette |
| Position des broches bord à cage du circuit imprimé | 0.00 mm (référence) | ± 0.05mm | Introduit une inclinaison latérale et décale la cage par rapport à l'ouverture de la lunette. |
| Hauteur d'entretoise de la carte mère | 6.00mm | ± 0.08mm | Modifie l'alignement vertical des ports par rapport au panneau avant. |
Si le jeu cumulé tend vers zéro dans le pire des cas, les modules optiques risquent de se bloquer contre le bord de la lunette lors de l'installation. En utilisant la modélisation RSS avec des distributions de fabrication à ±3σ, les équipes matérielles doivent viser une marge de jeu statistique nominale d'au moins 0.25 mm afin de compenser les dérives de fabrication imprévues.
Si la conception utilise des dissipateurs thermiques hauts (13.5 mm ou plus), les composants empilés verticalement — y compris la hauteur des entretoises et la déformation du circuit imprimé — doivent être analysés conjointement afin de garantir un dégagement suffisant pour le couvercle. Une analyse de boucle verticale dédiée est recommandée dans ce cas.
Règles de dégagement des bords de la carte et de la plaque frontale
Le bon enclenchement des loquets dépend du positionnement spatial précis entre le bord avant de la carte et la limite intérieure de la plaque frontale. Si le châssis SFP est trop en retrait par rapport au panneau avant, les loquets de maintien des émetteurs-récepteurs ne peuvent pas s'insérer correctement dans les ouvertures prévues à cet effet. S'il est monté trop en avant, l'extrémité du châssis bute contre la surface intérieure de la tôle, empêchant ainsi la carte de circuit imprimé de s'appuyer correctement contre les entretoises de montage du châssis.
Les concepteurs doivent respecter des règles de délimitation claires afin de maintenir des dégagements physiques appropriés :
- Recul du bord de la carte : Maintenir un dégagement nominal de 1.25 mm ± 0.15 mm entre le bord avant du circuit imprimé et la bride intérieure du cadre du châssis.
- Pénétration de la fenêtre de verrouillage : assurez-vous que les languettes de verrouillage du module pénètrent d’au moins 0.8 mm dans l’ouverture de verrouillage de la cage afin d’éviter les déconnexions accidentelles sous la tension du câble.
- Fenêtre de compression du joint de lunette : Vérifiez que le jeu axial total ne comprime pas les doigts du ressort EMI périphérique au-delà de leur seuil de limite élastique maximal de 70 %.
Dispositifs d'outillage et marges de prélèvement et de placement automatisées
Les équipements d'assemblage CMS à grande vitesse nécessitent des dégagements spécifiques pour la manipulation et l'insertion de boîtiers multiports lourds. Les buses de préhension et les têtes d'insertion par pression mécanique requièrent des zones d'exclusion définies, exemptes de condensateurs, de résistances et de points de test.
Norme d'exclusion d'outillage : un dégagement minimal de 3.0 mm doit être appliqué sur tout le périmètre de l'empreinte d'un boîtier SFP+, et jusqu'à 5.0 mm sur la matrice de broches arrière afin de dégager les lames des outils d'insertion automatisés. Pour les boîtiers à insertion par pression, le parallélisme du plateau supérieur du dispositif de montage (généralement spécifié à ±0.05 mm) doit être vérifié par rapport à la tolérance de coplanarité définie dans le paramètre 5 pour les grilles de connexion des connecteurs multiports. Une inclinaison excessive du plateau peut entraîner un décalage du profil de hauteur des broches du boîtier au-delà de la limite de 0.10 mm, même si toutes les tolérances des composants sont respectées individuellement.
De plus, les zones d'aspiration des buses de prélèvement et de placement dynamiques doivent être alignées avec le centre de gravité du boîtier. Des clips de dissipateur thermique asymétriques, montés sur le dessus, peuvent induire une dérive rotationnelle lors du prélèvement et du placement, provoquant des désalignements de broches et des bornes tordues pendant l'assemblage automatisé à grande vitesse des cartes.
🔷 Conclusion : Points clés pour choisir le boîtier SFP/SFP+ adapté
Les spécifications MSA standard définissent un cadre dimensionnel de base, mais la fiabilité physique repose sur la gestion des tolérances mécaniques au-delà des plans d'implantation standard. Garantir un fonctionnement optimal sur le terrain exige des méthodes de terminaison, des chemins de dissipation thermique et une résistance du blindage adaptés à l'environnement d'exploitation réel du matériel. En prenant en compte les paramètres mécaniques dès la phase de conception du circuit imprimé, les équipes d'ingénierie peuvent éliminer les défauts d'assemblage, réduire les interférences de signal et prévenir les défaillances de verrouillage sur le terrain.
Stratégie de sélection pratique en ingénierie
Lors de l'évaluation des candidats pour une cage SFP à port unique ou des cages SFP+ multiports denses, privilégiez la robustesse structurelle et les contraintes thermiques au simple coût unitaire. Une validation systématique doit prendre en compte les capacités de fabrication et les contraintes opérationnelles continues à l'intérieur du châssis.
Suivez cette liste de contrôle ciblée pour valider votre conception par rapport aux cinq paramètres mécaniques abordés ci-dessus :
Méthode de montage : Choisissez des broches à insertion par pression conformes pour les systèmes à fortes vibrations et les environnements à insertion fréquente ; sélectionnez le soudage CMS ou PIP pour les conceptions sensibles aux coûts et à faible cycle d’insertion.
- Correspondance thermique : Associer la dissipation de puissance de l'émetteur-récepteur à des hauteurs de dissipateur thermique appropriées (4.2 mm/6.5 mm/13.5 mm), adapter la géométrie des ailettes au flux d'air du châssis et viser une force de clip de 10 à 15 psi (10 à 15 N) avec une compression TIM de 30 à 50 %.
- Joints EMI : Pour les applications à cycles élevés, privilégiez les ressorts en cuivre-béryllium plaqués or ≥ 0.76 µm ; pour les conceptions économiques, l’acier inoxydable passivé peut suffire. Visez une force normale de 0.3 à 0.6 N par doigt et vérifiez que la course de compression de 1.0 à 1.5 mm reste dans la marge de sécurité élastique de 130 %.
- Alignement optique : Centrez l'entrée du guide de lumière au-dessus de la zone d'émission de la LED (seuil de perte de couplage de ±0.3 mm) et maintenez un dégagement vertical de 0.2 à 0.4 mm pour éviter d'endommager le boîtier de la LED.
- Tolérances d'empilement : Appliquer une limite de coplanarité de cadre de connexion de 0.10 mm et maintenir un dégagement minimal de 1.5 mm entre les plateaux des boîtiers empilés 2×N.
- Marges d'outillage : Conservez une zone d'exclusion périmétrique de 3.0 mm autour de chaque empreinte de cage SFP/SFP+ (5.0 mm sur la matrice de broches arrière) pour le dégagement des outils de prise et de placement automatisés et d'ajustement par pression.
Effectuer une analyse statistique complète des tolérances — en utilisant à la fois les méthodes WCA et RSS — avant de figer la conception de votre carte garantit des rendements de fabrication élevés et un engagement fiable des modules.
Une fois l'analyse de tolérance terminée et les exigences mécaniques définies, l'étape suivante consiste à trouver un fournisseur capable de livrer des cages conformes à ces spécifications. Collaborer avec un fournisseur proposant des solutions d'interconnexion conformes aux normes MSA et des solutions sur mesure simplifie le passage de la validation de la conception à la production.
Explorez le vaste portefeuille de cages SFP/SFP+ et d'interconnexions réseau chez LINK-PP Boutique officielle pour trouver la solution idéale pour votre prochain projet à grande vitesse.