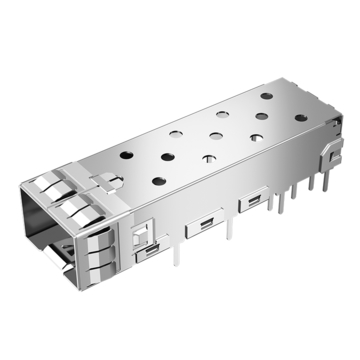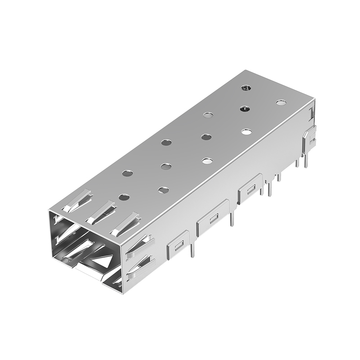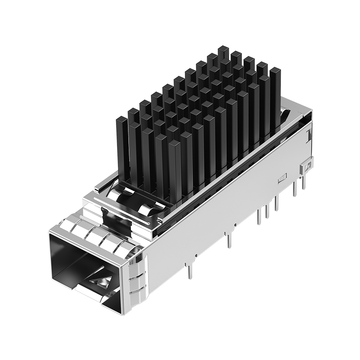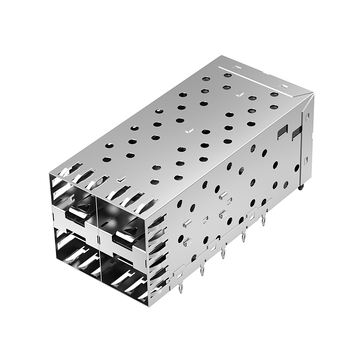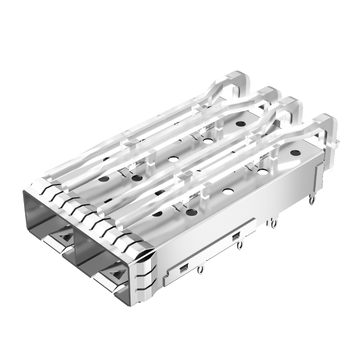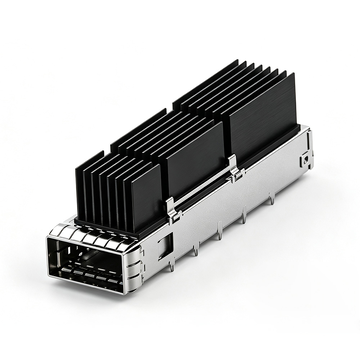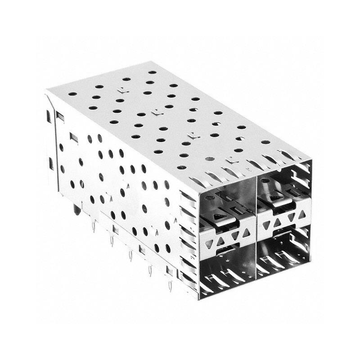




Avec la transition des réseaux haut débit du 25G NRZ au 112G PAM4 et au-delà, comment les ingénieurs peuvent-ils intégrer un châssis multiport sur des circuits imprimés multicouches denses sans compromettre la fiabilité physique de la carte ? Les configurations SFP, QSFP et OSFP haute densité imposent des contraintes thermiques et mécaniques importantes à la carte hôte lors de la fabrication. Par conséquent, le choix de la méthode de terminaison appropriée au niveau de la couche physique est devenu une décision d'ingénierie cruciale, et non plus une simple préférence d'assemblage.
Le soudage manuel traditionnel peut-il résister aux exigences des normes modernes de haute fréquence ? Ou bien la technologie d'insertion par pression est-elle la solution optimale pour préserver l'impédance des pistes et réduire les contraintes sur les circuits imprimés ? Des températures de soudage excessives risquent d'entraîner un délaminage sur l'axe Z et la formation de vias incontrôlables, tandis que les broches à insertion par pression offrent une stabilité mécanique sans soudure et permettent un perçage arrière précis. Il est essentiel de comprendre l'impact de ces deux techniques de montage sur les contraintes au niveau de la carte et l'intégrité du signal afin d'obtenir des taux d'erreur binaire optimaux et de maximiser les rendements de production sur les plateformes matérielles haute vitesse.
📋 Introduction au montage d'assemblages de cages optiques haute vitesse
Le déploiement d'interconnexions optiques dans les équipements de communication modernes exige un équilibre précis entre la rigidité de l'ancrage mécanique et la fidélité électrique à l'échelle micrométrique. Avec l'augmentation exponentielle de la bande passante des systèmes, le boîtier optique, autrefois simple structure métallique, est devenu un élément essentiel de la dynamique des canaux de la couche physique. Le montage de ces composants sur des cartes hôtes très encombrées, sans induire de microfissures ni de discontinuités de canaux, est donc devenu une étape cruciale de l'ingénierie des cartes.
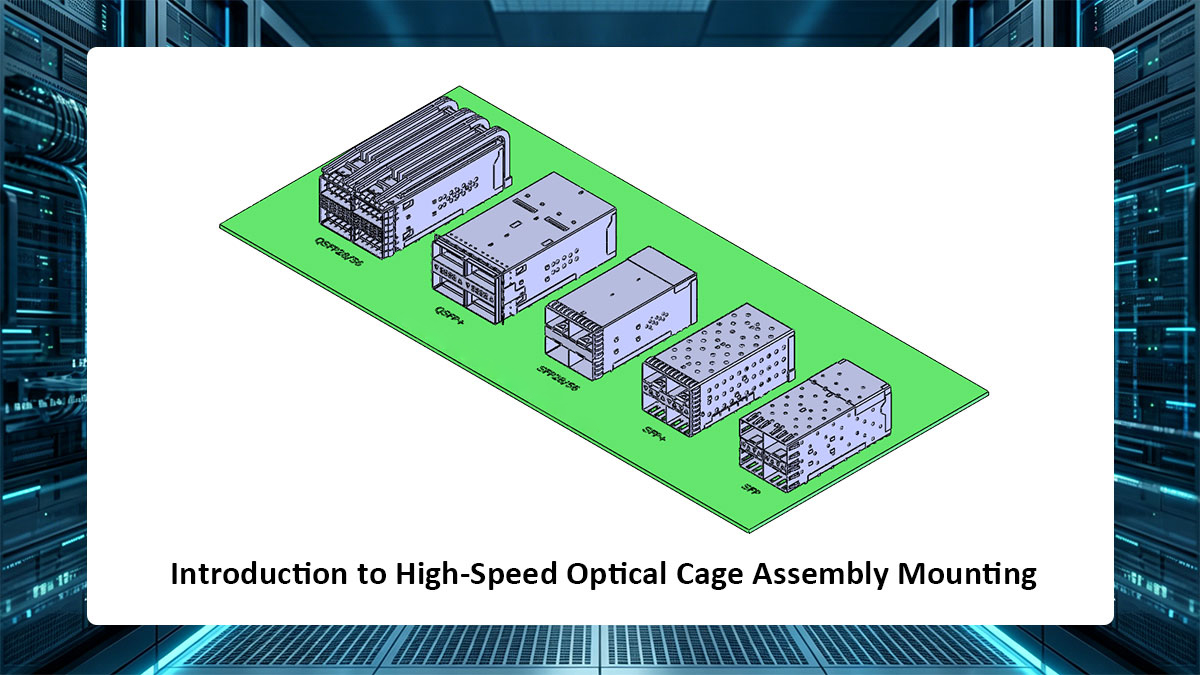
Comprendre l'encombrement des boîtiers SFP, QSFP et OSFP
Les facteurs de forme optiques évoluent considérablement en termes de densité et de besoins en dissipation thermique sur l'ensemble des niveaux de réseau multi-gigabits :
- SFP/SFP+ (10G à 28G) : Repose sur une signalisation à voie unique où les agencements d'empreinte présentent généralement des configurations à une seule rangée ou 1x2 avec un nombre total de broches plus faible et des empreintes de carte modestes.
- QSFP28/QSFP-DD (100G à 400G) : Les interfaces à quatre canaux — en particulier les configurations ventre à ventre ou empilées 2x1 et 2x4 — augmentent considérablement la densité des broches, exigeant un alignement multi-broches rigoureux sur des matrices complexes de trous traversants métallisés (PTH).
- OSFP (400G à 800G) : Conçus pour un débit thermique maximal et des enveloppes de puissance élevées, les empreintes OSFP combinent des masses de dissipateurs thermiques intégrés massives avec des groupes de broches multicouches extrêmement serrés qui amplifient la charge mécanique sur la carte hôte sous-jacente.
Étant donné que chaque génération successive intègre des espacements de contact plus étroits dans le circuit imprimé hôte, tout défaut d'alignement de montage ou toute incohérence physique dégrade directement l'impédance du canal.
Compromis fondamentaux dans le montage des circuits imprimés et la conception des couches physiques
L'assemblage d'une cage multiport implique de faire face à d'importants compromis physiques et thermiques. Les cartes de circuits imprimés épaisses, composées de 16 à 28 couches, agissent comme de puissants dissipateurs thermiques, nécessitant un apport de chaleur conséquent lors du brasage manuel ou à la vague pour assurer une hydratation adéquate des broches de masse. Cependant, ce chauffage localisé entraîne fréquemment des fissures dans le noyau, le décollement des pastilles et la dégradation de la résine du substrat.
Les solutions de montage mécanique doivent contourner ces problèmes thermiques majeurs sans engendrer de forces de compression verticales catastrophiques. Les concepteurs de matériel doivent constamment trouver un équilibre entre la résistance structurelle, la résistance aux vibrations à long terme et la propreté du routage sur la carte, et les contraintes physiques importantes exercées sur les pistes de cuivre internes, particulièrement fragiles.
Comment les styles de terminaison déterminent l'intégrité et la fiabilité du signal
La limite électrique où une broche d'assemblage de cage pénètre dans un trou traversant métallisé définit directement la ligne de base de réflexion initiale du canal :
| facteur de résiliation | Interface soudée à la main | Interface conforme à pression |
| Lien physique | Pont de soudure métallurgique sujet à la formation de vides et à des cordons de soudure à mouillage variable | Soudure à froid élastique et étanche aux gaz par force radiale mécanique |
| Continuité d'impédance | Chutes de capacité aléatoires dues à une accumulation et une capillarité irrégulières de la soudure | Profil différentiel stable de 100 Ω déterminé par une géométrie de broche uniforme |
| Risque d'infection par le sida à long terme | Fragilité élevée des composés intermétalliques (IMC) et diélectriques induits par flux | Stabilité élevée aux micromouvements sans dégradation thermique du canon PTH |
Lorsque les méthodes de terminaison ne parviennent pas à produire une interface propre et uniforme, les signaux haute fréquence subissent d'importantes chutes de perte de retour et une gigue de phase. Le choix du style de terminaison approprié garantit que l'interface physique préserve la marge du canal lors de charges de travail multigigabit exigeantes.
📋 Contraintes thermiques et mécaniques du circuit imprimé lors de l'installation de l'assemblage en cage
La transition entre la conception de l'empreinte et l'assemblage physique révèle des différences marquées dans les contraintes internes exercées sur la carte hôte. Les cartes mères d'entreprise épaisses agissent comme d'imposants dissipateurs thermiques, rendant les opérations de soudure à haute température particulièrement dangereuses pour l'intégrité des couches minces. En remplaçant les cycles thermiques extrêmes par une insertion mécanique contrôlée, les méthodes de montage modernes permettent aux ingénieurs de fixer chaque cage tout en préservant la structure multicouche de la carte.
Risques liés au décalage du coefficient de dilatation thermique sur l'axe Z et au délaminage du circuit imprimé
Les cartes réseau haut débit utilisent des substrats multicouches denses (de 16 à 28 couches) dont le comportement est imprévisible sous fortes contraintes thermiques. Lors du soudage d'un module multipoints, le coefficient de dilatation thermique (CTE) du substrat, selon l'axe vertical Z, augmente beaucoup plus rapidement que celui des pistes en cuivre des trous métallisés (PTH).
Ce fort déséquilibre de dilatation induit une contrainte mécanique aiguë à travers les parois verticales du trou, entraînant plusieurs modes de défaillance critiques :
- Fissuration du canon : L'expansion sur l'axe Z déchire le plaquage cuivre, interrompant la continuité électrique.
- Délamination de la résine : La chaleur extrême sépare les couches internes de préimprégné, provoquant des boursouflures dans le noyau du panneau.
- Soulevation des coussinets : Une dilatation thermique inégale arrache les anneaux annulaires de surface du stratifié.
Ces défauts structurels interrompent les voies de routage des canaux à haute vitesse et provoquent des défaillances irréversibles au niveau de la carte.
Risques de choc thermique liés au soudage à la vague et manuel
La fixation des blindages en tôle de grande taille et des cosses de masse internes exige une exposition prolongée à haute température afin de compenser la dissipation rapide de la chaleur dans les plans de cuivre internes. Le soudage manuel oblige les techniciens à appliquer la pointe du fer à souder chaude directement sur les broches pendant une durée prolongée, tandis que le soudage à la vague immerge toute la face inférieure dans la soudure en fusion.
Ces cycles thermiques agressifs soumettent les matériaux diélectriques environnants à un choc thermique immédiat, entraînant une dégradation physique sévère :
- Fragilisation par la résine : des temps de maintien prolongés dégradent les structures de transition vitreuse autour des vias à haute vitesse.
- Microfissures : De forts gradients thermiques fissurent la résine diélectrique entre des lignes de tracé étroites.
- Décalages diélectriques : les noyaux de substrat endommagés par la chaleur modifient la permittivité locale, ce qui modifie l’impédance des pistes.
L'élimination du soudage à haute température empêche ces microfissures localisées, préservant ainsi des performances diélectriques constantes sur les paires différentielles haute fréquence.
Forces d'insertion mécanique dans les cages multiports groupées
L'abandon de l'assemblage thermique déplace l'attention des ingénieurs vers la gestion des forces mécaniques verticales lors de l'insertion par pression. Les architectures multiports haute densité, telles que les configurations en cage 2x4 QSFP28 ou 2x6 OSFP, intègrent des centaines de broches flexibles qui doivent s'insérer simultanément dans leurs trous respectifs.
Étant donné que chaque broche individuelle nécessite un effort de fixation compris entre 20 et 40 N, la fixation d'un ensemble de cage complet concentre des charges mécaniques massives sur une surface réduite sur la carte :
- Concentration de la charge : les empreintes multipoints génèrent des milliers de newtons de force cumulative vers le bas.
- Contraintes sur les pistes internes : une pression inégale risque d’écraser les pistes en cuivre de la couche interne situées sous le connecteur.
- Compression diélectrique : Une force verticale incontrôlée déforme les couches centrales locales et les modifie par symétrie.
La gestion de ces fortes charges d'insertion exige un contrôle mécanique précis afin de protéger les couches de cuivre internes vulnérables contre les dommages physiques.
Prévention du gauchissement de la carte lors du pressage intensif de l'assemblage de la cage
L'application d'une force d'insertion importante sur une carte de circuit imprimé non supportée provoque une flexion localisée sévère et une déformation permanente du panneau. Lorsqu'une carte hôte se courbe sous la pression, les trous métallisés se déforment en prenant une forme ovale, ce qui compromet la force de maintien des broches et provoque la rupture des joints de soudure CMS adjacents.
Le maintien d'une planéité absolue des cartes lors du pressage intensif de l'assemblage des cages nécessite des mesures de sécurité de fabrication spécifiques :
- Enclumes inférieures personnalisées : des supports rigides soutiennent la carte directement sous le champ de broches du connecteur.
- Profilage de la force par servomoteur : la surveillance en temps réel de la force et de la distance interrompt l’insertion en cas de pic de résistance inattendu.
- Outillage supérieur équilibré : des têtes de presse usinées avec précision appliquent une pression descendante parfaitement uniforme sur l’ensemble du boîtier.
Ces contrôles de production éliminent la déformation localisée des circuits imprimés, garantissant des trous traversants parfaitement cylindriques et assurant l'intégrité du signal à long terme sur chaque canal haute vitesse.
📋 Métriques d'intégrité du signal haute fréquence pour la terminaison des broches d'assemblage de cage
Si la maîtrise de la déformation et de la pression mécanique de la carte assure sa protection physique, la méthode de terminaison influe directement sur la qualité des signaux haut débit lors de leur passage par le port. Dans les systèmes multigigabits, même de minuscules imperfections structurelles à la jonction broche-carte peuvent compromettre les performances du canal. L'évaluation des principaux indicateurs d'intégrité du signal démontre clairement l'importance cruciale d'un montage précis du boîtier pour prévenir les erreurs de transmission de données.
Impact de la géométrie des contacts sur le contrôle de l'impédance caractéristique
Le maintien d'une impédance différentielle cible de 100 ohms exige une forme régulière et prévisible sur tout le trajet du signal. Le soudage manuel introduit des quantités de soudure aléatoires, un mouillage inégal et des infiltrations irrégulières de soudure à l'intérieur du trou métallisé.
Ces formes physiques irrégulières perturbent la capacité et l'inductance normales, ce qui entraîne des variations d'impédance évidentes :
- Capacité excessive : de grosses gouttes de soudure créent des creux capacitifs localisés bien en dessous de l’impédance cible.
- Champs déséquilibrés : un flux de soudure irrégulier déforme la limite diélectrique autour des paires différentielles.
- Formes de contact stables : les broches à ajustement serré se compriment uniformément contre les parois des trous, maintenant ainsi des tolérances d’impédance étroites et uniformes.
En éliminant les accumulations aléatoires de soudure, un assemblage de cage à ajustement serré maintient une géométrie de contact physique uniforme, empêchant les chutes d'impédance abruptes qui provoquent des réflexions de signal.
Atténuation des pertes de retour et de la diaphonie sur les bandes PAM4 de 25 GHz à 112 GHz
Avec l'augmentation des débits réseau, de 25G NRZ à 56G et 112G PAM4, la réduction des marges de bruit rend les canaux beaucoup plus sensibles aux réflexions et aux perturbations environnantes. Les soudures non uniformes agissent comme des points de réflexion, aggravant l'affaiblissement par réflexion et renvoyant de l'énergie vers l'émetteur.
La répartition imprévisible de la soudure compromet également le blindage physique entre les paires différentielles adjacentes, augmentant ainsi le bruit du canal :
- Perte de retour plus élevée : les joints de soudure discontinus renvoient l’énergie haute fréquence vers l’émetteur-récepteur.
- Diaphonie accrue : la soudure répandue modifie les chemins de retour à la masse, permettant aux signaux de fuir dans les voies voisines.
- Boucles de masse affaiblies : un mouillage irrégulier des broches crée un blindage de masse insuffisant autour des lignes de signaux rapides.
L'utilisation d'un assemblage de cage à ajustement serré garantit un espacement symétrique entre les broches et la masse, assurant une bonne isolation des canaux haute densité et minimisant la diaphonie.
Dégradation des pertes d'insertion causée par les résidus de soudure et les composés intermétalliques
Le soudage génère des sous-produits chimiques et métalliques qui augmentent directement la perte de signal. La chaleur du soudage crée des composés intermétalliques (CIM) fragiles à l'interface cuivre-broche, dont la résistance est bien supérieure à celle de la broche en cuivre d'origine.
Les flux de soudure standard laissent également des résidus chimiques sur le champ de broches du connecteur :
- Contamination diélectrique : les résidus de flux piégés modifient les propriétés électriques de la surface de la carte, augmentant ainsi l’atténuation du signal.
- Pertes par effet Joule : Les couches d'alliage fragiles ajoutent de la résistance là où les signaux haute fréquence circulent le long de la surface du conducteur.
- Interfaces propres : les connexions sans soudure par compression à froid n'introduisent aucun résidu chimique, laissant le stratifié brut de la carte intact.
Éviter la chaleur de soudure permet de garantir que la terminaison de l'assemblage de la cage limite les pertes de conducteur et préserve les matériaux de base du circuit imprimé.
Vérification de la clarté du diagramme de l'œil et du taux d'erreur binaire (TEB)
L'impact combiné des creux d'impédance, de la diaphonie et des pertes supplémentaires est clairement visible sur les diagrammes de l'œil du récepteur. Le PAM4 divisant l'amplitude du signal en plusieurs paliers plus petits, la hauteur de l'œil est déjà bien plus faible et beaucoup plus sensible à la distorsion que celle des anciens signaux NRZ.
Lorsque la terminaison des broches introduit une incohérence physique et une gigue, l'œil du signal se ferme rapidement, ce qui augmente les taux d'erreur binaire :
- Hauteur de l'œil réduite : les chutes d'impédance compriment les ouvertures verticales de l'œil, réduisant ainsi la marge de tension vitale au niveau du récepteur.
- Augmentation des fluctuations : Les différences de phase dues à des joints de broches irréguliers augmentent les fluctuations horizontales, réduisant ainsi la fenêtre d'échantillonnage.
- Taux d'erreur binaire élevés : les yeux fermés surchargent les puces de correction d'erreurs, provoquant des pertes de paquets et des échecs d'apprentissage des liaisons.
L'installation d'un assemblage de cage à ajustement serré préserve de larges ouvertures pour les yeux, garantissant ainsi que les émetteurs-récepteurs modernes atteignent leurs taux d'erreur binaire cibles de manière constante lors des tests de conformité à haute vitesse.
📋 Conception d'assemblage de cage par élimination des ergots et perçage arrière
Même avec un contrôle précis de l'impédance et une réduction des contraintes sur la carte, les performances des canaux peuvent se dégrader si la géométrie des trous traversants verticaux est négligée. Sur les cartes multicouches épaisses, la partie inutilisée d'un trou métallisé se comporte comme une branche électrique ouverte, distordant fortement les signaux haute fréquence. L'analyse de l'interaction entre le montage des broches et le perçage arrière révèle pourquoi le choix de la méthode de terminaison appropriée pour chaque cage est essentiel pour éliminer les réflexions parasites destructrices.
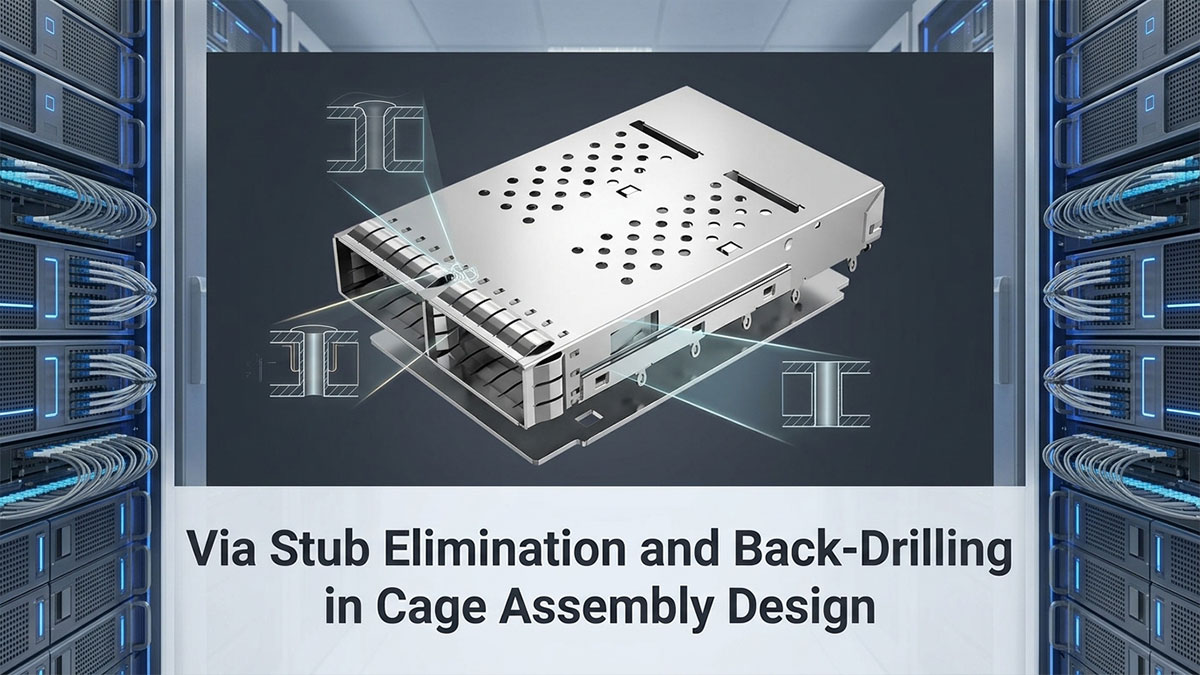
Pénalité de résonance des plots traversants plaqués inutilisés
Lorsqu'un signal à haut débit transite d'une couche supérieure de circuit imprimé vers une broche d'assemblage de cage, tout élément de cuivre restant sous la couche de routage forme un via électrique. Cet élément inutilisé se comporte comme une ligne de transmission ouverte, réfléchissant l'énergie en opposition de phase vers le canal actif. Les ondes stationnaires ainsi créées engendrent de fortes atténuations qui réduisent les marges de canal et provoquent des pertes de paquets imprévisibles.
À mesure que la vitesse des signaux augmente, même un via-stub microscopique génère une charge capacitive suffisante pour compromettre la transmission haute fréquence. Dans les liaisons multigigabits, l'élimination de ces vias résonants indésirables est tout aussi cruciale que le routage de paires différentielles propres sur la carte hôte.
Comment l'ajustement serré par goupille flexible permet un perçage arrière de précision
La technologie d'insertion par pression est intrinsèquement compatible avec le perçage arrière automatisé à profondeur contrôlée lors de la fabrication des cartes. Les fabricants de circuits imprimés peuvent percer le manchon de cuivre inutilisé au dos de la carte avant le montage des composants, ne conservant ainsi que la longueur de contact minimale nécessaire au maintien de la broche. L'absence de matériau de remplissage dans le trou permet de maintenir la longueur de contact restante bien en dessous de 0.2 mm.
Lorsqu'un ensemble cage à emmanchement forcé est inséré ultérieurement dans la carte, sa broche flexible se loge fermement dans le cylindre supérieur actif sans perturber la cavité dégagée en dessous. Cette séparation mécanique nette permet aux concepteurs de matériel d'éliminer complètement les vias tout en préservant une excellente force de maintien mécanique.
Défauts de capillarité de la soudure empêchant le retrait des plots de soudure dans les cages soudées
La réalisation de plots de soudure sur des cartes soudées à la main ou à la vague présente des difficultés de fabrication majeures. Par forte capillarité, la soudure remonte naturellement et remplit les trous métallisés, obstruant complètement toute cavité initialement prévue comme vide. Une fois que la soudure fondue s'écoule dans un canal non percé ou remplit un trou percé à l'arrière, elle recrée définitivement le plot électrique jusqu'à la couche inférieure.
Il est pratiquement impossible de percer un trou après la soudure, car les forets standard dévient ou se cassent au contact de la soudure durcie et des broches. Par conséquent, un boîtier soudé laisse les ingénieurs en électronique avec des vias incontrôlables, piégeant définitivement les réflexions de signal à l'intérieur de la carte hôte.
Effets de résonance d'un quart de longueur d'onde aux fréquences de Nyquist de 28 GHz et 56 GHz
Aux débits de ligne alimentant les interfaces PAM4 56G et 112G, les fréquences de Nyquist fondamentales se situent à 28 GHz et 56 GHz, où les longueurs d'onde physiques diminuent considérablement. Un stub de via aussi court que 0.5 mm devient un résonateur quart d'onde à ces fréquences, provoquant une chute importante de la transmission du signal sur toute la bande de fonctionnement. Cette forte atténuation due à la résonance annule complètement l'amplitude du signal et ferme le diagramme de l'œil du récepteur.
L'utilisation d'un assemblage à cage pressée est la seule méthode fiable pour limiter la longueur des stubs résiduels et repousser la fréquence de résonance d'un quart de longueur d'onde au-delà du canal de fonctionnement. L'élimination de cette encoche haute fréquence garantit des bandes de transmission fluides, une faible perte de retour et une transmission de données fiable sur les équipements réseau de nouvelle génération.
📋 Dynamique des broches élastiques et flexibles dans l'intégration d'assemblages de cages à ajustement serré
Pour comprendre comment la technologie d'insertion par pression surmonte la résonance de stub, il est nécessaire d'examiner de plus près la connexion mécanique à l'intérieur du trou métallisé. Au lieu de s'appuyer sur la chaleur ou des joints de soudure fragiles, les broches à insertion par pression, grâce à leur souplesse, utilisent l'énergie élastique stockée pour établir un chemin électrique stable et à faible résistance. L'étude de la mécanique physique de cette interface à ressort montre comment chaque assemblage de cage maintient l'intégrité structurelle de la carte et des performances optimales à haute fréquence, même après des années d'utilisation continue.
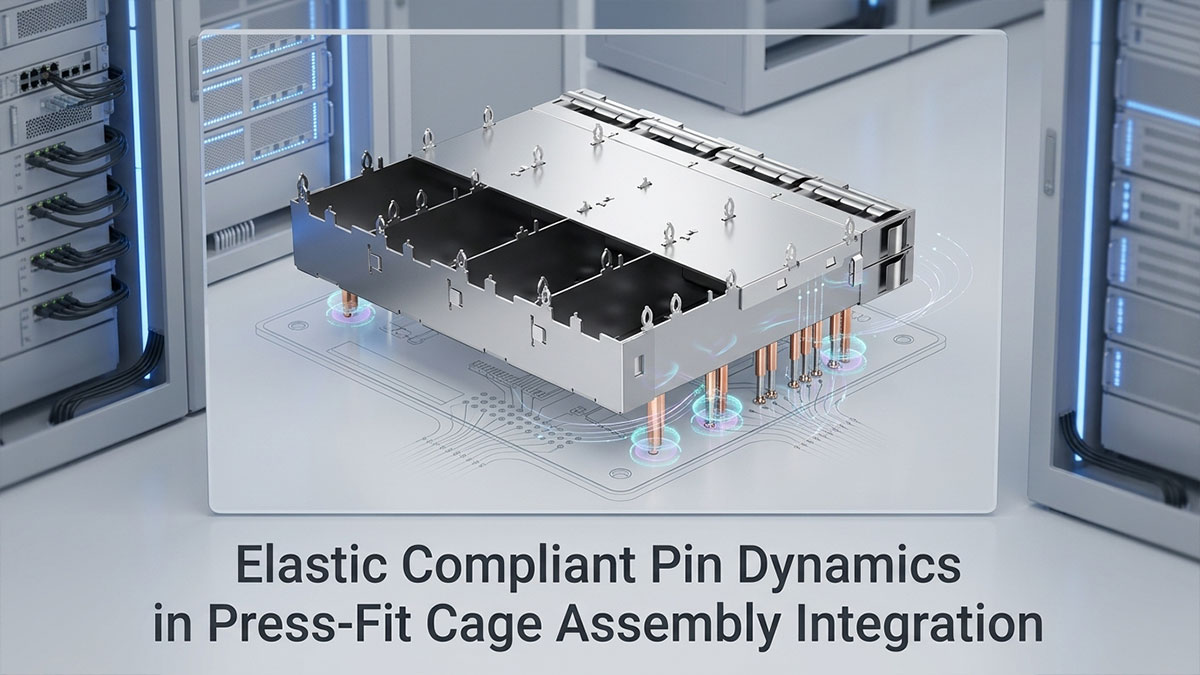
Principes mécaniques de la broche flexible à œillet
La broche « œil-de-l'aiguille » (EON) est dotée d'une ouverture centrale estampée avec précision, flanquée de deux ressorts extérieurs flexibles. Lorsque la broche pénètre dans un trou métallisé légèrement plus petit, ces deux ressorts se compriment vers l'intérieur, convertissant l'effort d'insertion vertical en une force radiale continue vers l'extérieur contre la paroi en cuivre du trou.
- Déformation élastique contrôlée : les poutres à ressort incurvées absorbent la majeure partie de la contrainte d’insertion, empêchant ainsi un entaille physique nette contre le canon du trou interne.
- Précharge radiale continue : la force du ressort stockée maintient la broche fermement en place contre la paroi du via même lorsque les températures ambiantes de fonctionnement dilatent et contractent la carte.
- Géométrie extérieure équilibrée : une pression uniforme vers l’extérieur empêche l’ovalisation du corps du trou, maintenant ainsi les paires de broches différentielles alignées symétriquement sur le circuit imprimé hôte.
En s'appuyant sur une déflexion prévisible du faisceau plutôt que sur un sertissage rigide, un assemblage de cage à ajustement serré protège les délicates feuilles de cuivre de la couche interne contre la rupture mécanique lors de l'installation.
Interfaces de soudage à froid étanches aux gaz et sans dommage thermique
Lorsqu'une broche souple s'insère dans un trou métallisé, la forte pression de contact plaque le métal extérieur de la broche directement contre la couche d'étain ou d'or du via. Cette pression localisée intense provoque la déformation plastique des aspérités microscopiques de la surface, créant ainsi une interface de soudure à froid étanche à l'air et aux gaz à température ambiante.
Comme ce joint physique se forme entièrement sans chaleur de soudure, il offre des avantages structurels et électriques significatifs sur l'ensemble des broches du connecteur :
| Paramètre physique | Joint étanche aux gaz à pression | Joint soudé conventionnel |
| Protection contre l'oxydation | Empêche l'air corrosif et l'humidité de pénétrer à la limite de contact. | Les résidus de flux et les vides de surface permettent la formation de microcanaux corrosifs. |
| Résistance de contact | Maintient une résistance ultra-faible et inférieure au milliohm pendant toute sa durée de vie. | Augmente au fil du temps à mesure que les microfissures des composés intermétalliques (IMC) se dilatent |
| Contrainte thermique | Aucune contrainte de dilatation thermique imposée au noyau du circuit imprimé multicouche | Un choc thermique localisé sévère risque de provoquer des cloques dans les préimprégnés de résine internes. |
Cette barrière appliquée à froid isole les gaz industriels corrosifs du chemin de signal actif, garantissant ainsi que l'assemblage de la cage conserve une conductivité électrique optimale sans risque de dommages thermiques à la carte.
Règles de tolérance et de métallisation des trous métallisés traversants (PTH) sur les circuits imprimés
Pour garantir un maintien fiable et conforme tout en protégeant les couches de cuivre internes, il est impératif de respecter scrupuleusement les dimensions de perçage des trous du circuit imprimé et les spécifications de métallisation. Si les dimensions des trous finis s'écartent des tolérances recommandées, la force de contact résultante ne permettra pas un maintien correct de la broche ou risque de fissurer définitivement le corps du trou traversant.
Les directives de fabrication pour l'intégration conforme des broches mettent l'accent sur des contrôles stricts du perçage et du placage :
- Tolérances de perçage à finition : Les diamètres des trous finis doivent respecter une tolérance stricte d'environ ±0.05 mm sur toute l'empreinte du connecteur.
- Épaisseur du corps en cuivre : le cuivre électroplaqué à l'intérieur de la paroi du trou traversant doit avoir une épaisseur moyenne d'au moins 25 µm (1 mil) pour éviter les déchirures du plaquage lors de la mise en place de la broche.
- Sélection de la finition de surface : L'étain par immersion (ImSn) ou le nickel chimique par immersion (ENIG) offrent des interfaces de siège lubrifiées et plates qui empêchent le déchirement du cuivre.
Le respect de ces règles de placage précises garantit que chaque broche de l'assemblage de la cage s'insère en douceur, préservant ainsi la planéité et l'intégrité des couches diélectriques environnantes.
Résistance aux chocs et aux vibrations à long terme sous cyclage thermique
Dans les centres de données à haute densité, les cartes mères sont soumises à des vibrations mécaniques continues des ventilateurs et à des cycles thermiques fluctuants. Les soudures manuelles ont tendance à s'écrouir et à développer des microfissures sous l'effet de variations de température répétées, en raison des coefficients de dilatation différents entre les alliages de soudure et les couches minces de la carte.
Les goupilles souples agissent comme des amortisseurs miniatures qui neutralisent activement la fatigue structurelle :
- Compensation dynamique du CTE : les poutres à ressort flexibles se plient dynamiquement, absorbant la dilatation différentielle entre le boîtier du connecteur et le stratifié hôte.
- Immunité à la fatigue de la soudure : en l’absence de couches limites intermétalliques fragiles, le joint ne peut pas développer de fractures de fatigue sous l’effet des turbulences à haute fréquence des ventilateurs.
- Maintien stable du module : une force de maintien résiduelle élevée empêche le connecteur de sortir de la carte lors de cycles d’accouplement répétés du module optique.
Cette résistance mécanique garantit que l'assemblage de la cage à ajustement serré reste fermement ancré et intact, empêchant les pertes de paquets intermittentes et préservant les marges du canal physique tout au long des durées de vie exigeantes des déploiements pluriannuels.
📋 Rendement de fabrication, inspection et retouche des ports d'assemblage de cages
Bien que la fiabilité des broches garantisse un fonctionnement optimal, la rentabilité en production dépend fortement de la régularité de l'assemblage et de la possibilité de retoucher les cartes sans risque. La technique de montage choisie détermine directement si les cartes mères à commutateurs haute densité réussissent les tests finaux en usine ou subissent des dommages physiques coûteux lors de la fabrication.
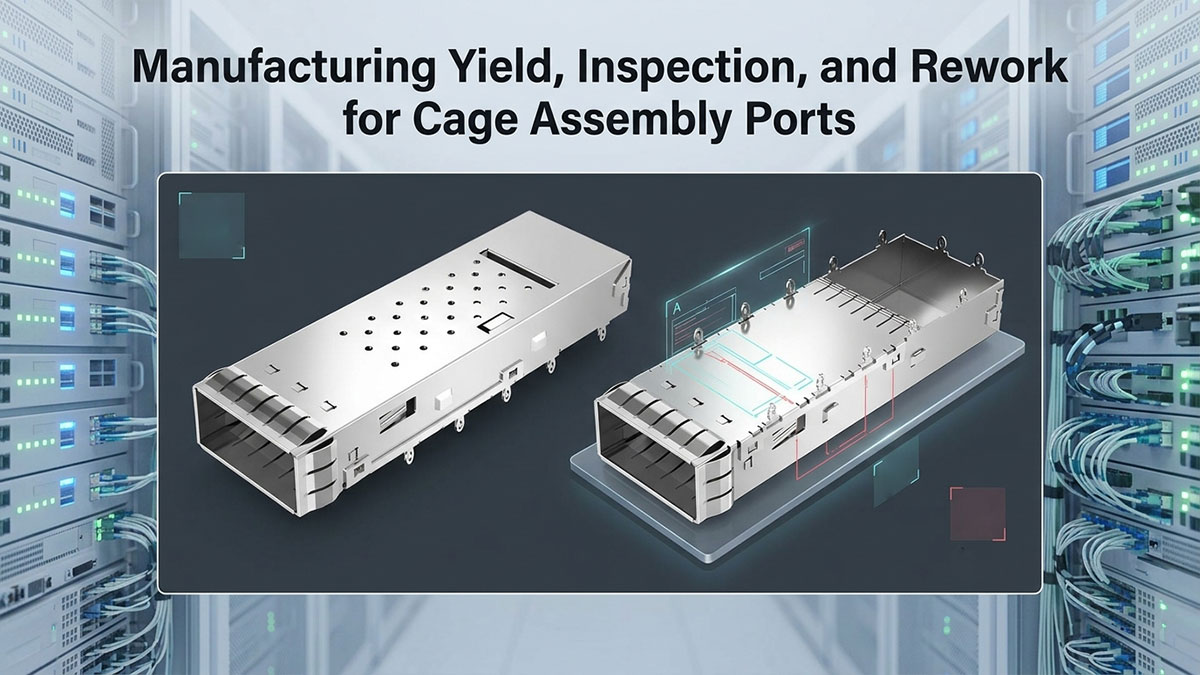
Joints de soudure froids et micro-vides dans les pastilles de soudure denses
Les connecteurs multiports soudés à haute densité agissent comme d'importants dissipateurs thermiques, évacuant rapidement la chaleur des pointes des fers à souder. Cette dissipation thermique rapide provoque fréquemment un mouillage incomplet de la soudure, créant des joints de soudure froids cachés et des micro-cavités d'air au fond des trous métallisés.
Le boîtier métallique massif occultant complètement la zone des broches, les inspections visuelles et optiques automatisées classiques ne permettent pas de vérifier la qualité des joints. Ces défauts cachés perturbent les circuits électriques et provoquent des désadaptations d'impédance intermittentes, nécessitant un contrôle coûteux par rayons X pour être détectés.
Surveillance de l'outillage, du support de fixation inférieur et de la presse servo
Le montage d'un ensemble cage à emmanchement forcé transforme l'assemblage en un processus mécanique automatisé et hautement répétable. Des fixations inférieures rigides soutiennent la carte directement sous le faisceau de broches, empêchant toute flexion et assurant un alignement parfait des trous traversants.
Les presses servo automatisées mesurent en temps réel la force d'insertion et la profondeur d'enfoncement tout au long de la course de pressage. Si la machine détecte une résistance anormale due à une broche mal alignée ou à un diamètre de trou incorrect, elle s'arrête immédiatement, évitant ainsi les contraintes internes sur la carte et préservant le routage des canaux.
Procédures d'extraction sécurisée sur le terrain et de repressage multi-cycles
Lors des tests ou de l'installation de l'émetteur-récepteur, il arrive que les broches des connecteurs ou les boîtiers des ports subissent des dommages physiques, nécessitant leur remplacement. Des outils d'extraction mécaniques spécifiques permettent de saisir l'ensemble cage à pression et de le tirer verticalement, retirant ainsi l'unité sans chauffer la carte hôte.
Grâce à la flexibilité des broches, les trous métallisés des connecteurs traversants restent lisses et intacts après leur retrait. Les techniciens peuvent ainsi insérer un connecteur de remplacement dans les mêmes trous, jusqu'à deux ou trois fois, rétablissant ainsi l'intégrité du signal sans compromettre la fiabilité de la carte.
Risques de dessoudage destructif sur les cartes multicouches haute densité
Le dessoudage d'un connecteur multipoint sur une carte épaisse de 16 à 28 couches est une opération délicate et souvent destructrice. Les techniciens doivent appliquer de l'air chaud intense sur des dizaines de broches de masse pendant une période prolongée afin de faire fondre simultanément les soudures.
Cette chaleur excessive lors des opérations de réparation prolongées provoque fréquemment le soulèvement des pastilles de surface, la fissuration du cuivre de la couche interne et un décollement important du circuit imprimé. Dans les équipements réseau haute densité, toute tentative de dessoudage d'un connecteur endommagé détruit presque systématiquement les composants à pas fin situés à proximité et rend la carte mère inutilisable.
📋 Guide de sélection basé sur les candidatures pour LINK-PP Matériel d'assemblage de cage
L'équilibre entre les rendements de fabrication et les performances à haute fréquence guide les architectes matériels dans l'évaluation des environnements d'exploitation réels. Le choix entre les terminaisons à pression et soudées nécessite de faire correspondre les exigences spécifiques en matière de débit de données et les contraintes physiques du châssis au connecteur approprié.
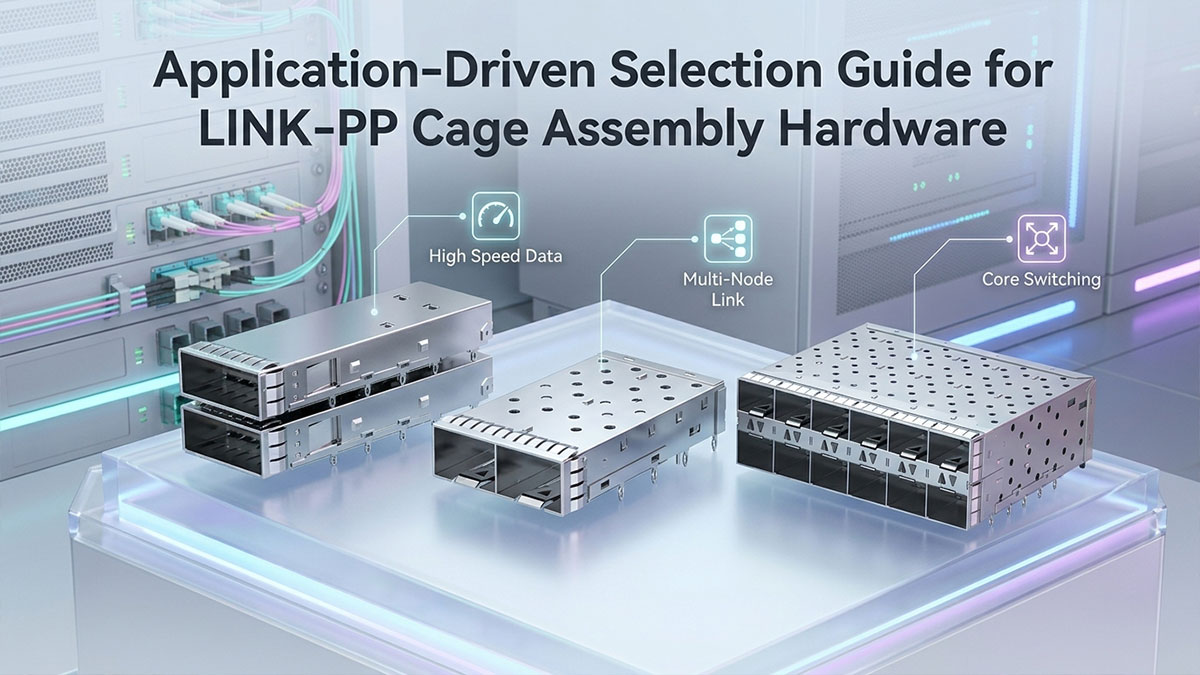
Commutateurs cloud hyperscale et déploiements Spine-Leaf 400G/800G
Les centres de données à l'échelle du cloud s'appuient sur des commutateurs 400G et 800G ultra-denses, utilisant une signalisation PAM4 de 56G ou 112G par voie sur d'épais fonds de panier multicouches. Dans ces commutateurs massifs, on déploie une architecture à haute densité par insertion. LINK-PP L'assemblage de la cage est essentiel pour permettre un perçage arrière précis et éliminer les stubs de via parasites.
L'architecture de broches sans soudure protège les coûteuses cartes mères 24 couches contre le décollement thermique destructeur sur l'axe Z lors de la production. De plus, la géométrie des broches rigoureusement contrôlée garantit des courbes d'impédance différentielle de 100 Ω nettes et des diagrammes de l'œil du récepteur ouverts, assurant ainsi aux plateformes haut de rack le respect des objectifs stricts de taux d'erreur binaire, même sous fortes charges réseau.
Routeurs de périphérie renforcés et systèmes d'automatisation industrielle
Les commutateurs industriels de bord sont soumis à de fortes vibrations de machines, à des chocs importants et à de larges plages de températures de fonctionnement. Les assemblages de cages soudés à la main ou à la vague ne sont véritablement viables que sur les cartes à faible vitesse (inférieure à 10 Gbit/s, comme les SFP/RJ45 1 Gbit/s) et à faible nombre de couches (généralement moins de 8), où de larges cordons de soudure offrent une résistance mécanique au cisaillement optimale et où les contraintes de dilatation thermique restent minimales.
Dès que le routage industriel en périphérie atteint des liaisons montantes de 25 Gbit/s ou 100 Gbit/s, les joints soudés sont totalement proscrits en raison des vias incontrôlés et des pertes de retour à haute fréquence. Pour ces liaisons montantes haut débit renforcées, la norme industrielle consiste à utiliser un châssis à insertion par pression équipé de vis de fixation intégrées. Cette architecture hybride assure la robustesse physique nécessaire pour résister aux chocs et aux vibrations, tandis que les broches flexibles protègent les signaux haut débit des chutes d'impédance.
Plateformes RAN ouvertes pour le fronthaul et les centraux téléphoniques 5G
Les stations de base 5G, les unités radio distantes (RRU) et les plateformes RAN ouvertes nécessitent des connexions optiques extérieures fiables, fonctionnant dans des conditions de fortes variations de température ambiante. Les boîtiers extérieurs montés sur poteaux subissent des cycles thermiques rapides qui mettent à rude épreuve l'interface physique entre les broches des connecteurs et les trous métallisés.
Adopter un ajustement serré conforme LINK-PP L'assemblage en cage élimine les joints de soudure fragiles qui se fissurent au fil des années sous l'effet de la dilatation et de la contraction thermiques. La soudure à froid étanche aux gaz, formée par des broches élastiques, protège les voies de signal actives de l'humidité ambiante et des polluants corrosifs, garantissant ainsi des liaisons de communication CPRI et eCPRI ininterrompues pour le réseau d'accès, même dans les environnements télécoms les plus exigeants.
📋 Verdict final : Meilleures pratiques pour LINK-PP Terminaison de l'assemblage de la cage optique
Pour les équipements haut débit de 25 Gbit/s à 800 Gbit/s, le sertissage par pression réduit considérablement les contraintes sur le circuit imprimé et assure une intégrité du signal supérieure au soudage manuel. L'élimination des fortes charges thermiques prévient le délaminage du circuit imprimé, tandis que les broches flexibles sans soudure permettent un perçage arrière précis, supprimant ainsi les résonances des vias à haute fréquence. Pour les systèmes haute densité, le montage flexible garantit une fiabilité physique inégalée et des lignes de transmission constantes de 100 Ω.
Afin de maximiser l'intégrité du signal et d'éviter d'endommager la carte pendant la production, les ingénieurs en matériel doivent suivre ces pratiques de déploiement essentielles :
- Appliquer des tolérances PTH strictes : maintenir les diamètres de perçage des trous traversants plaqués à ±0.05 mm avec des finitions à l’étain par immersion ou ENIG pour assurer un siège de goupille étanche aux gaz et conforme.
- Mise en œuvre d'un support de montage dédié : toujours associer les cages multiports à des enclumes à fond plat et à des presses à servocommande pour éviter toute flexion localisée de la carte lors de l'insertion.
- Isoler les vias inutilisés : combiner des profils de broches à ajustement serré avec un perçage arrière automatisé pour éliminer les encoches de résonance sur les bandes de Nyquist PAM4 de 56 GHz.
- Kits d'extraction contrôlés par mandat : Utilisez des outils d'extraction verticale approuvés par le fabricant lors de la remise en état des ports afin de préserver les couches de cuivre internes pour un re-pressage multi-cycle sûr.
Vous concevez des commutateurs de centres de données de nouvelle génération, des plateformes de bande de base 5G ou du matériel de périphérie haut débit ? Visitez le LINK-PP Boutique officielle pour parcourir notre gamme complète d'options d'assemblage de cages SFP, QSFP et OSFP conçues pour des signaux propres et un montage facile sur circuit imprimé.