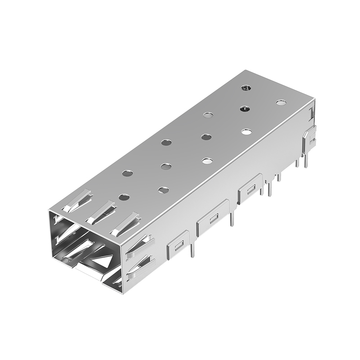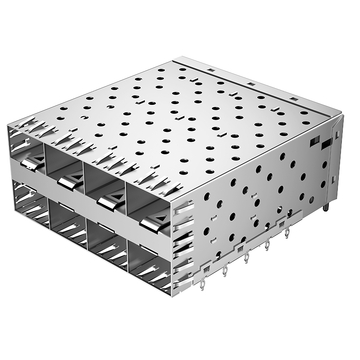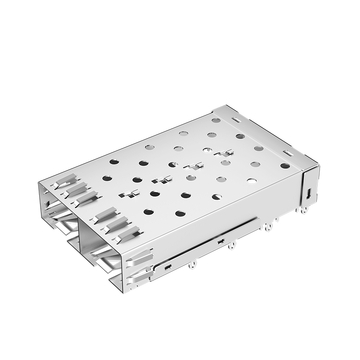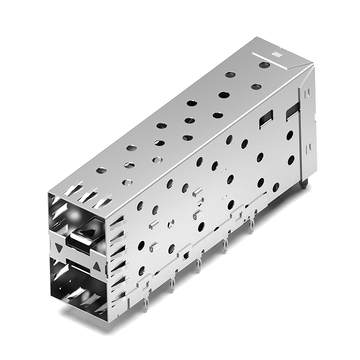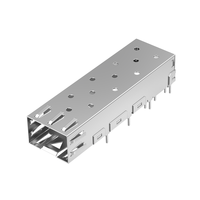




¿Alguna vez ha integrado una caja SFP o cajas SFP+ de alta velocidad en un nuevo diseño de placa, siguiendo estrictamente los estándares MSA, y aun así se ha encontrado con fallos inesperados de montaje o de integridad de la señal? Si bien especificaciones como SFF-8432 definen las huellas físicas fundamentales y las reglas de acoplamiento de conectores, rara vez tienen en cuenta los entornos de estrés prácticos dentro del hardware de red moderno. Cuando los diseños de alta densidad llevan al límite los componentes, confiar únicamente en el cumplimiento básico de MSA a menudo deja sin abordar vulnerabilidades críticas del hardware.
¿Por qué diseños aparentemente conformes siguen presentando fugas de EMI, sobrecalentamiento de componentes o daños en las vías de la placa de circuito impreso durante la fabricación? La respuesta reside en las sutiles tolerancias mecánicas que la documentación estándar deja a criterio del fabricante. Evaluar factores como la retención de los pines de montaje, las fuerzas de sujeción del disipador de calor, la deflexión del resorte del bisel y la acumulación del paso de los puertos apilados marca la diferencia entre un prototipo fallido y una producción robusta.
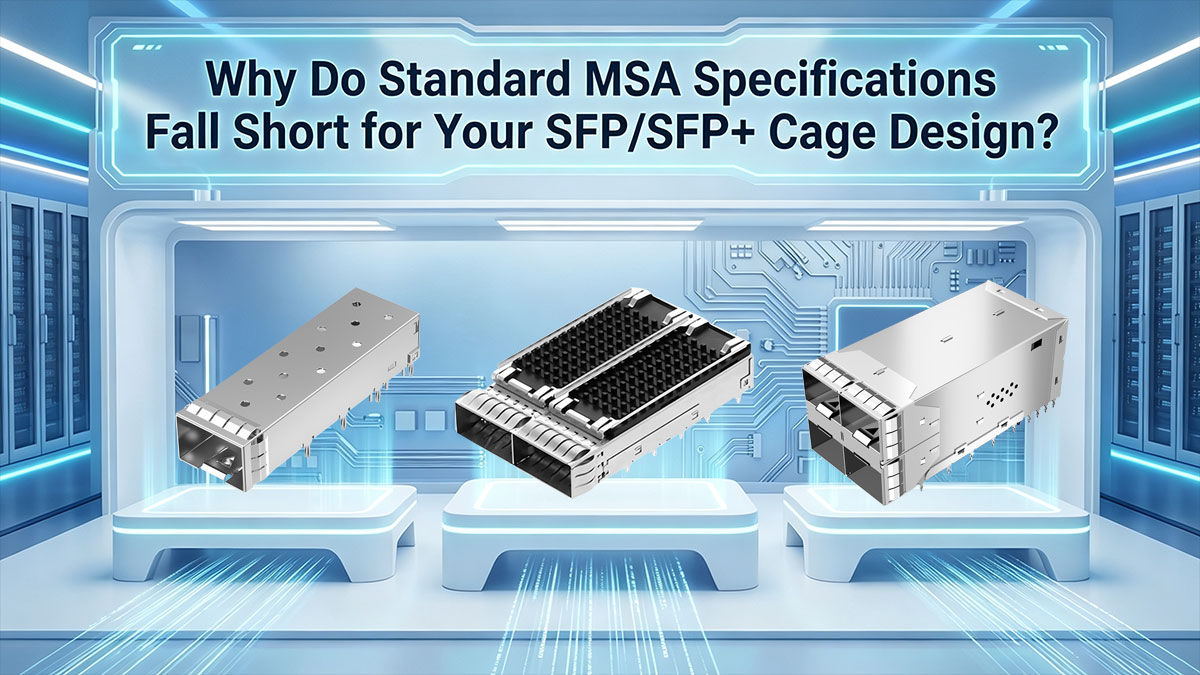
🔷 ¿Por qué las especificaciones MSA estándar no son suficientes para el diseño de su jaula SFP/SFP+?
Los acuerdos multiproveedor (MSA) de la industria establecen la huella mecánica básica necesaria para garantizar la intercambiabilidad física entre diferentes proveedores de hardware. Sin embargo, el mero cumplimiento de las normas no garantiza un rendimiento fiable en operaciones de alta velocidad y bajo condiciones de estrés físico severo. Una integración exitosa requiere que los ingenieros de hardware evalúen parámetros electromecánicos críticos que van mucho más allá de los planos de límites estándar.
Alcance y límites de las especificaciones SFF-8432
La especificación SFF-8432 define principalmente las dimensiones exteriores de la carcasa, la distancia entre puertos y la geometría básica del recorte del bisel del chasis. Estas definiciones garantizan que cualquier módulo estándar pueda acoplarse físicamente a una carcasa SFP o SFP+ de un proveedor independiente.
Sin embargo, la norma deja intencionadamente a criterio del proveedor detalles críticos para la fabricación, como los perfiles de los pines de ajuste a presión, los diseños de la interfaz térmica y la elasticidad de los dedos del resorte. Esto obliga a los diseñadores de sistemas a validar de forma independiente estos parámetros durante la selección de componentes, en lugar de depender únicamente del cumplimiento de la norma MSA.
Estrés mecánico en el mundo real frente al cumplimiento de referencia
El cumplimiento de la norma MSA básica verifica el ajuste estático, pero el hardware de red opera bajo estrés mecánico dinámico durante todo su ciclo de vida. Las inserciones repetidas del transceptor, la expansión térmica durante cargas de trabajo intensas y la flexión estructural del chasis generan estrés continuo en la interfaz de la placa de circuito impreso.
Sin tener en cuenta la rigidez estructural y la retención de los pines, el intercambio continuo de módulos puede aflojar las pestañas de montaje de una jaula SFP/SFP+. Con el tiempo, esta fatiga mecánica degrada la continuidad de la conexión a tierra y daña las delicadas conexiones a nivel de placa.
Fallos comunes en el ensamblaje de PCB más allá de las dimensiones básicas
Los planos mecánicos estándar rara vez tienen en cuenta las estrictas tolerancias de fabricación que requieren las placas de circuitos impresos modernas. Pequeñas discrepancias entre las dimensiones nominales de los pines y el revestimiento de los orificios perforados pueden provocar la fractura de las pistas o la delaminación de los anillos anulares durante la inserción a presión.
De igual modo, los procesos de soldadura de montaje superficial suelen presentar problemas de puenteo de soldadura o humectación incompleta si la coplanaridad de los pines de la jaula se desvía ligeramente del nivel de la placa. Abordar estas particularidades dimensionales desde el principio evita costosos índices de desperdicio y bajos rendimientos de producción durante la fabricación a gran escala.
Impacto de la integración de chasis personalizados en la acumulación de tolerancias
La instalación de una jaula SFP o SFP+ en conmutadores empresariales reales requiere una alineación precisa con los paneles frontales y las placas de montaje personalizadas. Cuando se acumulan las tolerancias de fabricación del chasis de chapa metálica, los separadores de la placa base y el cuerpo de la jaula, suelen producirse interferencias físicas.
Incluso pequeños errores de apilamiento pueden provocar que el mecanismo de cierre del módulo se atasque, impidiendo la correcta inserción del transceptor. Un diseño mecánico adecuado garantiza que la jaula permanezca correctamente centrada en la abertura del bisel en todas las variaciones de producción.
🔷 Parámetro 1: Selección de montaje a presión frente a montaje mediante soldadura para una jaula SFP/SFP+
La fijación segura del conjunto de la jaula a la placa de circuito impreso es fundamental para evitar que la tensión mecánica dañe las delicadas pistas de alta velocidad. La elección entre el montaje a presión y el montaje mediante soldadura define las condiciones físicas límite para la fabricación de la placa, el equipo de ensamblaje y la fiabilidad general en campo. Seleccionar un método de terminación incorrecto puede comprometer las rutas de señal de alta frecuencia y provocar fatiga estructural prematura durante los ciclos continuos de inserción del transceptor.
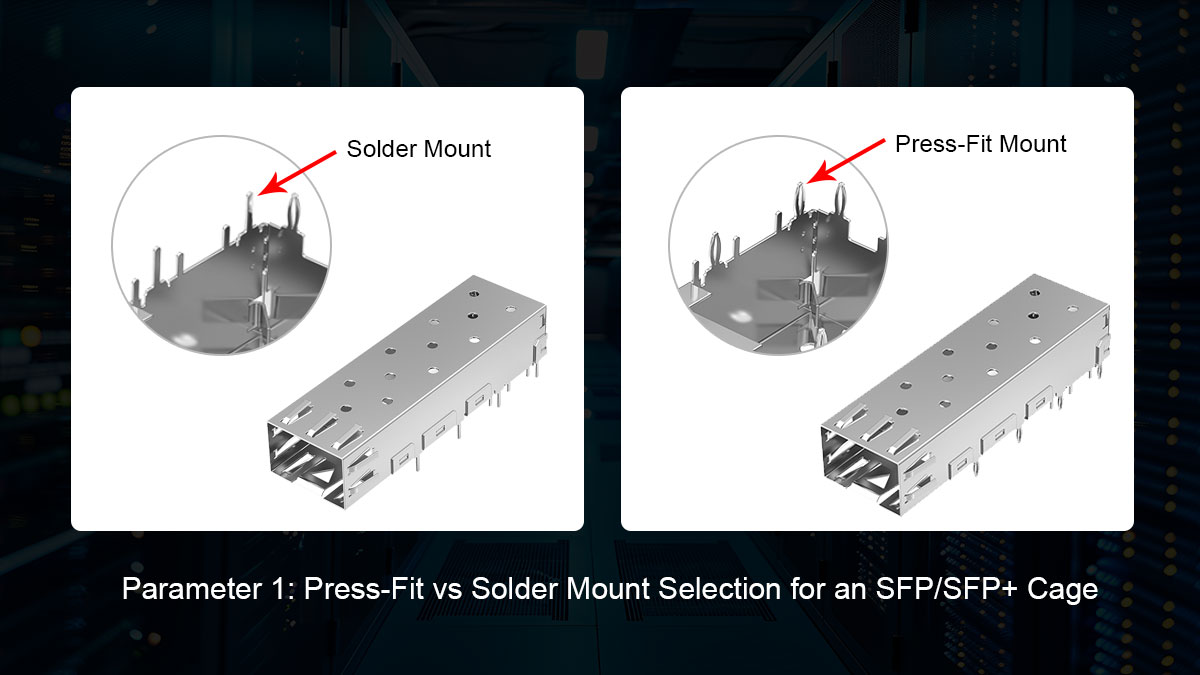
Ensamblaje de pasadores de aguja de ajuste a presión frente a pasadores de soldadura
Los diseños de ajuste a presión utilizan pines flexibles tipo "ojo de aguja" que se deforman elásticamente al insertarse en orificios metalizados, estableciendo una conexión mecánica y eléctrica hermética sin exposición térmica. Por el contrario, las configuraciones de montaje por soldadura se basan en procesos de soldadura por ola o reflujo de montaje superficial para fijar pines rígidos a las almohadillas de la placa de circuito impreso, lo que las hace adecuadas para aplicaciones menos exigentes.
Las diferencias estructurales y de procesamiento entre estos dos estilos de fijación ponen de manifiesto distintas ventajas e inconvenientes de ingeniería:
| Parámetro/Característica | Ajuste a presión (pasador flexible) | Montaje mediante soldadura (SMT / de orificio pasante) |
| Mecanismo de montaje | Ajuste por interferencia mecánica mediante deformación del pasador | Unión de juntas de soldadura metalúrgica |
| Exposición térmica | Ninguno (proceso de ensamblaje en frío) | Altas temperaturas de reflujo o soldadura por ola |
| Retención Mecánica | Alta resistencia a la tensión de inserción repetida. | Menor resistencia a la tensión de corte sostenida |
| Impacto del diseño de PCB | Requiere orificios pasantes con acabado de cobre grueso. | Requiere almohadillas de superficie o agujeros pasantes. |
| Dependencia de herramientas | Fijaciones de asiento de ajuste a presión de alta precisión | Plantilla estándar, horno de reflujo o equipo de onda |
Fuerza de inserción frente a límites de soldadura térmica
La terminación por ajuste a presión requiere una fuerza descendente estrictamente calibrada para asentar completamente el módulo SFP/SFP+ en la placa base sin aplastar la carcasa hueca de chapa metálica. Exceder los perfiles de fuerza de inserción recomendados conlleva el riesgo de deformar la PCB, dañar los planos de tierra internos o dañar los rieles guía internos del transceptor.
Por el contrario, las jaulas de montaje en soldadura evitan las fuerzas de presión mecánica, pero exponen las áreas circundantes del diseño a temperaturas de reflujo elevadas. Los ciclos térmicos repetidos pueden provocar deformaciones localizadas en el sustrato, lo que da lugar a circuitos abiertos intermitentes o a grietas en las uniones de soldadura a lo largo de las pistas de señal diferencial de alta velocidad adyacentes.
Tolerancia de orificios en PCB frente a requisitos de diseño de almohadillas
Un control estricto de la fabricación es fundamental al diseñar huellas de alta densidad para una jaula SFP o una jaula SFP+ multipuerto. Dado que los pines de ajuste a presión dependen de la expansión radial contra las paredes del barril, mientras que los pines soldados requieren condiciones límite metalúrgicas precisas, cada tecnología impone reglas de diseño de PCB distintas.
Una revisión minuciosa de los siguientes requisitos de diseño garantiza un rendimiento de fabricación óptimo:
- Diámetro del orificio terminado: Mantenga los orificios pasantes terminados de ajuste a presión estrictamente dentro de las tolerancias de +/-0.05 mm.
- Espesor del recubrimiento: Mantenga un espesor mínimo de 25 µm de recubrimiento de cobre en el barril para evitar la rotura de la pared durante la inserción del pin.
- Integridad del anillo anular: Garantizar márgenes suficientes en el anillo de cobre para evitar roturas por cizallamiento mecánico.
- Relleno de orificios con pasta de soldadura (PIP): Dimensionar con precisión los orificios pasantes de soldadura para lograr al menos un 75 % de relleno vertical de soldadura durante el proceso de reflujo.
- Apertura de la plantilla y volumen de pasta: optimice las proporciones de apertura de la plantilla SMT para evitar la formación de puentes de soldadura y, al mismo tiempo, garantizar una altura de filete adecuada.
- Espacio entre las barreras de máscara de soldadura: Proporcione barreras de máscara de soldadura adecuadas alrededor de las zonas de tierra densas para eliminar la acumulación de fundente y los cortocircuitos.
Facilidad de reparación y retrabajo para ambos tipos de montaje.
Los flujos de trabajo de mantenimiento y retrabajo en la fabricación varían significativamente entre estas dos metodologías de montaje. Desoldar una jaula de orificio pasante multipin requiere herramientas especializadas de desoldadura por aire caliente y una exposición prolongada al calor, lo que a menudo daña los circuitos integrados controladores de transceptores sensibles adyacentes o funde los componentes plásticos de la guía de luz.
Los ensamblajes a presión permiten una extracción mecánica limpia mediante herramientas de extracción específicas que aplican una presión uniforme hacia arriba en las pestañas inferiores. Sin embargo, los orificios individuales de la placa de circuito impreso generalmente solo soportan dos o tres ciclos de reemplazo antes de que el desgaste de la pared de cobre reduzca la fuerza de retención por debajo de los márgenes de seguridad operativa.
🔷 Parámetro 2: Perfil del disipador de calor y dinámica del clip térmico en una jaula SFP/SFP+
Una vez que la jaula está anclada mecánicamente a la placa, la disipación de calor se convierte en el siguiente cuello de botella principal para la fiabilidad del sistema. Los transceptores SFP+ suelen disipar más potencia que los módulos gigabit tradicionales, lo que requiere mecanismos de transferencia térmica directa situados sobre la carcasa metálica. Es fundamental equilibrar la geometría del disipador de calor, la velocidad del flujo de aire y la presión de los clips mecánicos para mantener la óptica de alta velocidad dentro de sus límites de temperatura de funcionamiento.
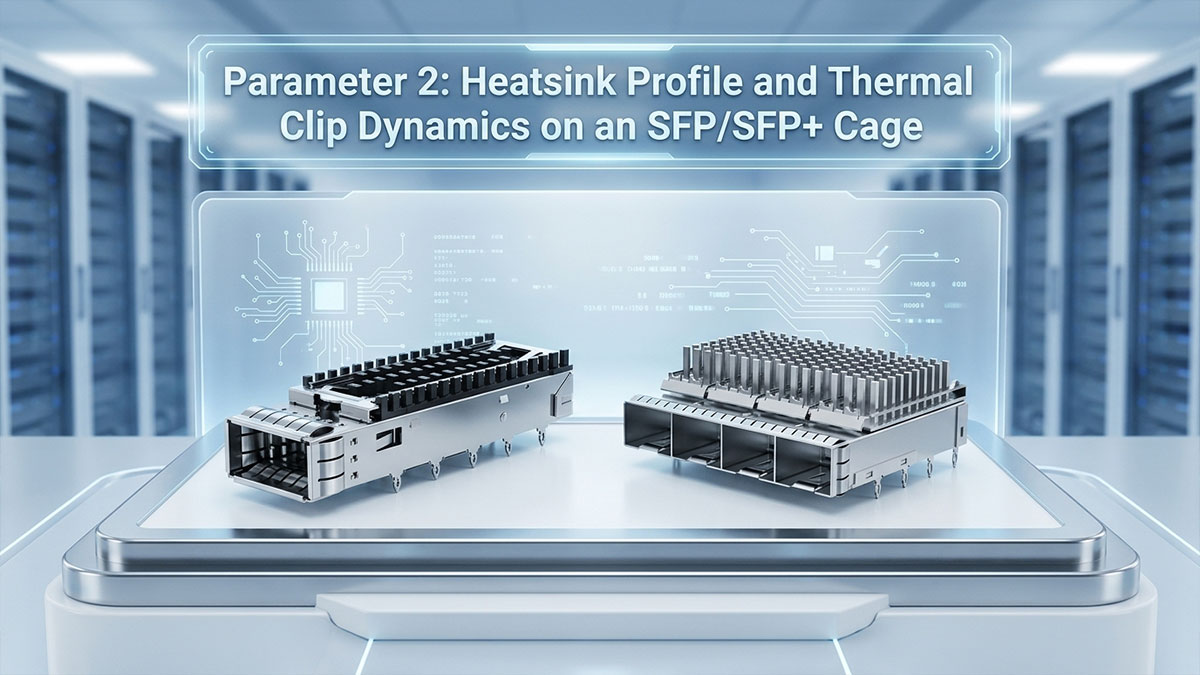
Opciones de altura del disipador de calor y límites de espacio libre del chasis
La altura del disipador de calor determina directamente la superficie de disipación térmica disponible, pero está limitada por la inclinación vertical de los gabinetes de rack de 1U o de múltiples ranuras. Las alturas estándar —generalmente 4.2 mm, 6.5 mm y 13.5 mm— se adaptan a diferentes potencias y entornos mecánicos.
La matriz de selección que se muestra a continuación describe los límites de perfil comunes:
| Altura del perfil | Aplicación típica | Requisito de espacio libre vertical | Restricción del flujo de aire primario |
| 4.2 mm (perfil bajo) | Servidores blade 1U de ultra alta densidad y tarjetas PCIe | Espacio libre reducido (< 6 mm por encima de la jaula) | Requiere ventiladores de alta presión estática. |
| 6.5 mm (estándar) | Switches empresariales generales de 1U | Espacio libre moderado (8-10 mm por encima de la jaula) | Impedancia de flujo de aire equilibrada |
| 13.5 mm (Alto/Extendido) | Chasis abierto 2U+ y óptica de alta potencia. | Espacio libre suficiente (> 15 mm por encima de la jaula) | Convección natural/forzada de alta eficiencia |
Seleccionar un disipador de calor excesivamente alto conlleva el riesgo de interferencia directa con las tapas superiores del chasis o las tarjetas mezzanine adyacentes. Por el contrario, un perfil demasiado pequeño puede provocar una reducción de la potencia óptica durante la transmisión continua de 10G.
Resistencia al flujo de aire de aletas de pasador frente a aletas rectas
La geometría de las aletas determina la eficiencia con la que la convección forzada extrae el calor de la jaula SFP+. Las aletas rectas dirigen el aire en paralelo a lo largo del transceptor, lo que reduce la resistencia, pero requiere un flujo de aire estrictamente unidireccional. Las matrices de aletas finas crean microturbulencias intencionadas, mejorando la captura térmica multidireccional en configuraciones complejas de conductos de ventilación.
Para elegir entre ellos, es necesario comparar el caudal de aire (CFM) de los ventiladores del chasis con las curvas de resistencia de las aletas. Las aletas rectas desalineadas pueden impedir que los láseres ópticos internos reciban la refrigeración suficiente cuando el aire escapa por las aberturas de menor resistencia.
Equilibrio entre la fuerza de retención del clip y la presión de contacto
El clip térmico proporciona la fuerza normal continua necesaria para mantener el disipador de calor presionado contra la carcasa superior de una jaula SFP/SFP+. Si el clip de retención es demasiado débil, se forman espacios de aire y la resistencia térmica aumenta bruscamente. Si el clip es demasiado rígido, una presión excesiva hacia abajo puede deformar la cubierta superior de chapa metálica y pellizcar los rieles guía internos del módulo.
Regla general clave: Diseñe para una presión de contacto sostenida de 10 a 15 psi (aproximadamente de 70 a 100 kPa) en la interfaz del módulo. Para una superficie superior de jaula SFP estándar (~15 mm x 10 mm), esto se traduce en una fuerza normal total de aproximadamente 10 a 15 N. Este nivel garantiza un contacto térmico óptimo sin provocar atascos en el transceptor ni bloqueos mecánicos.
También debe tenerse en cuenta la fatiga mecánica en las abrazaderas de acero para muelles estampadas a lo largo de la vida útil del sistema. Los ciclos térmicos prolongados pueden reducir la tensión de las abrazaderas, lo que degrada gradualmente el rendimiento de la transferencia de calor con el paso de los años de uso en campo.
Comportamiento de compresión del material de interfaz térmica (TIM)
Para lograr una transferencia de calor eficaz, es necesario rellenar los microespacios de aire entre la carcasa metálica rugosa y la base del disipador. Los materiales de cambio de fase y las almohadillas de relleno desechables se utilizan ampliamente para reducir la resistencia térmica de la interfaz, pero su rendimiento depende en gran medida de la velocidad de compresión mecánica.
Entre las consideraciones clave para la aplicación mecánica de la interfaz térmica se incluyen:
- Relación de compresión óptima: comprima las almohadillas de separación entre el 30 % y el 50 % de su espesor nominal para minimizar la resistencia de contacto sin sobrecargar las pistas de la placa.
- Humectación y fluencia de la superficie: Asegúrese de que los materiales térmicos de cambio de fase permanezcan contenidos bajo cargas térmicas dinámicas para evitar la migración de la silicona hacia los orificios ópticos cercanos.
- Tolerancia para la variación de espesor: Presupuestar las desviaciones iniciales del espesor de TIM (normalmente ±10%) dentro del ciclo de tolerancia general del clip de la jaula para mantener una fuerza de contacto constante.
🔷 Parámetro 3: Tolerancias de los dedos del resorte EMI y de la junta en una jaula SFP/SFP+
Si bien las rutas térmicas eficientes gestionan internamente la óptica de alta potencia, las señales de 10G de alta velocidad introducen inevitablemente una elevada radiación de interferencia electromagnética (EMI) en el límite del chasis. La interfaz donde la parte frontal de la carcasa se une al bisel del panel frontal actúa como la principal defensa contra la fuga de RF hacia los equipos vecinos. El diseño de contactos elásticos resistentes o juntas elastoméricas conductoras garantiza una conexión a tierra continua sin dañar el módulo físico durante los intercambios en caliente en campo.
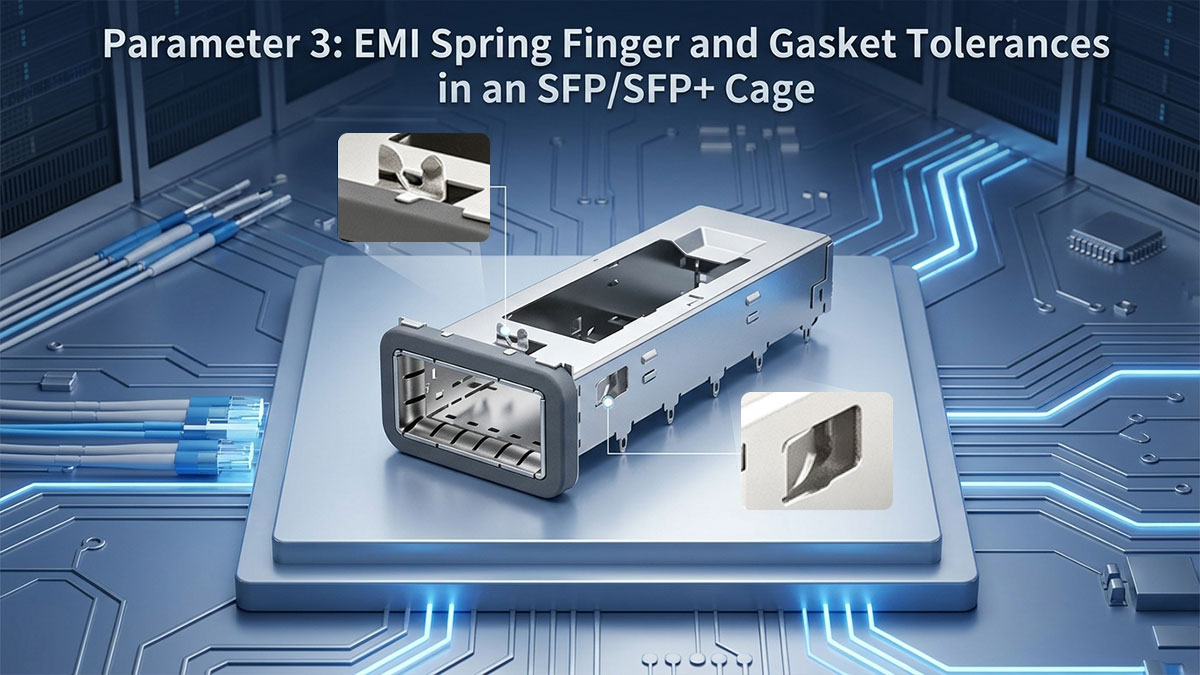
Materiales de los resortes de contacto: cobre berilio frente a acero inoxidable
La elección del material de los contactos del resorte determina la elasticidad mecánica, los límites de fatiga y la conductividad eléctrica a largo plazo de una jaula SFP o SFP+. El cobre-berilio (CuBe) ofrece una conductividad y resistencia superiores ante la flexión dinámica, mientras que el acero inoxidable proporciona una mayor resistencia a la fluencia mecánica con un menor coste de fabricación.
Una evaluación comparativa aclara las ventajas y desventajas físicas entre estas opciones de aleación comunes:
| Atributo del material | Cobre-berilio (CuBe) | Acero inoxidable (SUS 301/304) |
| Conductividad eléctrica | Alto (20% a 28% IACS) | Bajo (2% a 3% IACS) |
| Rango elástico y relajación del estrés | Amplio rango elástico; mínima relajación con el tiempo. | Ventana elástica más estrecha; propensa a la relajación bajo deflexión sostenida. |
| Adhesión del enchapado | Excelente con acabados brillantes de estaño o níquel. | Requiere un recubrimiento de pasivación/barrera especializado. |
| Resistencia a la Corrosión: | Moderado (depende en gran medida de la capa de recubrimiento) | Alta resistencia intrínseca contra la oxidación |
| Costo | Mayores costos de materia prima y tratamiento térmico. | Opción económica para interruptores sensibles al costo |
Límites de la carrera de compresión y espacio libre del panel del bisel
Mantener un contacto uniforme en todo el perímetro del recorte del bisel requiere un control preciso de la carrera de compresión de los dedos del resorte. Si la deflexión de trabajo es demasiado corta, las variaciones de fabricación en la chapa del chasis pueden crear espacios de aire intermitentes que permiten la radiación de energía de radiofrecuencia. Por el contrario, comprimir en exceso las pestañas del resorte más allá de su límite elástico provoca una deformación permanente y la rotura de los dedos de contacto.
Los límites mecánicos para el acoplamiento estándar del bisel generalmente siguen estas reglas dimensionales:
- Carrera de trabajo nominal: El objetivo es lograr un rango de deflexión por compresión entre 1.0 mm y 1.5 mm con la placa frontal completamente asentada.
- Espacio libre perimetral: Mantenga un espacio de aire nominal de 0.3 mm a 0.5 mm entre la pared exterior de la jaula y el borde del recorte del bisel sin tratar.
- Ángulo de deflexión de precarga: Especifique un ángulo de entrada del dedo de 15° a 20° para garantizar un deslizamiento suave sin atascos ni pandeos.
- Margen de seguridad elástico: Asegúrese de que la geometría del dedo soporte al menos el 130 % de la carrera máxima prevista sin exceder el límite elástico del material.
Estabilidad de la resistencia de contacto a lo largo de los ciclos de acoplamiento
Tras repetidos ciclos de conexión en caliente, el deslizamiento mecánico constante puede desgastar los revestimientos protectores de los contactos y provocar un rápido desgaste por fricción. Una interfaz de jaula SFP/SFP+ ideal mantiene una continuidad eléctrica estable al mantener la resistencia de contacto a tierra por debajo de 50 mΩ durante toda la vida útil del sistema.
Factores ambientales como la humedad y los sulfuros presentes en el aire pueden oxidar los metales base sin recubrimiento en los puntos de contacto microscópicos. El uso de un recubrimiento de estaño brillante de sacrificio o de oro selectivo en la corona de contacto previene la corrosión galvánica. Para las coronas de contacto chapadas en oro, especifique un espesor mínimo de 0.76 µm (30 µin) para soportar más de 250 ciclos de conexión sin exponer la capa barrera de níquel subyacente. Esto garantiza que las vías de tierra permanezcan conductoras después de cientos de inserciones de módulos.
Compromisos entre la fuerza de inserción y la eficacia del blindaje
La eficacia del blindaje contra armónicos de 10 GHz exige una elevada fuerza normal de contacto para eliminar las ranuras resonantes de alta frecuencia. Sin embargo, el aumento de la rigidez de los resortes de cada dedo multiplica la fuerza de inserción total necesaria para colocar una jaula SFP en un chasis multipuerto, lo que dificulta el mantenimiento sin herramientas para los usuarios finales.
Los ingenieros deben establecer un rango operativo óptimo que satisfaga tanto el cumplimiento de las normas como la ergonomía:
- Ventana de ergonomía EMI: Aplique una fuerza normal de 0.3 N a 0.6 N por dedo. Esto proporciona una atenuación de RF de alta frecuencia fiable (> 40 dB a 10 GHz) al tiempo que limita la fuerza de inserción total de una jaula de un solo puerto a menos de 18 N (aproximadamente 4 lbf) para una conexión en caliente de módulos sin esfuerzo.
Este límite de fuerza de inserción agregada de 18 N tiene en cuenta los efectos combinados de la fricción del resorte EMI, el arrastre del riel guía de la jaula interna y la precarga del pestillo del transceptor. Para una interfaz de bisel típica de 6 dedos con un coeficiente de fricción de 0.4, la contribución del resorte EMI por sí sola es de aproximadamente 6 × 0.45 N × 0.4 ≈ 1.1 N, dejando el margen restante para el arrastre mecánico y el acoplamiento del pestillo.
Si no se equilibra esta fuerza, se produce una fricción excesiva que raya los acabados estéticos de la placa frontal o impide que los pestillos del módulo se acoplen completamente. Ajustar con precisión el paso y la geometría del perfil de los dedos del resorte permite a los diseñadores equilibrar los requisitos de compatibilidad electromagnética con la usabilidad mecánica, un factor clave en el proceso de selección.
🔷 Parámetro 4: Estructura del conducto de luz y alineación óptica para una jaula SFP/SFP+
Además de garantizar la integridad mecánica de la conexión a tierra y la estabilidad térmica, el hardware de red requiere una telemetría visual clara del estado de los puertos y la actividad de los datos. La integración de guías de luz de policarbonato transparente directamente en el conjunto de la carcasa canaliza la luz de los LED montados en la placa hacia el panel frontal sin necesidad de cableado secundario. Sin embargo, para lograr una salida óptica nítida se requiere una alineación física precisa entre la entrada de la guía de luz y el diseño de la PCB subyacente, ya que las tolerancias de alineación mecánica determinan directamente la eficiencia del acoplamiento óptico.
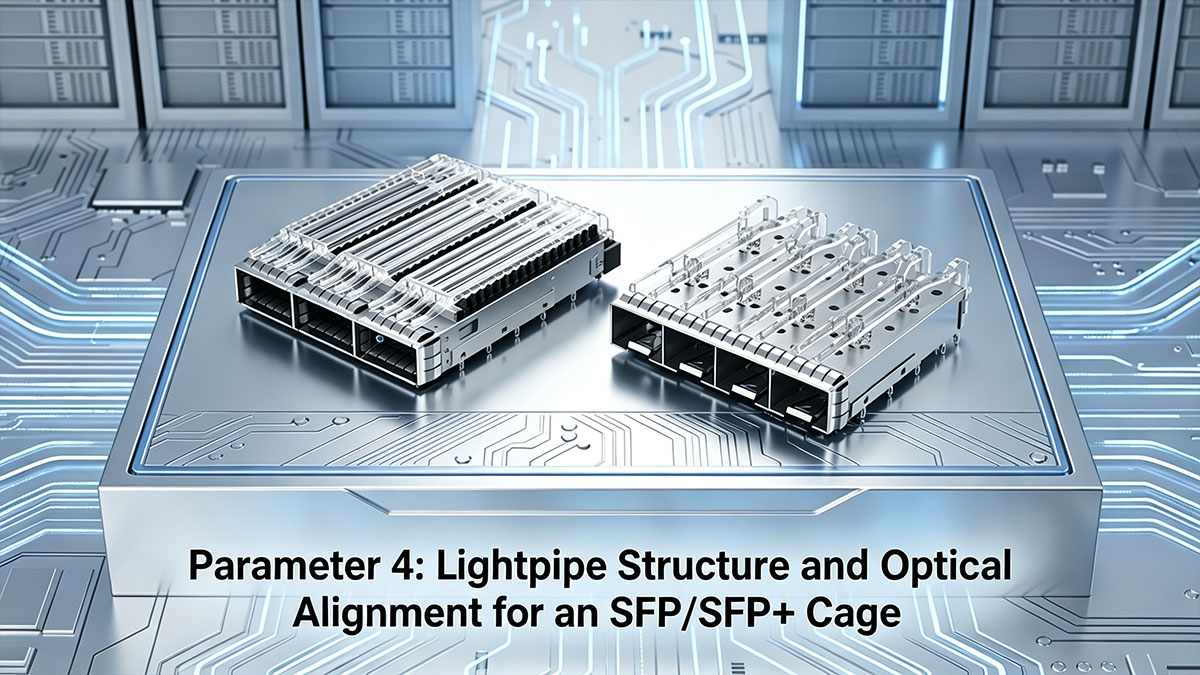
Configuraciones de conductos de luz de canal único frente a canal doble
Las guías de luz de un solo canal admiten la detección básica de enlaces, mientras que las configuraciones de doble canal proporcionan indicadores separados para la velocidad del enlace y la actividad del tráfico de datos por puerto. Los diseños de doble canal requieren barreras ópticas internas o espacios de aire físicos dedicados para evitar la interferencia de la luz entre canales indicadores adyacentes.
La elección entre estas opciones determina la complejidad física de la carcasa superior de un módulo SFP/SFP+. Las implementaciones multicanal deben equilibrar tolerancias de moldeo de plástico más estrictas con una rigidez mecánica suficiente para evitar deformaciones durante la inserción del módulo.
Diseños de salida del bisel exterior, interior y superior
El punto de salida espacial del cable de luz en el panel frontal determina la legibilidad del panel y el espacio libre para el enrutamiento interno. Las configuraciones de salida lateral externa dirigen la luz a lo largo de las paredes laterales externas de una jaula SFP/SFP+, haciéndolas visibles desde los bordes del panel. Los diseños de salida lateral interna posicionan el cable de luz entre puertos adyacentes, lo que ahorra espacio en el bisel para diseños de alta densidad 1×N. Ambas geometrías de salida lateral funcionan mejor para diseños de una sola fila con un espacio horizontal abierto.
Las configuraciones de salida superior dirigen la luz directamente sobre la cubierta superior de una jaula SFP+, lo que permite conservar el espacio horizontal de la placa para una agrupación multipuerto más compacta. Sin embargo, es fundamental coordinar cuidadosamente las rutas superiores con los clips del disipador de calor para eliminar la interferencia física entre el conducto óptico y la solución térmica.
Radio de curvatura interno y pérdida de transmisión óptica
La transmisión de luz a través de plástico óptico transparente depende completamente de la reflexión interna total (RIT) a lo largo de guías de luz curvas. Si el radio de curvatura interno es menor que el doble del grosor del núcleo (R < 2D), la luz se escapa a través de la curva del revestimiento exterior y reduce drásticamente el brillo del indicador en el bisel frontal.
Las pérdidas ópticas se acumulan rápidamente en tramos largos de conductos en conjuntos de jaula profunda. El uso de escalones ópticos moldeados o espejos internos pulidos de 45° minimiza la atenuación, lo que proporciona una iluminación uniforme del panel frontal sin sobrecargar los LED de la placa.
Huella LED de montaje en superficie y orientación óptica
El extremo de entrada de luz del conducto óptico debe estar centrado con precisión sobre el área emisora del LED de montaje superficial en la placa de circuito impreso (PCB). Incluso una desviación lateral de ±0.3 mm —dentro de las variaciones estándar de ensamblaje de PCB— puede reducir la eficiencia de acoplamiento de la luz hasta en un 40 %, lo que produce lecturas tenues o irregulares en el panel.
Los ingenieros también deben mantener un espacio de aire vertical de 0.2 mm a 0.4 mm entre la lente del LED y la entrada de la guía de luz. Este espacio permite la flexión de la placa de circuito impreso durante la instalación a presión de la jaula y evita daños estructurales en los delicados encapsulados de LED soldados.
🔷 Parámetro 5: Tolerancias de densidad apiladas y agrupadas en una jaula SFP/SFP+
El escalado desde arquitecturas de un solo puerto a conmutadores multipuerto de alta densidad multiplica las limitaciones mecánicas en todos los ámbitos. Si bien las configuraciones en tándem (1xN) y apiladas (2xN) aumentan drásticamente la cantidad de puertos en el panel frontal, concentran las tensiones de inserción y la disipación térmica en un espacio reducido. Gestionar las dimensiones internas de las paredes, la alineación vertical y la coplanaridad de los componentes en los conjuntos multipuerto es fundamental para mantener la integridad estructural y evitar la pérdida de señal.
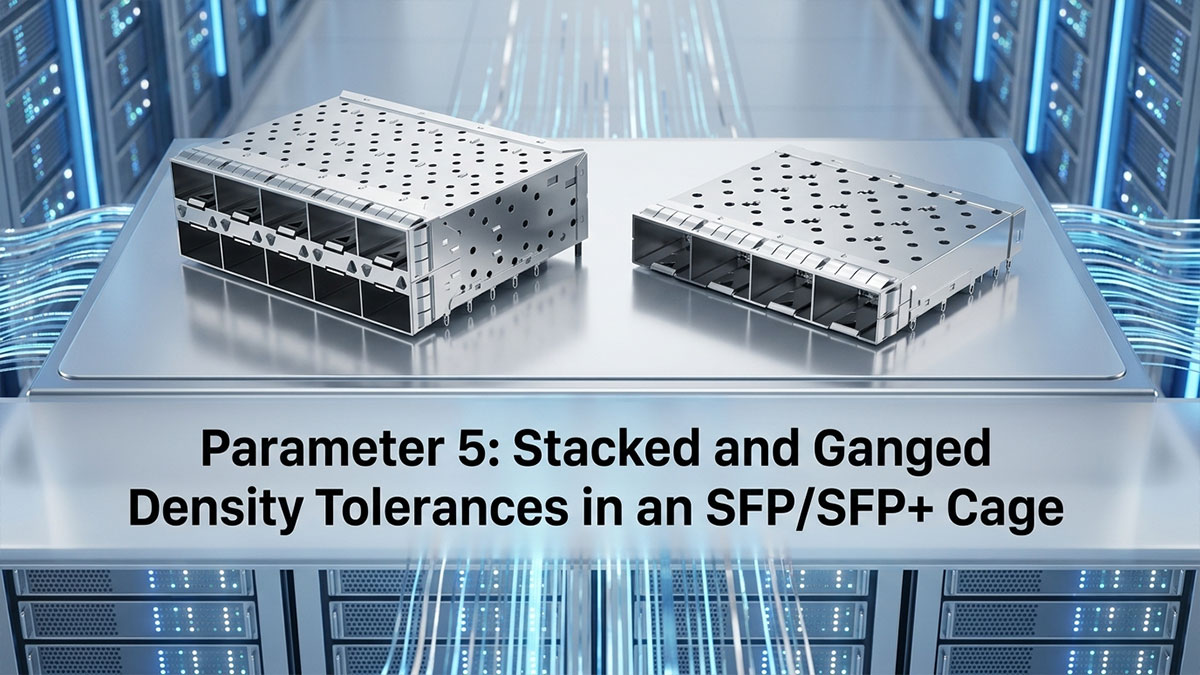
Paso y espesor de pared de jaulas agrupadas de una sola fila
En las jaulas multipuerto agrupadas (como las configuraciones 1x2, 1x4 o 1x6), la distancia entre puertos determina tanto el espaciado horizontal del panel frontal como el grosor admisible de las paredes de aislamiento internas. La distancia estándar de la industria suele ser de 14.25 mm entre centros, lo que da como resultado particiones metálicas extremadamente delgadas que separan los módulos adyacentes.
| Parámetro de diseño | Dimensión estándar | Riesgo de impacto y tolerancia en ingeniería |
| Paso de puerto a puerto | 14.25 mm nominales | Un error de inclinación acumulativo en una jaula de 1x6 puede provocar que el bisel del chasis se atasque. |
| Espesor de la pared interna | 0.20 mm a 0.25 mm | Las paredes más delgadas reducen la distancia entre los puertos, pero aumentan el riesgo de pandeo estructural. |
Si las paredes divisorias internas son demasiado delgadas para ahorrar espacio, la inserción de un módulo SFP puede deformar las bahías adyacentes e interferir con los transceptores vecinos. Los diseñadores deben equilibrar una alta densidad de puertos con un refuerzo estructural suficiente para absorber las cargas de inserción laterales. Además de la integridad mecánica, las paredes divisorias delgadas deben mantener rutas de retorno a tierra continuas para lograr un aislamiento entre puertos superior a 40 dB a 10 GHz, según lo exige el cumplimiento de la normativa EMI para sistemas multicanal.
Espacio libre vertical para jaulas apiladas de doble fila 2xN
Las arquitecturas apiladas (2x1, 2x4, 2x8) duplican la densidad de puertos al colocar los puertos transceptores superior e inferior dentro de una carcasa unificada. Debido a que el puerto superior se sitúa hasta 25 mm por encima de la superficie de la placa de circuito impreso, las fuerzas de inserción generan un considerable apalancamiento mecánico y un par de torsión rotacional sobre los pines de soldadura o de ajuste a presión subyacentes.
Para mantener una interacción fiable en ambos niveles, las holguras mecánicas verticales deben cumplir límites estructurales estrictos:
- Espacio libre entre módulos: Mantenga una plataforma intermedia de chapa metálica de al menos 1.5 mm entre las bahías de módulos superior e inferior para alojar las pestañas de conexión a tierra y los conductos de fibra óptica.
- Momento de inserción vertical: Asegúrese de que los pasadores de anclaje de la base absorban hasta 35 N de fuerza de rotación hacia abajo al insertar los módulos en el nivel superior.
- Alineación del recorte del bisel: Limite la desviación del eje vertical del puerto a ±0.15 mm en todos los puertos para evitar que los pestillos del transceptor se enganchen en la placa frontal.
Tolerancias de coplanaridad del conector integrado
A diferencia de los diseños de un solo puerto que utilizan receptáculos discretos en el borde de la tarjeta, los conjuntos de jaula SFP+ multipuerto apilados incorporan conectores internos integrados de dos niveles. Estos conjuntos multipin cuentan con marcos de conexión internos extendidos que van desde los contactos superiores del puerto hasta las almohadillas de la placa de circuito impreso principal.
- Límite crítico de coplanaridad: Mantener la coplanaridad de los pines del marco de conexión dentro de una ventana estricta de 0.10 mm en toda la matriz multipuerto.
Las desviaciones que superan este umbral provocan que los pines no coplanares floten sobre los depósitos de pasta de soldadura durante el proceso de reflujo, creando circuitos abiertos intermitentes en pares diferenciales de alta velocidad. En las variantes de ajuste a presión, las alturas desiguales de los pines causan una inserción escalonada, concentrando la fuerza mecánica en pines individuales y agrietando los orificios pasantes metalizados de la placa de circuito impreso.
Control del estrés térmico y la deformación de las placas de circuito impreso
Los conjuntos multipuerto de alta densidad concentran la disipación de calor de múltiples transceptores activos en áreas localizadas de la placa, creando gradientes térmicos severos. Durante la soldadura por reflujo y la transmisión de alta velocidad, los coeficientes de expansión térmica (CTE) desiguales entre la jaula metálica rígida y el laminado orgánico de la PCB provocan deformaciones localizadas en la placa.
Para mitigar la deformación en grandes conjuntos apilados, se requiere un diseño cuidadoso y medidas de seguridad durante la fabricación:
- Diseño equilibrado de los pasadores de tierra: Distribuya los pasadores de tierra de ajuste a presión de forma simétrica a lo largo del perímetro de la jaula para evitar la tensión mecánica localizada durante los ciclos de expansión térmica.
- Barras de refuerzo para PCB: Integre soportes de refuerzo mecánicos o placas de respaldo en los planos posteriores que admiten matrices de jaulas SFP/SFP+ multipuerto de 2x6 o más grandes.
- Espacio de alivio térmico: Optimice la geometría del alivio térmico de cobre alrededor de las almohadillas de pines de alta densidad para garantizar una distribución uniforme del calor durante el reflujo del ensamblaje.
🔷 ¿Cómo realizar un análisis de acumulación de tolerancias mecánicas para una jaula SFP/SFP+?
La evaluación de parámetros individuales de forma aislada proporciona datos de referencia valiosos, pero la fiabilidad en condiciones reales depende de cómo interactúan estas dimensiones al ensamblarse. Un análisis exhaustivo de la acumulación de tolerancias integra las desviaciones de fabricación, ensamblaje y carcasa en un único modelo mecánico predictivo. Realizar este cálculo con antelación evita costosas revisiones de la chapa del chasis y garantiza un acoplamiento uniforme del transceptor en lotes de producción de gran volumen.
Cálculo de las variaciones acumulativas de dimensión en el peor de los casos
El análisis de tolerancias generalmente combina el análisis del peor caso (WCA) y el modelado estadístico de la raíz cuadrada de la suma de los cuadrados (RSS). El WCA supone que todas las dimensiones físicas se desplazan simultáneamente hacia sus límites físicos extremos, definiendo así el rango absoluto del peor caso para evitar atascos. En cambio, el modelado RSS trata las variaciones de fabricación como distribuciones estadísticas estándar, lo que proporciona un equilibrio realista y rentable entre el rendimiento del ensamblaje y las tasas de desperdicio de piezas.
Los principales factores dimensionales que influyen en los bucles de ensamblaje horizontales y verticales incluyen:
| Variable dimensional en el bucle | Dimensión nominal | Rango de tolerancia típico | Modelado del impacto |
| Ancho del recorte del bisel del chasis | 14.80 mm | ±0.10 mm | Afecta directamente a los márgenes de compresión de los dedos del resorte lateral. |
| Ancho exterior del sobre de la jaula | 14.00 mm | ±0.08 mm | Determina la distancia de aire nominal al marco del bisel. |
| Posición del pin del borde de la PCB a la jaula | 0.00 mm (punto de referencia) | ±0.05 mm | Introduce una inclinación lateral y desplaza la jaula con respecto a la abertura del bisel. |
| Altura de separación de la placa base | 6.00 mm | ±0.08 mm | Cambia la alineación vertical del puerto con respecto al panel frontal. |
Si la holgura acumulada se aproxima a cero en las peores condiciones, los módulos ópticos se atascarán contra el borde del bisel durante la instalación. Al utilizar modelos RSS con distribuciones de fabricación de ±3σ, los equipos de hardware deberían establecer un margen de holgura estadística nominal de al menos 0.25 mm para absorber desviaciones de fabricación imprevistas.
Si el diseño utiliza perfiles de disipador de calor altos (13.5 mm o más), los componentes de la configuración vertical —incluida la altura de separación y la deformación de la placa de circuito impreso— deben analizarse conjuntamente para garantizar un espacio libre suficiente para la tapa. Se recomienda un análisis específico del bucle vertical para estos casos.
Normas de separación entre el borde de la placa y el panel frontal
Mantener una posición espacial precisa entre el borde de la placa frontal y el límite del panel frontal interior garantiza un correcto acoplamiento de los pestillos. Si la jaula SFP se encuentra demasiado alejada del panel frontal, los pestillos de retención del transceptor no se asientan correctamente en las ventanas de la jaula. Si se monta demasiado hacia adelante, la parte frontal de la jaula choca con la superficie metálica interna, impidiendo que la PCB quede al ras con los separadores de montaje del chasis.
Los diseñadores deben seguir reglas de delimitación claras para mantener las distancias físicas adecuadas:
- Retranqueo del borde de la placa: Mantenga una separación nominal de 1.25 mm ± 0.15 mm entre el borde frontal de la PCB y la brida del bisel interior del chasis.
- Penetración de la ventana de cierre: Asegúrese de que las pestañas de bloqueo del módulo penetren al menos 0.8 mm a través de la abertura de cierre de la jaula para evitar desconexiones accidentales debido a la tensión del cable.
- Ventana de compresión de la junta del bisel: verifique que la flotación axial total no comprima los dedos del resorte EMI del perímetro más allá de su umbral elástico máximo del 70 %.
Dispositivos de fijación de herramientas y márgenes de recogida y colocación automatizados
Los equipos de ensamblaje de montaje superficial de alta velocidad requieren áreas de seguridad específicas para manipular y asentar carcasas multipuerto pesadas. Las boquillas de agarre y los cabezales de asentamiento mecánicos de ajuste a presión requieren zonas de exclusión definidas, libres de condensadores, resistencias y puntos de prueba discretos.
Estándar de exclusión de herramientas: Aplique una separación mínima de 3.0 mm alrededor de todo el perímetro de la huella de una jaula SFP+, extendiéndose a 5.0 mm en la matriz de pines posterior para dejar espacio libre para las cuchillas de las herramientas de ajuste a presión automatizadas. Para las variantes de jaula de ajuste a presión, el paralelismo de la placa superior del dispositivo de asiento (normalmente especificado a ±0.05 mm) debe verificarse con respecto al presupuesto de tolerancia de coplanaridad establecido en el parámetro 5 para los marcos de conexión de conectores multipuerto. Una inclinación excesiva de la placa puede desplazar el perfil de altura de los pines de la jaula más allá del límite de 0.10 mm, incluso cuando se cumplen individualmente todas las tolerancias de los componentes.
Además, las zonas de vacío de las boquillas de recogida y colocación dinámicas deben alinearse con el centro de gravedad de la carcasa. Los clips asimétricos del disipador de calor montados en la parte superior pueden provocar una desviación rotacional durante la recogida y colocación, causando desalineaciones de los pines y terminales doblados durante el ensamblaje automatizado de placas de alta velocidad.
🔷 Conclusión: Puntos clave para seleccionar la jaula SFP/SFP+ adecuada
Las especificaciones MSA estándar proporcionan un marco dimensional básico, pero la fiabilidad física depende de la gestión de las tolerancias mecánicas más allá de los límites establecidos en los planos estándar. Para garantizar un rendimiento óptimo en campo, es necesario adaptar los métodos de terminación, las vías de disipación térmica y la resistencia del blindaje al entorno operativo real del hardware. Al abordar los parámetros mecánicos en las primeras etapas del diseño de la placa de circuito impreso, los equipos de ingeniería pueden eliminar defectos de ensamblaje, reducir la interferencia de la señal y prevenir fallos de bloqueo en campo.
Estrategia práctica de selección de ingeniería
Al evaluar los candidatos para una carcasa SFP de un solo puerto o carcasas SFP+ multipuerto de alta densidad, se debe priorizar la resistencia estructural y las exigencias térmicas sobre el simple costo unitario. La validación sistemática debe equilibrar las capacidades de fabricación con las continuas tensiones operativas dentro del chasis.
Siga esta lista de verificación específica para validar su diseño con respecto a los cinco parámetros mecánicos mencionados anteriormente:
Método de montaje: Elija pines de ajuste a presión que cumplan con las especificaciones para sistemas con alta vibración y entornos de inserción frecuente; seleccione soldadura SMT o PIP para diseños con un ciclo de inserción más corto y que requieran mayor control de costos.
- Adaptación térmica: Combine la disipación de potencia del transceptor con las alturas adecuadas del disipador de calor (4.2 mm/6.5 mm/13.5 mm), adapte la geometría de las aletas al flujo de aire del chasis y busque una fuerza de sujeción de 10-15 psi (10-15 N) con una compresión de la pasta térmica del 30-50 %.
- Juntas EMI: Para aplicaciones de alto ciclo, seleccione resortes de cobre-berilio con un recubrimiento de oro de ≥0.76 µm; para diseños con presupuesto ajustado, puede ser suficiente el acero inoxidable con pasivación. La fuerza normal por dedo debe ser de 0.3 a 0.6 N y debe verificar que la carrera de compresión de 1.0 a 1.5 mm se mantenga dentro del margen de seguridad elástico del 130 %.
- Alineación óptica: Centre la entrada del conducto de luz sobre el área emisora del LED (umbral de pérdida de acoplamiento de ±0.3 mm) y mantenga una holgura vertical de 0.2-0.4 mm para evitar daños en el encapsulado del LED.
- Tolerancias de apilamiento: Aplique un límite de coplanaridad del marco de conexión de 0.10 mm y mantenga una separación mínima de 1.5 mm entre las cubiertas en 2×N carcasas apiladas.
- Márgenes de las herramientas: Mantenga una zona de exclusión perimetral de 3.0 mm alrededor de cada huella de la jaula SFP/SFP+ (5.0 mm en la matriz de pines posterior) para permitir el espacio libre de las herramientas de recogida y colocación automatizadas y de ajuste a presión.
Realizar un análisis completo de tolerancias estadísticas, utilizando los métodos WCA y RSS, antes de finalizar el diseño de la placa, garantiza altos rendimientos de fabricación y una conexión fiable de los módulos.
Una vez completado el análisis de tolerancias y definidos los requisitos mecánicos, el siguiente paso es encontrar un proveedor capaz de suministrar jaulas que cumplan con estas especificaciones. Colaborar con un proveedor que ofrezca soluciones de interconexión que cumplan con la norma MSA y que además tengan tolerancias personalizadas simplifica la transición de la validación del diseño a la producción.
Explore la amplia cartera de jaulas SFP/SFP+ e interconexiones de red en el LINK-PP Tienda Oficial para encontrar la solución ideal para su próximo diseño de alta velocidad.