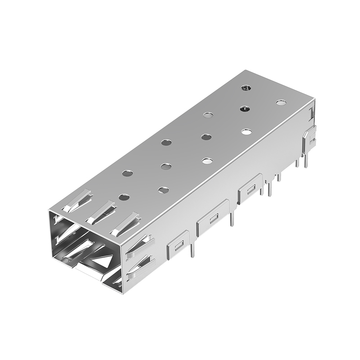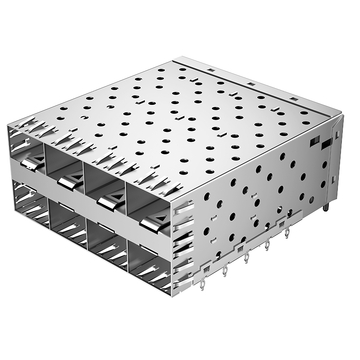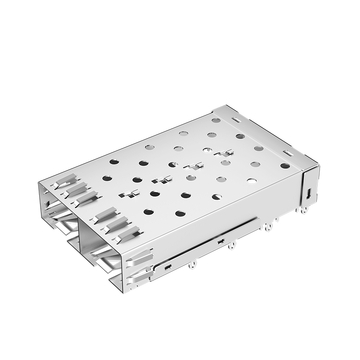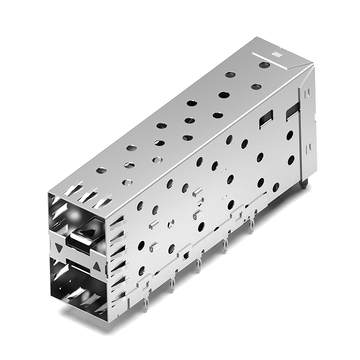




Você já integrou um slot SFP ou slots SFP+ de alta velocidade em um novo layout de placa, seguindo rigorosamente os padrões MSA, e ainda assim enfrentou falhas inesperadas de montagem ou integridade de sinal? Embora especificações como a SFF-8432 definam as dimensões físicas fundamentais e as regras de acoplamento dos conectores, elas raramente levam em consideração os ambientes de estresse práticos dentro do hardware de rede moderno. Quando layouts de alta densidade levam os componentes ao limite, confiar apenas na conformidade básica com o MSA muitas vezes deixa vulnerabilidades críticas de hardware sem solução.
Por que projetos aparentemente em conformidade ainda sofrem com vazamento de EMI, superaquecimento de componentes ou danos em vias de PCB durante a fabricação? A resposta está nas sutis tolerâncias mecânicas que a documentação padrão deixa à discrição do fabricante. Avaliar fatores como retenção dos pinos de montagem, forças de fixação do dissipador de calor, deflexão da mola do bezel e acúmulo de espaçamento entre portas empilhadas faz toda a diferença entre um protótipo com defeito e uma produção robusta.
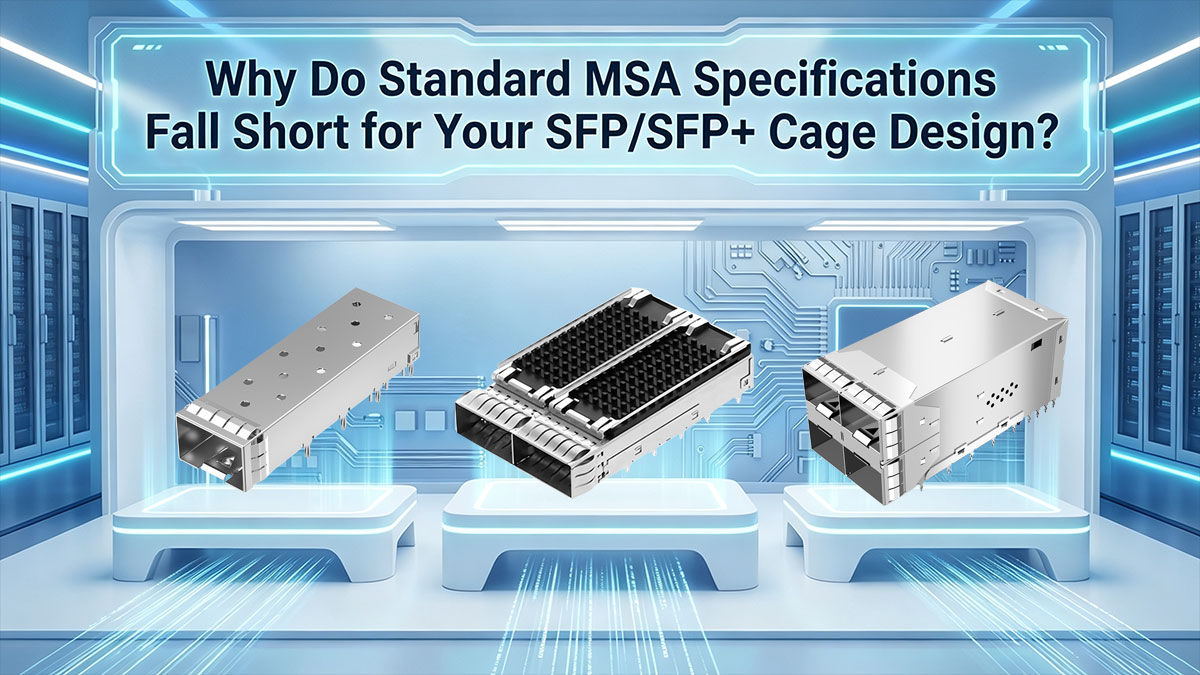
🔷 Por que as especificações MSA padrão não atendem às necessidades do seu projeto de gaiola SFP/SFP+?
Os Acordos de Múltiplas Fontes (MSAs, na sigla em inglês) da indústria estabelecem a base mecânica necessária para garantir a intercambialidade física entre diferentes fornecedores de hardware. No entanto, a mera conformidade com os padrões não garante um desempenho confiável em operações de alta velocidade e sob severas condições de estresse físico. A integração bem-sucedida exige que os engenheiros de hardware avaliem parâmetros eletromecânicos críticos que vão muito além dos limites definidos nos desenhos padrão.
Âmbito e limites das especificações SFF-8432
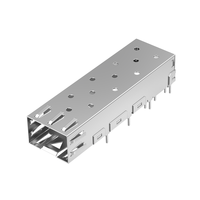
A especificação SFF-8432 define principalmente as dimensões externas do invólucro da gaiola, o espaçamento entre as portas e a geometria básica do recorte da moldura do chassi. Essas definições garantem que qualquer módulo padrão possa ser acoplado fisicamente a uma gaiola SFP ou SFP+ de um fornecedor independente.
No entanto, a norma deixa intencionalmente detalhes críticos de fabricação — como perfis de pinos de encaixe por pressão, projetos de interface térmica e elasticidade dos dedos de mola — a critério do fornecedor. Isso força os projetistas de sistemas a validarem esses parâmetros de forma independente durante a seleção de componentes, em vez de confiarem apenas na conformidade com a MSA.
Estresse mecânico no mundo real versus conformidade de referência
A conformidade básica com o MSA verifica o encaixe estático, mas o hardware de rede opera sob estresse mecânico dinâmico ao longo de seu ciclo de vida. Inserções repetidas de transceptores, expansão térmica durante cargas de trabalho intensas e flexão estrutural do chassi geram estresse contínuo na interface da placa de circuito impresso.
Sem considerar a rigidez estrutural e a retenção dos pinos, a troca contínua de módulos pode afrouxar as abas de montagem de uma gaiola SFP/SFP+. Com o tempo, essa fadiga mecânica degrada a continuidade do caminho de aterramento e danifica as delicadas conexões da placa.
Falhas comuns na montagem de placas de circuito impresso além das dimensões básicas
Os desenhos mecânicos padrão raramente levam em consideração as tolerâncias de fabricação rigorosas exigidas para as placas de circuito impresso modernas. Pequenas discrepâncias entre as dimensões nominais dos pinos e as metalizações dos furos podem levar a trilhas fraturadas ou anéis de delaminação durante a inserção por pressão.
Da mesma forma, os processos de soldagem de componentes de montagem em superfície frequentemente sofrem com pontes de solda ou molhagem incompleta se a coplanaridade dos pinos da gaiola se desviar ligeiramente do nível da placa. Corrigir essas nuances dimensionais desde o início evita custos elevados com sucata e baixos rendimentos de produção em larga escala.
Impacto da integração de chassis personalizados no acúmulo de tolerâncias
A instalação de um slot SFP ou SFP+ em switches empresariais reais exige um alinhamento preciso com os painéis frontais e placas de acabamento personalizados. Quando as tolerâncias de fabricação do chassi de metal, dos espaçadores da placa-mãe e da estrutura do slot se acumulam, frequentemente ocorrem interferências físicas.
Mesmo pequenos erros de empilhamento podem fazer com que o mecanismo de trava do módulo trave, impedindo a inserção correta do transceptor. A modelagem mecânica adequada garante que a estrutura permaneça devidamente centrada na abertura da moldura em todas as variações de produção.
🔷 Parâmetro 1: Seleção de montagem por pressão versus montagem por solda para uma gaiola SFP/SFP+
A fixação segura do conjunto da gaiola à placa de circuito impresso é fundamental para evitar que tensões mecânicas danifiquem trilhas delicadas de alta velocidade. A escolha entre montagem por pressão e por solda define as condições físicas de contorno para a fabricação da placa, os equipamentos de montagem e a confiabilidade geral em campo. Selecionar o método de terminação errado pode comprometer os caminhos de sinal de alta frequência e causar fadiga estrutural prematura sob ciclos contínuos de inserção do transceptor.
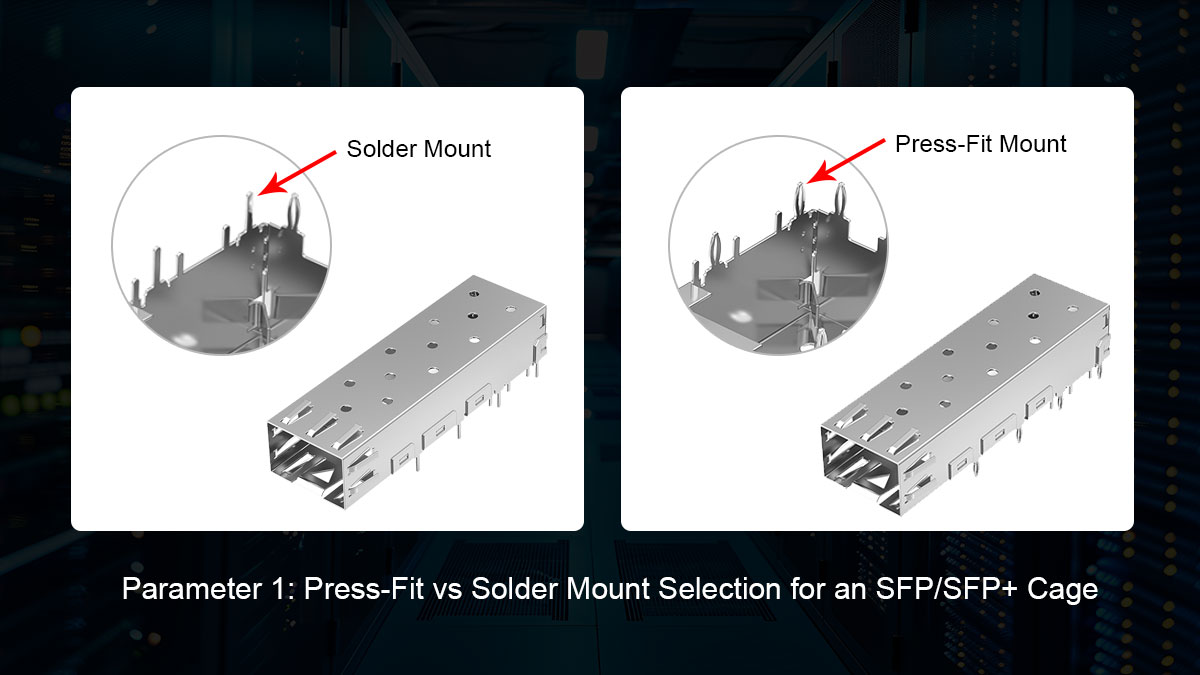
Pinos de agulha de encaixe por pressão versus montagem de pinos de solda
Os designs de encaixe por pressão utilizam pinos flexíveis do tipo "olho da agulha" que se deformam elasticamente quando pressionados em furos metalizados, estabelecendo uma conexão mecânica e elétrica hermética sem exposição térmica. Em contraste, as configurações de montagem por solda dependem de processos de soldagem por onda ou refluxo de montagem em superfície para fixar pinos rígidos às trilhas da placa de circuito impresso, tornando-as adequadas para aplicações menos exigentes.
As diferenças estruturais e de processamento entre esses dois estilos de fixação destacam distintas compensações de engenharia:
| Parâmetro / Característica | Pino de encaixe por pressão (pino compatível) | Montagem por solda (SMT / Through-Hole) |
| Mecanismo de Montagem | Ajuste por interferência mecânica através da deformação do pino | União de juntas de solda metalúrgicas |
| Exposição térmica | Nenhum (processo de montagem a frio) | Altas temperaturas de soldagem por refluxo ou onda |
| Retenção Mecânica | Alta resistência ao estresse de inserção repetida | Menor resistência à tensão de cisalhamento sustentada |
| Impacto do layout da placa de circuito impresso | Requer furos passantes com acabamento em cobre espesso. | Requer almofadas de superfície ou furos passantes com folga. |
| Dependência de ferramentas | Dispositivos de fixação de assentos de encaixe por pressão de alta precisão | Estêncil padrão, forno de refluxo ou equipamento de onda |
Força de Inserção versus Limites de Soldagem Térmica
A terminação por encaixe sob pressão exige uma força descendente rigorosamente calibrada para assentar completamente um slot SFP/SFP+ na placa-mãe sem esmagar a estrutura oca de metal. Exceder os perfis de força de inserção recomendados pode causar o empenamento da placa de circuito impresso, danos aos planos de aterramento internos ou deformação dos trilhos-guia internos do transceptor.
Por outro lado, as gaiolas de montagem por solda evitam as forças da prensa mecânica, mas expõem as áreas de layout circundantes a temperaturas de refluxo elevadas. Ciclos térmicos repetidos podem induzir deformações localizadas no substrato, levando a circuitos abertos intermitentes ou juntas de solda trincadas ao longo das vias de sinal diferencial de alta velocidade adjacentes.
Tolerância dos furos na placa de circuito impresso versus requisitos de layout das ilhas de solda
O controle rigoroso de fabricação é imprescindível ao rotear componentes de alta densidade para um encapsulamento SFP ou um encapsulamento SFP+ multiportas. Como os pinos de encaixe por pressão dependem da expansão radial contra as paredes do encapsulamento, enquanto os pinos soldados exigem condições de contorno metalúrgicas precisas, cada tecnologia impõe regras distintas de layout de PCB.
Uma análise cuidadosa dos seguintes requisitos de layout garante rendimentos de fabricação perfeitos:
- Diâmetro final do furo: Mantenha os furos passantes com ajuste por pressão dentro de tolerâncias rigorosamente de +/- 0.05 mm.
- Espessura do revestimento: Mantenha uma espessura mínima de 25 µm no revestimento de cobre do cilindro para evitar rupturas na parede durante a inserção do pino.
- Integridade do anel anular: Garanta margens de anel de cobre suficientes para evitar rupturas sob cisalhamento mecânico.
- Preenchimento de furos com pino em pasta (PIP): Dimensionar os furos de solda com precisão para obter um preenchimento de solda vertical de pelo menos 75% durante a refusão.
- Abertura do estêncil e volume de pasta: Otimize as proporções de abertura do estêncil SMT para evitar pontes de solda, garantindo ao mesmo tempo uma altura de filete adequada.
- Espaçamento da barreira de máscara de solda: Forneça barreiras de máscara de solda adequadas ao redor de áreas de aterramento densas para eliminar o aprisionamento de fluxo e curtos-circuitos.
Facilidade de reparo e retrabalho para ambos os tipos de montagem
A facilidade de manutenção em campo e os fluxos de trabalho de retrabalho na fabricação variam significativamente entre essas duas metodologias de montagem. A dessoldagem de uma gaiola de componentes com múltiplos pinos requer ferramentas especializadas de dessoldagem a ar quente e exposição prolongada ao calor, frequentemente danificando circuitos integrados sensíveis de acionamento de transceptores adjacentes ou derretendo componentes plásticos de guia de luz.
Os conjuntos de encaixe por pressão permitem uma extração mecânica limpa usando dispositivos de extração específicos que aplicam pressão uniforme para cima nas abas inferiores. No entanto, os furos individuais da placa de circuito impresso geralmente suportam apenas dois a três ciclos de substituição antes que o desgaste da parede de cobre reduza a força de retenção abaixo das margens de segurança operacionais.
🔷 Parâmetro 2: Perfil do dissipador de calor e dinâmica do clipe térmico em uma gaiola SFP/SFP+
Uma vez que a gaiola esteja mecanicamente ancorada à placa, a dissipação de calor torna-se o próximo gargalo principal para a confiabilidade do sistema. Os transceptores SFP+ normalmente dissipam mais energia do que os módulos gigabit legados, exigindo mecanismos de transferência térmica direta posicionados acima da carcaça metálica. O equilíbrio entre a geometria do dissipador de calor, a velocidade do fluxo de ar e a pressão mecânica dos clipes é essencial para manter os componentes ópticos de alta velocidade dentro de seus limites de temperatura operacional.
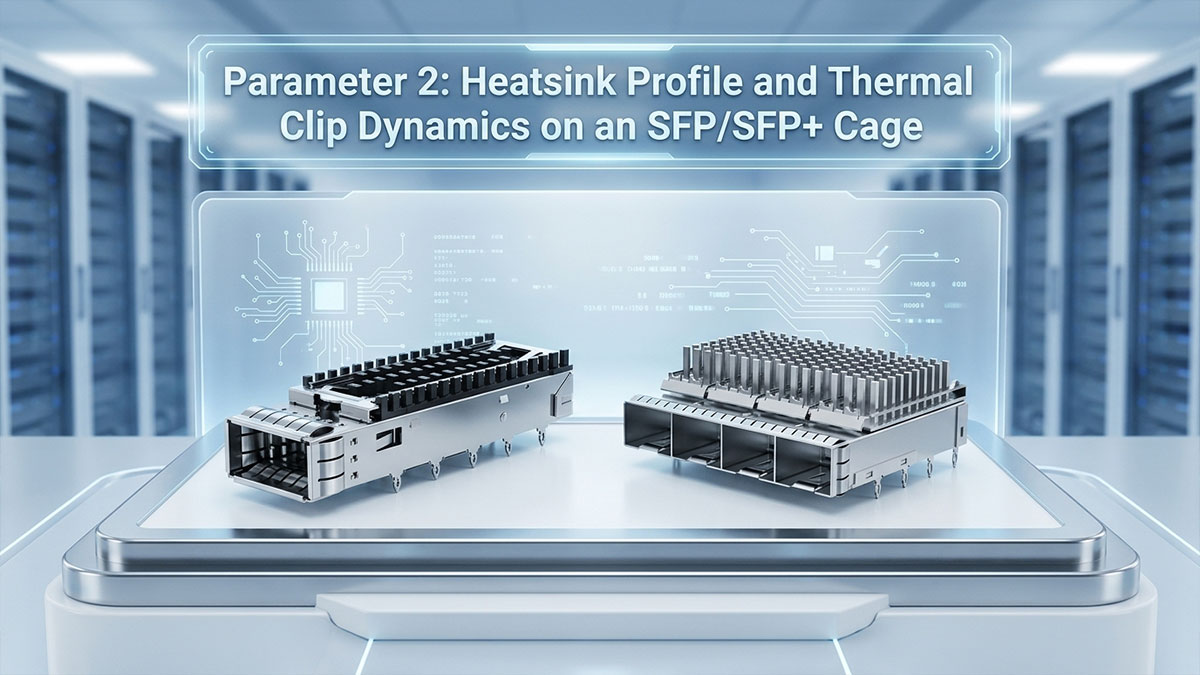
Opções de altura do dissipador de calor e limites de folga do chassi
A altura do dissipador de calor influencia diretamente a área disponível para dissipação térmica, mas permanece limitada pelo espaçamento vertical dos gabinetes de rack 1U ou com múltiplos slots. Alturas padrão — geralmente 4.2 mm, 6.5 mm e 13.5 mm — atendem a diferentes requisitos de energia e ambientes mecânicos.
A matriz de seleção abaixo descreve os limites de perfil comuns:
| Altura do perfil | Aplicação Típica | Requisito de folga vertical | Restrição primária do fluxo de ar |
| 4.2 mm (Perfil baixo) | Servidores blade 1U ultradensos e placas PCIe | Espaço livre muito limitado (menos de 6 mm acima da gaiola) | Requer ventiladores de alta pressão estática |
| 6.5 mm (padrão) | switches empresariais 1U genéricos | Altura livre moderada (8-10 mm acima da gaiola) | Impedância de fluxo de ar equilibrada |
| 13.5 mm (Alto/Estendido) | Chassi aberto 2U+ e óptica de alta potência | Espaço livre suficiente (> 15 mm acima da gaiola) | Convecção natural/forçada altamente eficiente |
A escolha de um dissipador de calor excessivamente alto pode causar interferência direta com as tampas superiores do chassi ou com placas mezzanine adjacentes. Por outro lado, um perfil muito baixo pode causar limitação da potência óptica durante a transmissão contínua de 10G.
Resistência ao fluxo de ar entre aletas cilíndricas e aletas retas
A geometria das aletas determina a eficiência com que a convecção forçada remove o calor da estrutura de um transceptor SFP+. Aletas retas direcionam o ar paralelamente ao longo do comprimento do transceptor, oferecendo baixo arrasto, mas exigindo fluxo de ar estritamente unidirecional. Conjuntos de aletas cilíndricas criam microturbulência intencional, melhorando a captura térmica multidirecional em arranjos complexos de dutos de ventilação.
A escolha entre eles exige que se comparem as classificações de CFM das ventoinhas do gabinete com as curvas de resistência das aletas. Aletas retas desalinhadas podem privar os lasers ópticos internos de refrigeração suficiente quando o ar escapa pelas aberturas de menor resistência.
Equilíbrio entre a força de retenção do clipe e a pressão de contato
A presilha térmica fornece a força normal contínua necessária para manter o dissipador de calor pressionado contra a parte superior da estrutura de um slot SFP/SFP+. Se a presilha for muito fraca, formam-se espaços de ar e a resistência térmica aumenta drasticamente. Se a presilha for muito rígida, a pressão excessiva para baixo pode deformar a tampa superior de metal e danificar os trilhos-guia internos do módulo.
Regra prática fundamental: Projete para uma pressão de contato sustentada de 10 a 15 psi (aproximadamente 70 a 100 kPa) na interface do módulo. Para uma área de superfície superior padrão de um cage SFP (~15 mm x 10 mm), isso se traduz em uma força normal total de aproximadamente 10 a 15 N. Esse nível garante um contato térmico íntimo sem causar travamento do transceptor ou bloqueio mecânico da trava.
A fadiga mecânica em presilhas de aço mola estampadas também deve ser considerada ao longo da vida útil do sistema. Ciclos térmicos prolongados podem relaxar a tensão da presilha, degradando gradualmente o desempenho da transferência de calor ao longo de anos de uso em campo.
Comportamento de compressão do material de interface térmica (TIM)
Para obter uma transferência de calor eficaz, é necessário preencher os espaços de ar microscópicos entre a estrutura metálica rugosa e a base do dissipador de calor. Materiais de mudança de fase e almofadas de preenchimento descartáveis são amplamente utilizados para reduzir a resistência térmica da interface, mas seu desempenho depende muito das taxas de compressão mecânica.
As principais considerações mecânicas para TIM incluem:
- Taxa de compressão ideal: Comprima as áreas de contato entre 30% e 50% da espessura nominal para minimizar a resistência de contato sem sobrecarregar as trilhas da placa.
- Molhabilidade da superfície e fluência: Garanta que os materiais térmicos de mudança de fase permaneçam contidos sob cargas térmicas dinâmicas para evitar a migração do silicone para os orifícios ópticos próximos.
- Tolerância para Variação de Espessura: Considere uma margem para desvios iniciais na espessura da camada de interface de matriz urinária (TIM) (normalmente ±10%) dentro do ciclo de tolerância geral da presilha da gaiola para manter uma força de contato consistente.
🔷 Parâmetro 3: Tolerâncias de mola EMI e junta em uma gaiola SFP/SFP+
Embora os caminhos térmicos eficientes gerenciem internamente os componentes ópticos de alta potência, os sinais de alta velocidade de 10G inevitavelmente introduzem níveis elevados de radiação de interferência eletromagnética (EMI) na interface entre a parte frontal do chassi e a moldura da placa frontal. Essa interface atua como a principal defesa contra vazamentos de radiofrequência (RF) para os equipamentos vizinhos. O uso de molas de contato resilientes ou juntas elastoméricas condutoras garante a continuidade da conexão de aterramento sem comprometer o módulo físico durante trocas a quente em campo.
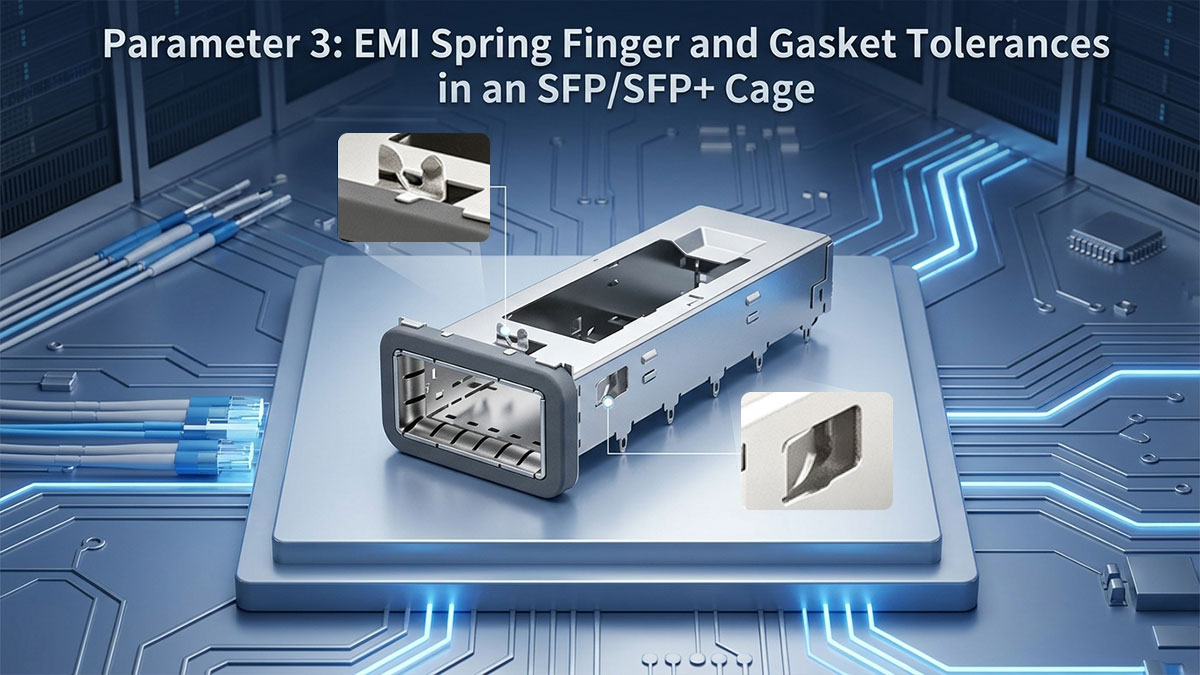
Materiais da mola de contato: cobre berílio vs. aço inoxidável
A escolha do material dos dedos de mola determina a elasticidade mecânica, os limites de fadiga e a condutividade elétrica a longo prazo de uma gaiola SFP ou SFP+. O cobre-berílio (CuBe) oferece condutividade e resiliência superiores sob flexão dinâmica, enquanto o aço inoxidável proporciona maior resistência mecânica a um custo de fabricação menor.
Uma avaliação comparativa esclarece as vantagens e desvantagens físicas entre essas opções comuns de ligas metálicas:
| Atributo do Material | Cobre-berílio (CuBe) | Aço inoxidável (SUS 301/304) |
| Condutividade elétrica | Alto (20% a 28% IACS) | Baixo (2% a 3% IACS) |
| Amplitude de Movimento Elástica e Relaxamento do Estresse | Ampla faixa elástica; relaxamento mínimo ao longo do tempo. | Janela elástica mais estreita; propensa a relaxamento sob deflexão sustentada. |
| Adesão de galvanoplastia | Excelente com acabamentos em estanho brilhante ou níquel. | Requer revestimento especializado de passivação/barreira. |
| Resistência à Corrosão | Moderado (depende muito da camada de revestimento) | Alta resistência intrínseca à oxidação. |
| Custo | Custos mais elevados de matéria-prima e tratamento térmico | Opção econômica para interruptores com custo-benefício. |
Limites do curso de compressão e folga do painel da moldura
Manter um contato uniforme em todo o perímetro do recorte da moldura exige um controle preciso do curso de compressão da mola. Se a deflexão de trabalho for muito curta, variações de fabricação na chapa metálica do chassi podem criar folgas intermitentes que permitem a irradiação de energia de radiofrequência. Por outro lado, comprimir excessivamente as abas da mola além do seu limite elástico leva à deformação permanente e ao rompimento dos contatos.
Os limites mecânicos para o encaixe padrão do aro geralmente seguem estas regras dimensionais:
- Curso de trabalho nominal: O objetivo é obter uma deflexão por compressão entre 1.0 mm e 1.5 mm com a placa frontal totalmente encaixada.
- Folga Perimetral: Mantenha uma folga de ar nominal de 0.3 mm a 0.5 mm entre a parede externa da gaiola e a borda bruta do recorte da moldura.
- Ângulo de deflexão de pré-carga: Especifique um ângulo de entrada do dedo de 15° a 20° para garantir um deslizamento suave na entrada, sem emperrar ou deformar.
- Margem de segurança elástica: Garanta que a geometria dos dedos suporte pelo menos 130% do curso máximo esperado sem exceder a resistência ao escoamento do material.
Estabilidade da resistência de contato ao longo dos ciclos de acasalamento
Em ciclos repetidos de troca a quente, o deslizamento mecânico constante pode desgastar as placas de proteção dos contatos e causar desgaste por atrito acelerado. Uma interface de gaiola SFP/SFP+ ideal mantém a continuidade elétrica estável, mantendo a resistência de contato de aterramento abaixo de 50 mΩ durante todo o ciclo de vida do sistema.
Fatores ambientais como umidade e sulfetos presentes no ar podem oxidar metais de base não revestidos em pontos de contato microscópicos. O uso de revestimento sacrificial de estanho brilhante ou ouro seletivo na coroa de contato previne a corrosão galvânica. Para coroas de contato revestidas com ouro, especifique uma espessura mínima de 0.76 µm (30 µin) para suportar mais de 250 ciclos de acoplamento sem expor a camada de barreira de níquel subjacente. Isso garante que os caminhos de aterramento permaneçam condutivos após centenas de inserções de módulos.
Compensação entre força de inserção e eficácia de blindagem
A eficácia da blindagem contra harmônicos de 10 GHz exige uma alta força normal de contato para eliminar ranhuras ressonantes de alta frequência. No entanto, o aumento da rigidez individual das molas dos dedos multiplica a força total de inserção necessária para encaixar uma gaiola SFP em um chassi multiportas, dificultando a manutenção sem ferramentas para os usuários finais.
Os engenheiros devem estabelecer uma faixa operacional ideal que atenda tanto aos requisitos de conformidade quanto aos de ergonomia:
- A janela de ergonomia EMI: busque uma força normal de 0.3 N a 0.6 N por dedo. Isso proporciona atenuação confiável de RF em alta frequência (> 40 dB a 10 GHz), limitando a força de inserção total de uma gaiola de porta única a menos de 18 N (aproximadamente 4 lbf) para conexão a quente de módulos sem esforço.
Este limite de força de inserção agregada de 18 N leva em consideração os efeitos combinados do atrito da mola EMI, do arrasto do trilho guia interno da gaiola e da pré-carga da trava do transceptor. Para uma interface de moldura típica de 6 dedos com um coeficiente de atrito de 0.4, a contribuição da mola EMI sozinha é de aproximadamente 6 × 0.45 N × 0.4 ≈ 1.1 N, deixando a margem restante para o arrasto mecânico e o engate da trava.
A falta de equilíbrio nesse balanço de forças causa atrito excessivo, que arranha o acabamento estético da placa frontal ou impede o encaixe completo das travas dos módulos. O ajuste fino do espaçamento entre as molas e da geometria do perfil permite que os projetistas equilibrem os requisitos de EMI com a usabilidade mecânica — um fator crucial no processo de seleção.
🔷 Parâmetro 4: Estrutura do guia de luz e alinhamento óptico para uma gaiola SFP/SFP+
Além de garantir a integridade mecânica do aterramento e a estabilidade térmica, o hardware de rede requer telemetria visual clara para o status das portas e a atividade de dados. A integração de guias de luz de policarbonato transparente diretamente na estrutura do gabinete direciona a luz dos LEDs montados na placa para o painel frontal sem a necessidade de fiação secundária. No entanto, obter uma saída óptica nítida exige um alinhamento físico preciso entre a entrada do guia de luz e o layout da placa de circuito impresso subjacente, já que as tolerâncias de alinhamento mecânico determinam diretamente a eficiência do acoplamento óptico.
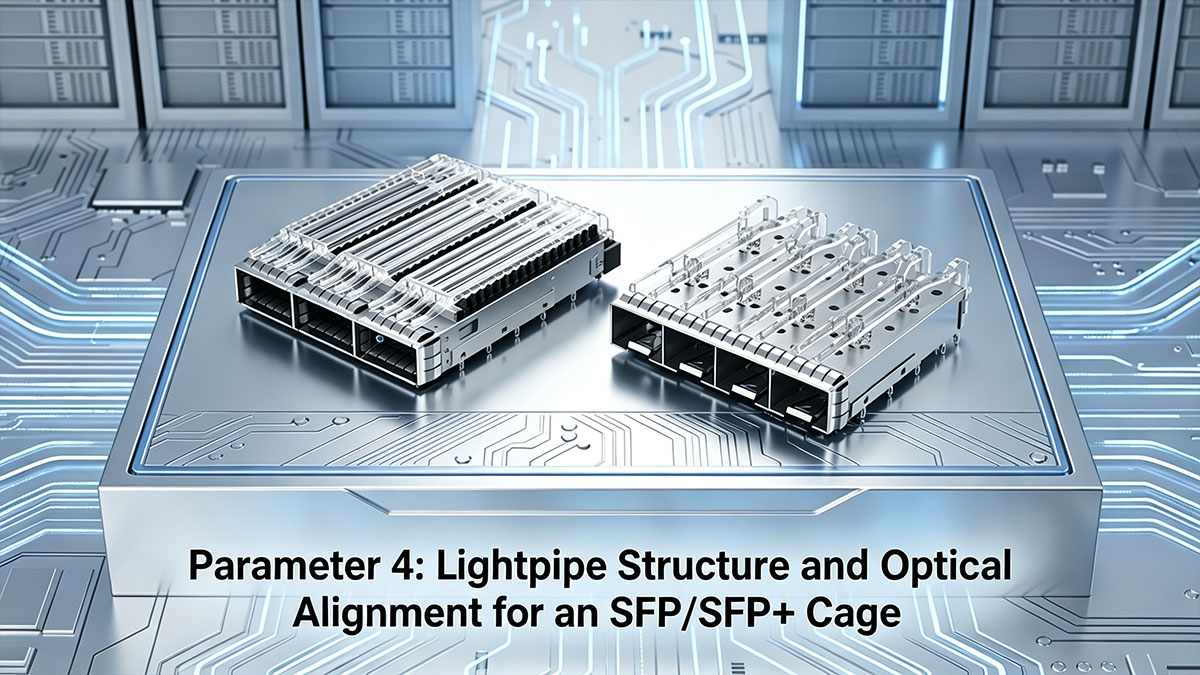
Configurações de guia de luz de canal único versus canal duplo
Os guias de luz de canal único suportam a detecção básica de enlace, enquanto as configurações de canal duplo fornecem indicadores separados para a velocidade do enlace e a atividade do tráfego de dados por porta. Os projetos de canal duplo requerem paredes de barreira óptica internas ou espaços de ar físicos dedicados para evitar a dispersão de luz entre os canais indicadores adjacentes.
A escolha entre eles determina a complexidade física da parte superior da estrutura de um compartimento SFP/SFP+. Implementações multicanal devem equilibrar tolerâncias de moldagem de plástico mais rigorosas com rigidez mecânica suficiente para evitar distorções durante a inserção do módulo.
Layouts de saída do aro externo, interno e superior
O ponto de saída espacial do guia de luz no painel frontal determina a legibilidade do painel e as folgas de roteamento interno. As configurações de saída lateral externa direcionam a luz ao longo das paredes laterais externas de uma gaiola SFP/SFP+, tornando-as visíveis a partir das bordas do painel. Os designs de saída lateral interna posicionam o guia de luz entre portas adjacentes, conservando espaço na moldura para layouts 1×N de alta densidade. Ambas as geometrias de saída lateral funcionam melhor para layouts de linha única com espaçamento horizontal aberto.
As configurações de saída superior direcionam a luz diretamente sobre a tampa superior de uma gaiola SFP+, preservando o espaço horizontal da placa para um agrupamento multiportas mais compacto. No entanto, as rotas superiores devem ser cuidadosamente coordenadas com os clipes do dissipador de calor para eliminar a interferência física entre o conduto óptico e a solução térmica.
Raio de curvatura interna e perda de transmissão óptica
A transmissão de luz através de plástico transparente de qualidade óptica depende inteiramente da reflexão interna total (TIR) ao longo de guias de luz curvas. Se o raio de curvatura interno for menor que o dobro da espessura do núcleo (R < 2D), a luz escapa pela curva do revestimento externo e reduz drasticamente o brilho do indicador na moldura frontal.
As perdas ópticas se acumulam rapidamente em longos trechos de conduítes em conjuntos de gaiolas profundas. A especificação de degraus ópticos moldados ou espelhos internos de 45° polidos minimiza a atenuação, proporcionando iluminação consistente no painel frontal sem sobrecarregar os LEDs da placa.
Dimensionamento de LEDs para montagem em superfície e direcionamento óptico
O ponto de entrada de luz do guia de luz deve estar precisamente centralizado sobre a área emissora do LED de montagem em superfície na placa de circuito impresso. Mesmo um deslocamento lateral de ±0.3 mm — bem dentro das variações padrão de montagem de placas de circuito impresso — pode reduzir a eficiência de acoplamento de luz em até 40%, produzindo leituras fracas ou irregulares no painel.
Os engenheiros também devem manter um espaço de ar vertical de 0.2 mm a 0.4 mm entre a lente do LED e a face de entrada do guia de luz. Essa folga acomoda a flexibilidade da placa de circuito impresso durante a instalação por pressão da gaiola e evita danos estruturais aos delicados encapsulamentos de LED soldados.
🔷 Parâmetro 5: Tolerâncias de densidade empilhadas e agrupadas em uma gaiola SFP/SFP+
A transição de arquiteturas de porta única para switches multiportas de alta densidade multiplica as restrições mecânicas em todos os aspectos. Embora as configurações agrupadas (1xN) e empilhadas (2xN) aumentem drasticamente o número de portas no painel frontal, elas concentram as tensões de inserção e a dissipação térmica em uma área reduzida. O gerenciamento das dimensões internas das paredes, do alinhamento vertical e da coplanaridade dos componentes em conjuntos multiportas é essencial para manter a integridade estrutural e evitar a perda de sinal.
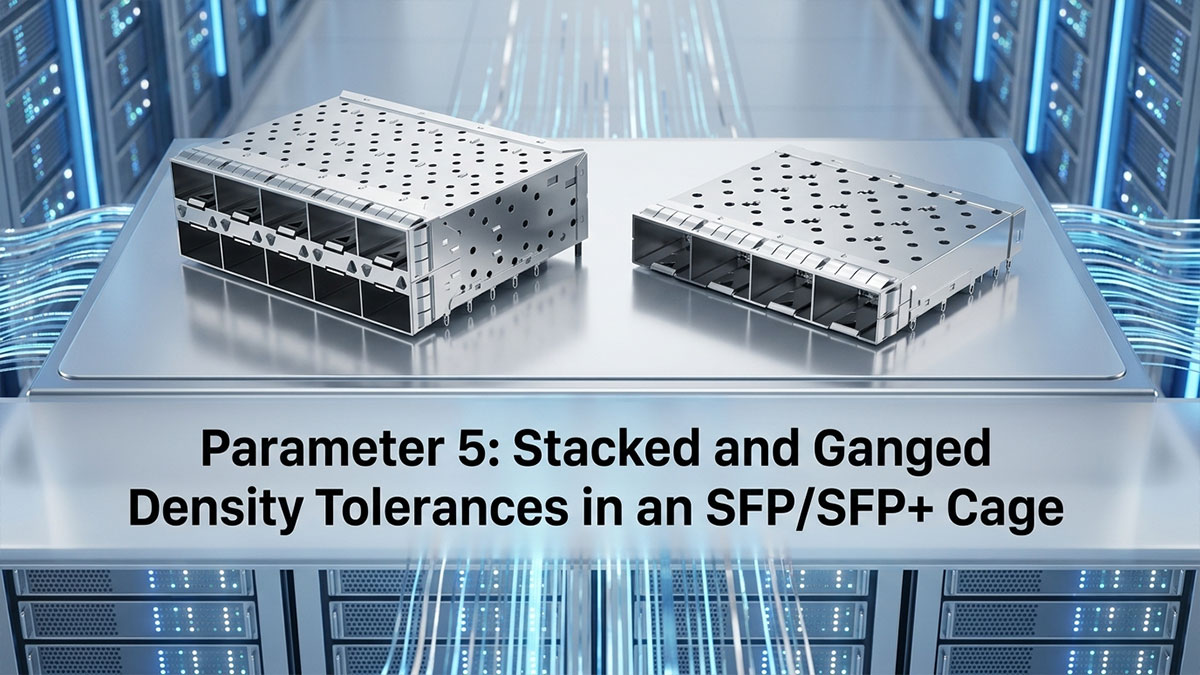
Passo e espessura da parede da gaiola agrupada de fileira única
Em racks com múltiplas portas (como layouts 1x2, 1x4 ou 1x6), o espaçamento entre as portas determina tanto o espaçamento horizontal do painel frontal quanto a espessura permitida das paredes de isolamento internas. O espaçamento padrão da indústria geralmente visa um espaçamento de 14.25 mm entre os centros das portas, resultando em divisórias metálicas extremamente finas separando os módulos adjacentes.
| Parâmetro de projeto | Dimensão padrão | Risco de impacto e tolerância em engenharia |
| Inclinação de bombordo a bombordo | 14.25 mm nominal | O erro cumulativo de inclinação em uma gaiola 1x6 pode causar o travamento da moldura do chassi. |
| Espessura da parede interna | 0.20mm para 0.25mm | Paredes mais finas reduzem o espaçamento entre as portas, mas aumentam o risco de flambagem estrutural. |
Se as paredes divisórias internas forem estampadas muito finas para economizar espaço, a inserção de um módulo SFP pode deformar os compartimentos adjacentes, causando interferência nos transceptores vizinhos. Os projetistas devem equilibrar uma alta densidade de portas com reforços estruturais suficientes para absorver as cargas laterais de inserção. Além da integridade mecânica, as paredes divisórias finas devem manter caminhos de retorno de aterramento contínuos para atingir um isolamento entre portas superior a 40 dB a 10 GHz, conforme exigido para a conformidade com EMI em sistemas multicanal.
Gaiola empilhada de fileira dupla 2xN com folga vertical
As arquiteturas empilhadas (2x1, 2x4, 2x8) dobram a densidade de portas ao posicionar as portas do transceptor superior e inferior dentro de um mesmo invólucro. Como a porta superior fica a até 25 mm acima da superfície da placa de circuito impresso (PCB), as forças de inserção geram considerável alavancagem mecânica e torque rotacional sobre os pinos de solda ou de encaixe por pressão subjacentes.
Para manter um encaixe confiável em ambos os níveis, as folgas mecânicas verticais devem atender a limites estruturais rigorosos:
- Distância entre as partes superior e inferior do módulo: Mantenha uma folga mínima de 1.5 mm na chapa metálica intermediária entre os compartimentos dos módulos superior e inferior para acomodar os terminais de aterramento e os conduítes para cabos de luz.
- Momento de Inserção Vertical: Certifique-se de que os pinos de ancoragem da base absorvam até 35 N de força rotacional descendente ao inserir os módulos no nível superior.
- Alinhamento do recorte da moldura: Limite o desvio do eixo vertical da porta a ±0.15 mm em todas as portas para evitar que as travas do transceptor se prendam na placa frontal.
Tolerâncias de coplanaridade do conector integrado
Ao contrário dos designs de porta única que usam receptáculos discretos na borda da placa, os conjuntos de gaiola SFP+ multiportas empilhados incorporam conectores internos integrados de dois níveis. Esses conjuntos multipinos apresentam estruturas de ligação internas estendidas que vão dos contatos da porta superior até os pads da placa de circuito impresso (PCB) do host.
- Limite crítico de coplanaridade: Manter a coplanaridade dos pinos da estrutura de ligação dentro de uma faixa rigorosa de 0.10 mm em toda a matriz multiportas.
Desvios que ultrapassem esse limite fazem com que os pinos não coplanares flutuem acima dos depósitos de pasta de solda durante a refusão, criando circuitos abertos intermitentes em pares diferenciais de alta velocidade. Para variantes de encaixe por pressão, alturas desiguais dos pinos causam inserção escalonada, concentrando a força mecânica em pinos individuais e trincando os furos metalizados dos componentes na placa de circuito impresso.
Controle do estresse térmico e da deformação da placa de circuito impresso.
Matrizes densas de múltiplas portas concentram a dissipação de calor de vários transceptores ativos em áreas localizadas da placa, criando gradientes térmicos severos. Durante a soldagem por refluxo e a transmissão de alta velocidade, os coeficientes de expansão térmica (CTE) desiguais entre a estrutura metálica rígida e o laminado orgânico da placa de circuito impresso induzem o arqueamento localizado da placa.
Mitigar a deformação em grandes conjuntos empilhados exige um projeto cuidadoso e medidas de segurança na fabricação:
- Padrão de pinos de aterramento balanceado: Distribua os pinos de aterramento de encaixe por pressão simetricamente ao longo do limite da gaiola para evitar tração mecânica localizada durante os ciclos de expansão térmica.
- Barras de reforço para PCB: Integre suportes de reforço mecânicos ou placas de apoio em placas traseiras que suportam matrizes de gaiolas SFP/SFP+ multiportas de 2x6 ou maiores.
- Espaçamento do alívio térmico: Otimize a geometria do alívio térmico de cobre ao redor dos pinos de alta densidade para garantir uma distribuição uniforme de calor durante o refluxo da montagem.
🔷 Como executar uma análise de tolerância mecânica acumulada para uma gaiola SFP/SFP+?
A avaliação de parâmetros individuais isoladamente fornece dados de referência valiosos, mas a confiabilidade no mundo real depende de como essas dimensões interagem quando montadas. Uma análise abrangente de tolerância acumulada agrega desvios de fabricação, montagem e encapsulamento em um único modelo mecânico preditivo. Realizar esse cálculo antecipadamente evita revisões dispendiosas da chapa metálica do chassi e garante a compatibilidade entre transceptores em lotes de produção de alto volume.
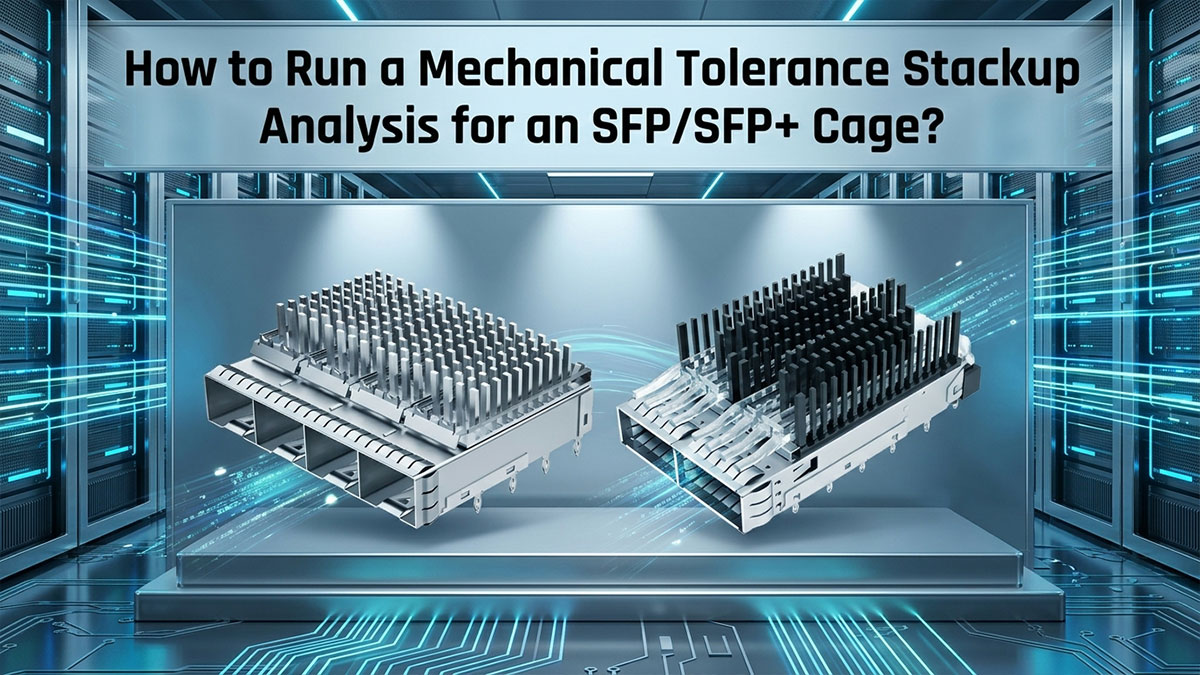
Cálculo das variações dimensionais cumulativas no pior caso
A análise de tolerância geralmente combina a Análise do Pior Caso (WCA, na sigla em inglês) e a modelagem estatística da Raiz da Soma dos Quadrados (RSS, na sigla em inglês). A WCA pressupõe que todas as dimensões físicas se desloquem simultaneamente para seus limites físicos extremos, definindo o envelope do pior caso absoluto para evitar o travamento. Em contraste, a modelagem RSS trata as variações de fabricação como distribuições estatísticas padrão, proporcionando um equilíbrio realista e econômico entre o rendimento da montagem e as taxas de refugo de peças.
Os principais fatores dimensionais que contribuem para os efeitos de deformação ao longo dos circuitos de montagem horizontal e vertical incluem:
| Variável dimensional no loop | Dimensão nominal | Faixa de tolerância típica | Modelagem de impacto |
| Largura do recorte da moldura do chassi | 14.80mm | ± 0.10mm | Afeta diretamente as margens de compressão lateral dos dedos da mola. |
| Largura do envelope externo da gaiola | 14.00mm | ± 0.08mm | Determina a folga de ar nominal para a moldura da luneta. |
| Posição do pino da borda da placa de circuito impresso em relação à gaiola | 0.00 mm (datum) | ± 0.05mm | Introduz uma distorção lateral e desloca a gaiola em relação à abertura do aro. |
| Altura do espaçador da placa-mãe | 6.00mm | ± 0.08mm | Desloca o alinhamento vertical das portas em relação ao painel frontal. |
Se a folga cumulativa se aproximar de zero sob as piores condições possíveis, os módulos ópticos ficarão presos à borda da moldura durante a instalação. Usando a modelagem RSS com distribuições de fabricação de ±3σ, as equipes de hardware devem visar uma margem de folga estatística nominal de pelo menos 0.25 mm para absorver desvios de fabricação imprevistos.
Se o projeto utilizar dissipadores de calor com perfis altos (13.5 mm ou mais), os componentes da estrutura vertical — incluindo a altura dos espaçadores e a deformação da placa de circuito impresso — devem ser analisados em conjunto para garantir folga suficiente da tampa. Recomenda-se uma análise dedicada do circuito vertical nesses casos.
Regras de folga da borda da placa e da placa frontal
Manter o posicionamento espacial preciso entre a borda da placa frontal e o limite interno da placa frontal determina o encaixe correto das travas. Se uma gaiola SFP estiver muito recuada em relação ao painel frontal, as travas de retenção do transceptor não conseguirão se encaixar firmemente nas aberturas da gaiola. Se montada muito à frente, a extremidade da gaiola colide com a superfície interna da chapa metálica, impedindo que a placa de circuito impresso se encaixe perfeitamente contra os espaçadores de montagem do chassi.
Os projetistas devem seguir regras claras de delimitação para manter as folgas físicas adequadas:
- Recuo da borda da placa: Mantenha uma folga nominal de 1.25 mm ± 0.15 mm entre a borda frontal da placa de circuito impresso e a flange interna da moldura do chassi.
- Penetração da janela de travamento: Certifique-se de que as abas de travamento do módulo penetrem pelo menos 0.8 mm na abertura de travamento da gaiola para evitar desconexões acidentais sob tensão do cabo.
- Janela de compressão da junta da moldura: Verifique se a folga axial total não comprime as molas de retenção do perímetro além do seu limite máximo de elasticidade de 70%.
Dispositivos de fixação de ferramentas e margens automatizadas de coleta e posicionamento
Equipamentos de montagem de componentes de superfície de alta velocidade exigem áreas de folga específicas para manipular e instalar componentes pesados com múltiplas portas. Bicos de fixação e cabeçotes de encaixe por pressão mecânica requerem zonas de exclusão definidas, livres de capacitores, resistores e pontos de teste discretos.
Padrão de restrição de ferramentas: Imponha uma folga mínima de 3.0 mm ao redor de todo o perímetro da área de contato da gaiola SFP+, estendendo-se para 5.0 mm na matriz de pinos traseira para permitir a passagem das lâminas das ferramentas de encaixe por pressão automatizadas. Para variantes de gaiola com encaixe por pressão, o paralelismo da placa superior do dispositivo de fixação — normalmente especificado em ±0.05 mm — deve ser verificado em relação à tolerância de coplanaridade estabelecida no Parâmetro 5 para estruturas de terminais de conectores multiportas. A inclinação excessiva da placa pode deslocar o perfil de altura dos pinos da gaiola além do limite de 0.10 mm, mesmo quando todas as tolerâncias dos componentes forem atendidas individualmente.
Além disso, as áreas de vácuo do bocal de pick-and-place dinâmico devem estar alinhadas com o centro de gravidade da estrutura do encapsulamento. Presilhas assimétricas do dissipador de calor montadas na parte superior podem introduzir desvios rotacionais durante o pick-and-place, causando desalinhamentos dos pinos e terminais tortos durante a montagem automatizada de placas em alta velocidade.
🔷 Conclusão: Principais pontos a considerar na escolha da gaiola SFP/SFP+ adequada
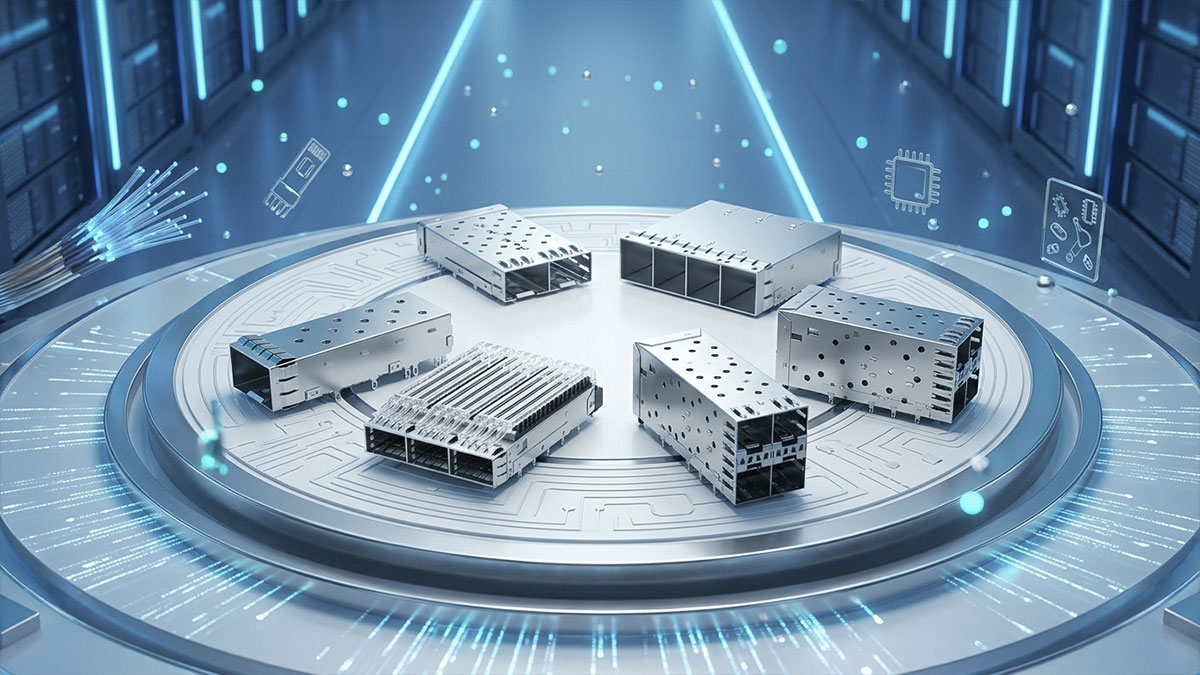
As especificações MSA padrão fornecem um envelope dimensional fundamental, mas a confiabilidade física depende do gerenciamento das tolerâncias mecânicas além dos limites definidos nos desenhos padrão. Garantir um desempenho perfeito em campo exige que os métodos de terminação, os caminhos de dissipação térmica e a resistência da blindagem sejam compatíveis com o ambiente operacional real do seu hardware. Ao abordar os parâmetros mecânicos desde o início da fase de layout da placa de circuito impresso (PCB), as equipes de engenharia podem eliminar defeitos de montagem, reduzir a interferência de sinal e evitar falhas de travamento em campo.
Estratégia prática de seleção em engenharia
Ao avaliar candidatos para um chassi SFP de porta única ou chassis SFP+ de múltiplas portas de alta densidade, priorize a resiliência estrutural e as exigências térmicas em detrimento do custo unitário. A validação sistemática deve equilibrar as capacidades de fabricação com as tensões operacionais contínuas dentro do chassi.
Siga esta lista de verificação específica para validar seu projeto em relação aos cinco parâmetros mecânicos discutidos acima:
Método de montagem: Escolha pinos de encaixe por pressão compatíveis para sistemas com alta vibração e ambientes de inserção frequente; selecione soldagem SMT ou PIP para projetos com restrições de custo e menor ciclo de inserção.
- Compatibilidade térmica: Combine a dissipação de energia do transceptor com alturas apropriadas do dissipador de calor (4.2 mm/6.5 mm/13.5 mm), ajuste a geometria das aletas ao fluxo de ar do chassi e busque uma força de fixação de 10 a 15 psi (10 a 15 N) com compressão de 30 a 50% da pasta térmica.
- Juntas EMI: Para aplicações de alta frequência de uso, selecione molas de cobre-berílio com revestimento de ouro ≥0.76 µm; para projetos com restrições de custo, o aço inoxidável com passivação pode ser suficiente. Busque uma força normal de 0.3 a 0.6 N por dedo e verifique se o curso de compressão de 1.0 a 1.5 mm permanece dentro da margem de segurança elástica de 130%.
- Alinhamento Óptico: Centralize a entrada do guia de luz sobre a área emissora do LED (limiar de perda de acoplamento de ±0.3 mm) e mantenha uma folga vertical de 0.2 a 0.4 mm para evitar danos ao encapsulamento do LED.
- Tolerâncias de empilhamento: Imponha um limite de coplanaridade da estrutura de ligação de 0.10 mm e mantenha uma folga mínima de 1.5 mm entre as faces dos componentes em uma pilha de 2×N encapsulamentos.
- Margens de ferramentas: Mantenha uma zona de exclusão de 3.0 mm ao redor de cada ponto de contato da gaiola SFP/SFP+ (5.0 mm na matriz de pinos traseira) para folga de ferramentas de pick-and-place e de encaixe por pressão automatizadas.
Realizar uma análise estatística completa de tolerâncias — utilizando os métodos WCA e RSS — antes de finalizar o projeto da placa garante altos rendimentos de fabricação e um encaixe confiável dos módulos.
Após a conclusão da análise de tolerância e a definição dos requisitos mecânicos, o próximo passo é encontrar um fornecedor capaz de entregar gaiolas que atendam a essas especificações. A parceria com um fornecedor que ofereça soluções de interconexão compatíveis com MSA e com tolerâncias personalizadas simplifica a transição da validação do projeto para a produção.
Explore o extenso portfólio de slots SFP/SFP+ e interconexões de rede em LINK-PP Loja Oficial Para encontrar a solução ideal para o seu próximo projeto de alta velocidade.