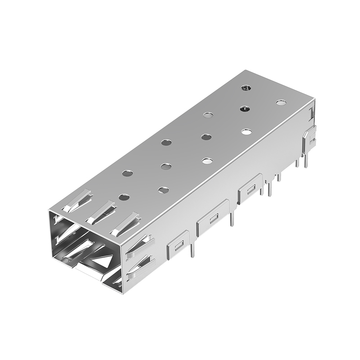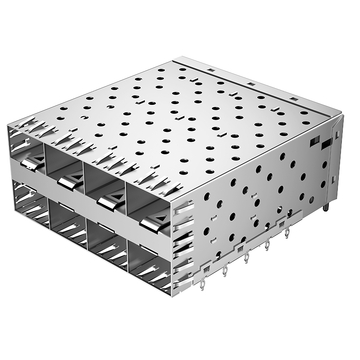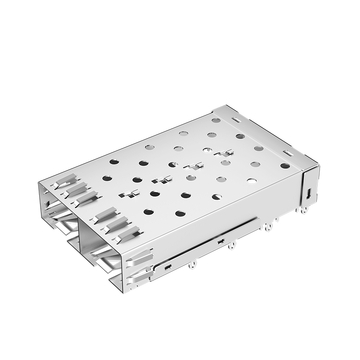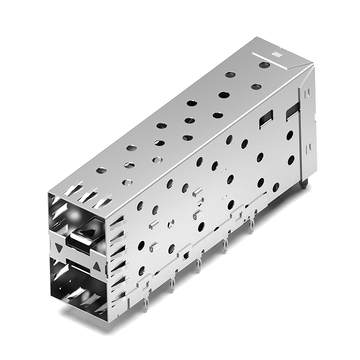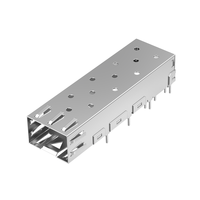




SFPケージや高速SFP+ケージを新しい基板レイアウトに組み込み、MSA規格を厳密に遵守したにもかかわらず、予期せぬ組み立て不良や信号完全性の問題に直面したことはありませんか?SFF-8432などの仕様は基本的な物理的フットプリントやコネクタの嵌合規則を定義していますが、最新のネットワークハードウェア内部の実際のストレス環境を考慮することはほとんどありません。高密度レイアウトがコンポーネントの限界に挑戦する場合、基本的なMSA準拠だけに頼ると、重要なハードウェアの脆弱性が見過ごされてしまうことがよくあります。
一見規格に準拠しているように見える設計でも、製造過程でEMI漏洩、部品の過熱、PCBビアの損傷といった問題が発生するのはなぜでしょうか?その答えは、標準規格書では製造業者の裁量に委ねられている微妙な機械的公差にあります。取り付けピンの保持力、ヒートシンクのクリップ力、ベゼルスプリングのたわみ、スタックポートのピッチ蓄積といった要素を評価することが、試作品の失敗と堅牢な量産の決定的な違いを生むのです。
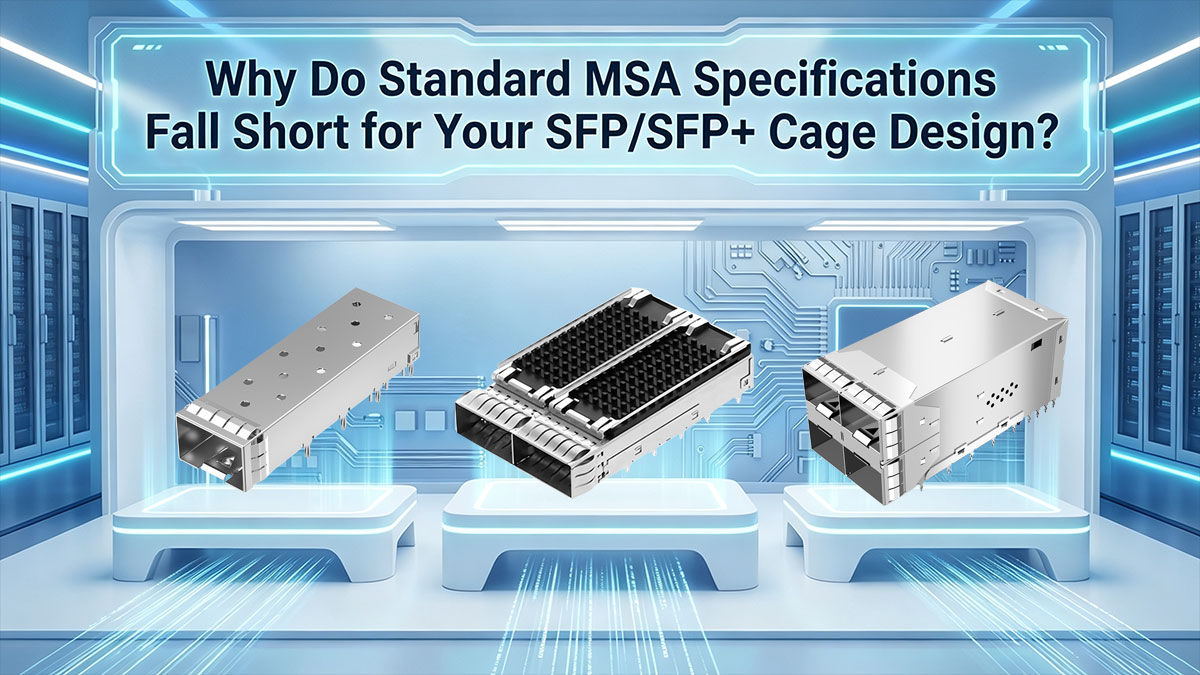
🔷 標準のMSA仕様がSFP/SFP+ケージ設計に不十分なのはなぜですか?
業界マルチソースアグリーメント(MSA)は、異なるハードウェアベンダー間での物理的な互換性を確保するために必要な、基本的な機械的フットプリントを定めています。しかし、標準規格への準拠だけでは、高速動作や過酷な物理的ストレス下での信頼性の高いパフォーマンスを保証することはできません。統合を成功させるには、ハードウェアエンジニアが、標準的な境界図面の範囲をはるかに超える重要な電気機械的パラメータを評価する必要があります。
SFF-8432仕様の範囲と境界
SFF-8432規格は、主に外形ケージの寸法、ポートピッチ、およびシャーシベゼルの基本的な切り欠き形状を規定しています。これらの規定により、あらゆる標準モジュールが、独立系サプライヤー製のSFPケージまたはSFP+ケージと物理的に接続できることが保証されます。
しかし、この規格では、圧入ピンの形状、熱界面設計、スプリングフィンガーの弾性など、製造上重要な詳細事項については、意図的にベンダーの裁量に委ねています。そのため、システム設計者は、MSAへの準拠だけに頼るのではなく、部品選定時にこれらのパラメータを独自に検証する必要があります。
実環境における機械的ストレスと基準コンプライアンスの比較
ベースラインのMSA準拠は静的適合性を検証するものですが、ネットワークハードウェアはライフサイクル全体を通して動的な機械的ストレスにさらされます。トランシーバーの繰り返し挿入、高負荷時の熱膨張、およびシャーシの構造的なたわみにより、PCBインターフェースに継続的なストレスが発生します。
構造的な剛性やピンの保持力を考慮せずにモジュールを頻繁に交換すると、SFP/SFP+ケージの取り付けタブが緩む可能性があります。時間の経過とともに、この機械的疲労によってグランドパスの導通性が低下し、繊細な基板レベルの接続が損傷します。
基本的な寸法以外にもよくあるプリント基板組立の不具合
標準的な機械図面では、現代のプリント基板に求められる厳しい製造公差が考慮されることはほとんどありません。公称ピン寸法とドリル穴のめっき寸法のわずかなずれでも、圧入挿入時に配線の断線やリングリングの剥離につながる可能性があります。
同様に、表面実装はんだ付けプロセスでは、ケージピンの平面度が基板面からわずかにずれると、はんだブリッジや濡れ不良が発生しやすくなります。こうした寸法上の微妙な違いに早期に対処することで、大量生産時の高額な不良率や低い生産歩留まりを防ぐことができます。
カスタムシャーシ統合が公差スタックアップに与える影響
実際のエンタープライズスイッチにSFPまたはSFP+ケージを導入するには、カスタムフロントベゼルとフェースプレートとの正確な位置合わせが必要です。板金シャーシ、マザーボードのスペーサー、ケージ本体の製造公差が積み重なると、物理的な干渉が発生することがよくあります。
わずかな積層誤差でもモジュールラッチ機構が固着し、トランシーバーのスムーズな挿入を妨げる可能性があります。適切な機械的設計により、あらゆる製造上のばらつきにおいても、ケージがベゼル開口部の中央に正しく配置されることが保証されます。
🔷 パラメータ 1: SFP/SFP+ ケージの圧入式と半田付け式の選択
ケージアセンブリをプリント基板に確実に固定することは、繊細な高速配線が機械的ストレスによって損傷するのを防ぐための基本ステップです。圧入方式と半田付け方式の選択は、基板製造、組立装置、および全体的な現場信頼性に関する物理的な境界条件を決定づけます。誤った終端方法を選択すると、高周波信号経路が損なわれ、トランシーバーの連続挿入サイクル下で早期の構造疲労を引き起こす可能性があります。
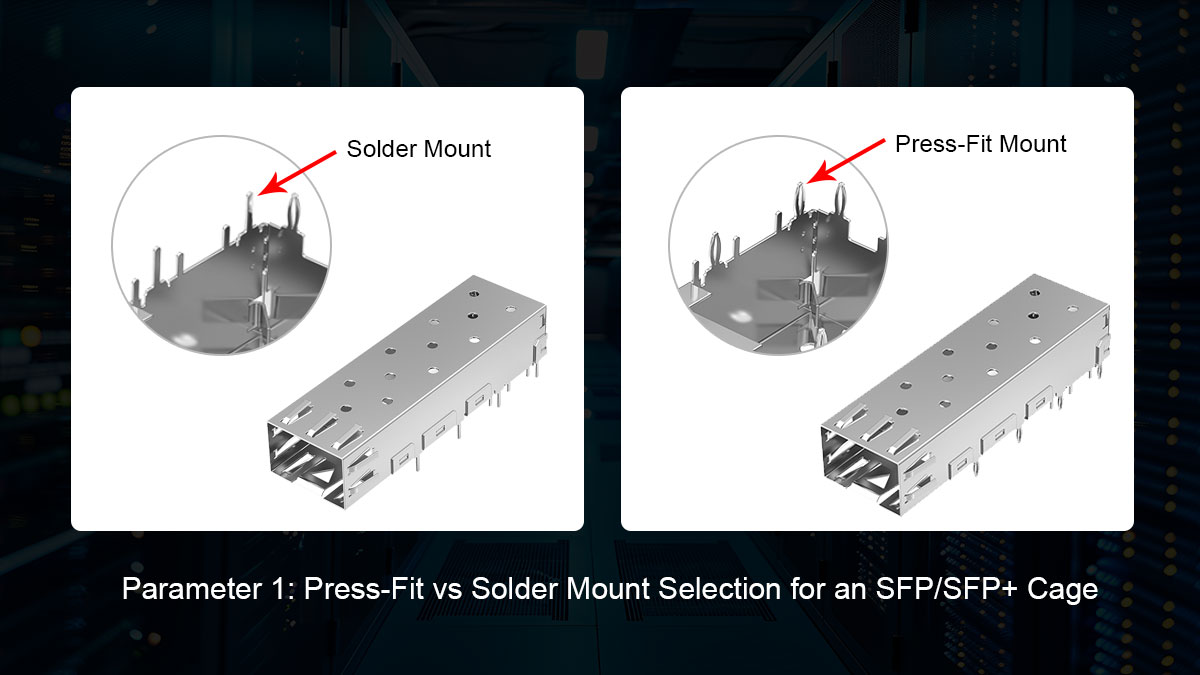
圧入式ニードルピンとハンダ付け式ピンアセンブリの比較
圧入式設計では、めっきされたスルーホールに押し込まれると弾性変形する柔軟な「針の穴」ピンを使用し、熱にさらされることなく気密性の高い機械的および電気的接続を確立します。一方、はんだ付け式構成では、ウェーブはんだ付けまたは表面実装リフロープロセスを使用して剛性の高いピンをPCBランドに固定するため、より軽負荷の用途に適しています。
これら2つの取り付け方式の構造的および加工上の違いは、明確なエンジニアリング上のトレードオフを浮き彫りにしている。
| パラメータ/機能 | 圧入式(コンプライアントピン) | はんだ実装(SMT/スルーホール) |
| 取り付け機構 | ピンの変形による機械的干渉嵌め | 冶金用はんだ接合 |
| 熱暴露 | なし(冷間組立工程) | 高温のリフローまたはウェーブはんだ付け |
| 機械的保持 | 繰り返し挿入応力に対する高い耐性 | 持続的なせん断応力に対する抵抗が低い |
| PCBレイアウトへの影響 | 厚い銅板で仕上げられた貫通穴が必要です。 | 表面パッドまたはクリアランス貫通穴が必要です |
| ツールの依存関係 | 高精度圧入式シート固定具 | 標準ステンシル、リフローオーブン、またはウェーブ装置 |
挿入力と熱によるはんだ付け限界の関係
圧入式コネクタの場合、SFP/SFP+ケージをマザーボードに完全に装着するには、中空の板金製ハウジングを潰さずに、厳密に調整された下向きの力を加える必要があります。推奨される挿入力を超えると、PCBが反ったり、内部のグランドプレーンが損傷したり、内部のトランシーバーガイドレールが変形したりする恐れがあります。
一方、はんだ付けケージは機械的な加圧力を回避できるものの、周囲のレイアウト領域を高温のリフロー温度にさらすことになります。繰り返される熱サイクルによって基板が局所的に反り、隣接する高速差動信号レーンに沿って断続的な断線やはんだ接合部の亀裂が発生する可能性があります。
PCBの穴公差とパッドレイアウト要件
SFPケージまたはマルチポートSFP+ケージの高密度フットプリントを配線する場合、厳密な製造管理は不可欠です。圧入ピンはバレル壁面に対する半径方向の膨張に依存する一方、はんだ付けピンは精密な冶金学的境界条件を必要とするため、それぞれの技術によって異なるPCBレイアウト規則が適用されます。
以下のレイアウト要件を慎重に検討することで、円滑な製造歩留まりが確保されます。
- 圧入穴の仕上がり直径:圧入穴の仕上がり直径は、±0.05mmの公差内に厳密に収まるようにしてください。
- めっき厚:ピン挿入時の壁の破損を防ぐため、バレル銅めっきの厚さは最低でも25µmに維持してください。
- 環状リングの完全性:機械的せん断による破損を防ぐため、銅リングに十分なマージンを確保する。
- ピンインペースト(PIP)ホールフィル:リフロー時に少なくとも75%の垂直方向のはんだ充填率を達成するために、はんだスルーホールのサイズを正確に決定します。
- ステンシル開口部とペースト量:適切なフィレット高さを確保しつつ、はんだブリッジを防止するために、SMTステンシルの開口部比率を最適化します。
- ソルダーマスクダムの間隔:フラックスの閉じ込めや短絡を防ぐため、高密度なグランドランドの周囲に適切なソルダーマスクダムを設けてください。
両方のマウントタイプに対応した修理・再加工の容易性
これら2つの実装方法では、現場での保守性や製造工程における再加工のワークフローが大きく異なります。マルチピンのスルーホールケージのはんだ除去には、専用の熱風式はんだ除去ツールと長時間の加熱が必要となり、隣接する高感度なトランシーバードライバICを損傷したり、プラスチック製のライトパイプ部品を溶かしたりすることがよくあります。
圧入式アセンブリでは、専用の引き抜き治具を用いて底面タブ全体に均一な上向きの圧力をかけることで、機械的な取り外しをきれいに行うことができます。しかし、個々のPCB穴は通常、銅壁の摩耗により保持力が動作安全マージンを下回るまでに、2~3回の交換サイクルしかサポートしません。
🔷 パラメータ2:SFP/SFP+ケージ上のヒートシンクの形状とサーマルクリップの挙動
ケージが基板に機械的に固定されると、システムの信頼性における次の主要なボトルネックは放熱になります。SFP+トランシーバーは、従来のギガビットモジュールよりも一般的に消費電力が大きいため、金属筐体の上部に直接熱を伝達する機構が必要です。高速光モジュールを動作温度範囲内に保つには、ヒートシンクの形状、気流速度、および機械的なクリップ圧力のバランスを取ることが不可欠です。
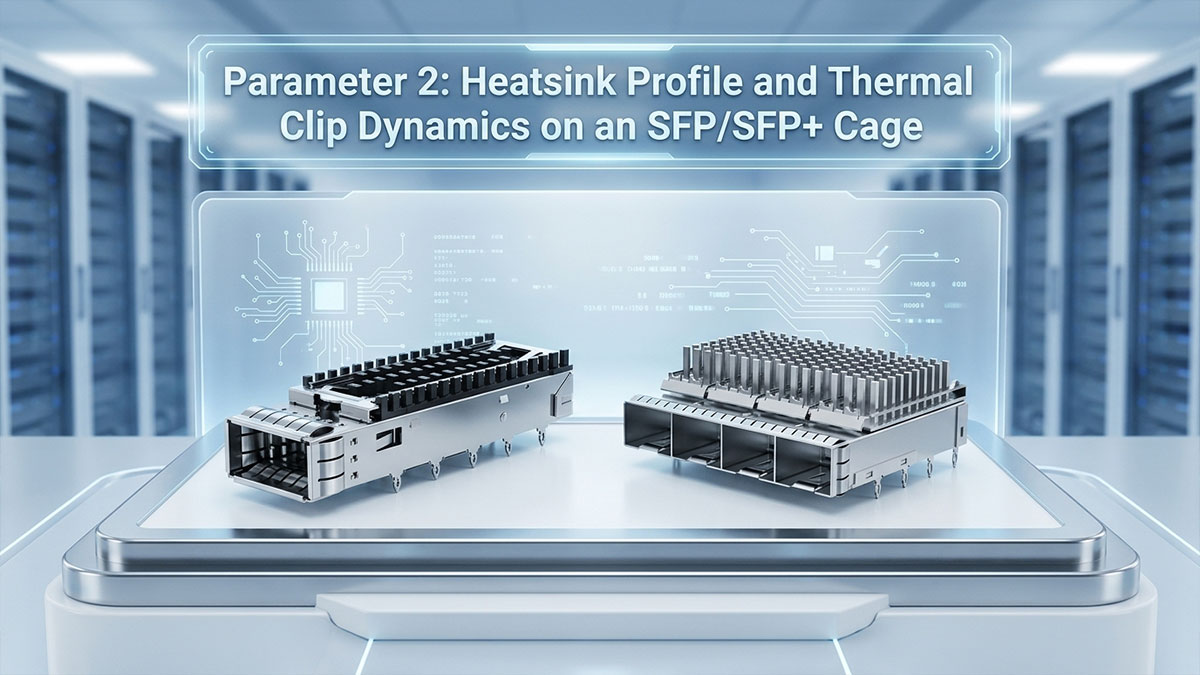
ヒートシンクの高さオプションとシャーシのクリアランス制限
ヒートシンクの高さは利用可能な放熱面積を直接左右しますが、1Uラックやマルチスロットラックエンクロージャの垂直ピッチによって制約されます。標準的な高さ(最も一般的なのは4.2mm、6.5mm、13.5mm)は、さまざまな電力要件や設置環境に対応します。
以下の選択マトリックスは、一般的なプロファイル制限の概要を示しています。
| プロファイルの高さ | 一般的なアプリケーション | 垂直方向のクリアランス要件 | 一次気流制約 |
| 4.2mm(薄型) | 超高密度1UブレードサーバーおよびPCIeカード | 頭上空間が狭い(ケージ上部から6mm未満) | 高静圧ファンが必要 |
| 6.5mm(標準) | 一般的な1Uエンタープライズスイッチ | 適度なヘッドルーム(ケージ上部から8~10mm) | バランスのとれた空気の流れの抵抗 |
| 13.5mm(高さ/伸長時) | オープン2U+シャーシと高出力光学系 | 十分なクリアランス(ケージ上部15mm以上) | 高効率な自然対流/強制対流 |
過度に背の高いヒートシンクを選択すると、シャーシ上部の蓋や隣接するメザニンカードと直接干渉する恐れがあります。逆に、サイズが小さすぎると、10G連続伝送中に光出力が制限される可能性があります。
ピンフィンとストレートフィンの空気抵抗の比較
フィン形状によって、強制対流がSFP+ケージからどれだけ効率的に熱を逃がすかが決まります。直線フィンはトランシーバーの長さに沿って空気を平行に流すため、抵抗は低いものの、厳密に一方向の気流が必要です。ピンフィンアレイは意図的に微細な乱流を発生させ、複雑なファンダクト構成における多方向の熱捕捉を向上させます。
どちらを選ぶかは、シャーシファンの風量(CFM)定格とフィン抵抗曲線を照合して判断する必要があります。フィンがずれて直線状になっていると、空気が抵抗の少ない開口部から漏れ出し、内部の光レーザーへの冷却が不十分になる可能性があります。
クリップ保持力と接触圧力のバランス
サーマルクリップは、ヒートシンクをSFP/SFP+ケージの上部シェルにしっかりと固定するために必要な、継続的な垂直方向の力を提供します。保持クリップが弱すぎると、隙間が生じて熱抵抗が急激に上昇します。クリップが強すぎると、過剰な下向きの圧力によって上部の金属板カバーが変形し、内部のモジュールガイドレールが挟み込まれる可能性があります。
重要な経験則:モジュールインターフェース全体に10~15psi(約70~100kPa)の持続的な接触圧力がかかるように設計してください。標準的なSFPケージの上面表面積(約15mm×10mm)の場合、これは合計で約10~15Nの垂直荷重に相当します。このレベルであれば、トランシーバーの固着や機械的なラッチのロックアップを引き起こすことなく、密着した熱接触が保証されます。
プレス加工されたばね鋼製クリップの機械的疲労も、システムの耐用年数全体にわたって考慮に入れる必要があります。長期間にわたる熱サイクルによってクリップの張力が緩み、現場での長年の使用を通じて徐々に熱伝達性能が低下する可能性があります。
熱界面材料(TIM)の圧縮挙動
効果的な熱伝達を実現するには、粗い金属製ケージシェルとヒートシンクベースの底面との間の微細な空気ギャップを埋める必要がある。相変化材料や使い捨てのギャップパッドは、界面の熱抵抗を低減するために広く用いられているが、その性能は機械的な圧縮率に大きく左右される。
主な機械的TIMの考慮事項は以下のとおりです。
- 最適な圧縮率:基板配線に過負荷をかけずに接触抵抗を最小限に抑えるため、ギャップパッドを公称厚さの30%~50%の範囲で圧縮してください。
- 表面濡れとクリープ:相変化熱材料が動的な熱負荷下でも内部に留まり、シリコーンが近傍の光学ボアに侵入するのを防ぎます。
- 厚みのばらつきに対する許容範囲:接触力を一定に保つため、ケージクリップ全体の許容範囲内で、初期のTIM厚みのばらつき(通常は±10%)を許容する余裕を持たせてください。
🔷 パラメータ 3: SFP/SFP+ ケージ内の EMI スプリングフィンガーとガスケットの公差
効率的な熱伝導経路によって高出力光学系は内部的に管理されますが、高速10G信号はシャーシ境界で必然的に高い電磁干渉(EMI)放射を引き起こします。ケージノーズとフロントフェースプレートベゼルが接するインターフェースは、隣接機器へのRF漏洩を防ぐ主要な防御機構として機能します。弾力性のあるスプリングフィンガーや導電性エラストマーガスケットを設計することで、現場でのホットスワップ時に物理モジュールを拘束することなく、継続的な接地接続を保証します。
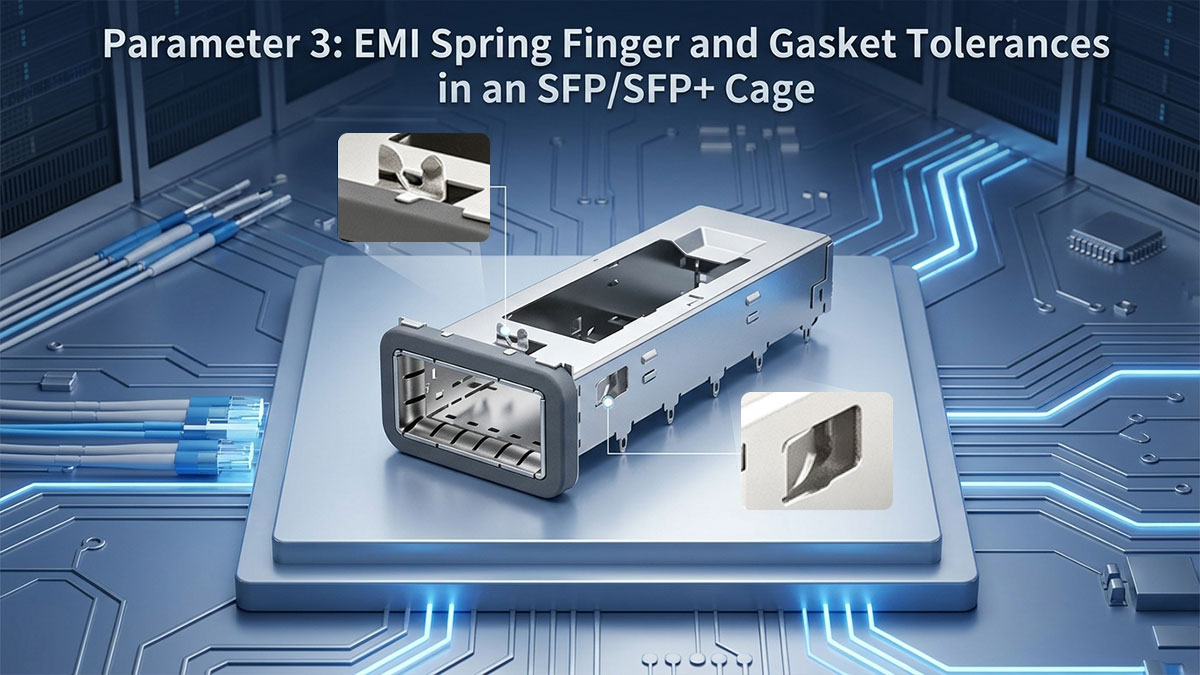
接点ばねの材質:ベリリウム銅 vs ステンレス鋼
スプリングフィンガーの材質の選択は、SFPケージまたはSFP+ケージの機械的弾性、疲労限度、および長期的な電気伝導性を左右します。ベリリウム銅(CuBe)は、動的曲げに対する優れた導電性と弾力性を提供する一方、ステンレス鋼は、製造コストを抑えつつ、より高い機械的降伏強度を実現します。
比較評価により、これらの一般的な合金オプション間の物理的なトレードオフが明らかになる。
| マテリアル属性 | ベリリウム銅(CuBe) | ステンレス鋼(SUS 301/304) |
| 電気伝導性 | 高(IACS 20%~28%) | 低(IACS 2~3%) |
| 弾性範囲と応力緩和 | 幅広い伸縮範囲;時間の経過による弛緩が最小限 | 弾性範囲が狭く、持続的な変形下で弛緩しやすい。 |
| めっき密着性 | 明るい錫やニッケル仕上げに最適です。 | 特殊な不動態化処理/バリアめっきが必要 |
| 耐食性 | 中程度(めっき層に大きく依存) | 本来的に酸化に対する耐性が高い |
| 費用 | 原材料費および熱処理費の高騰 | コスト重視のスイッチにとって経済的な選択肢 |
圧縮ストローク制限とベゼルパネルクリアランス
ベゼルの切り欠きの周囲全体に均一な接触を維持するには、スプリングフィンガーの圧縮ストロークを精密に制御する必要があります。動作時のたわみが短すぎると、シャーシの板金の製造ばらつきによって断続的な隙間が生じ、そこから高周波エネルギーが放射される可能性があります。逆に、スプリングタブを弾性限界を超えて過度に圧縮すると、永久変形や接触フィンガーの切断につながります。
標準的なベゼル係合における機械的限界は、一般的に以下の寸法規則に従います。
- 公称作動ストローク:フェースプレートが完全に装着された状態で、圧縮たわみ範囲が1.0mm~1.5mmとなるように設定してください。
- 外周クリアランスギャップ:外側のケージ壁とベゼルの切り欠き端との間に、0.3mm~0.5mmの公称空気ギャップを維持してください。
- 予荷重たわみ角度:指の挿入角度を15°~20°に指定することで、引っかかりや座屈のないスムーズな挿入が可能になります。
- 弾性安全マージン:指の形状が、材料の降伏強度を超えずに、想定される最大ストロークの少なくとも130%に耐えられることを確認してください。
交配サイクル全体における接触抵抗の安定性
ホットスワップを繰り返すと、機械的な摺動が繰り返されることで保護接点のメッキが剥がれ、急速なフレッティング摩耗を引き起こす可能性があります。理想的なSFP/SFP+ケージインターフェースは、システムライフサイクル全体を通して接地接触抵抗を50mΩ未満に維持することで、安定した電気的連続性を確保します。
湿度や空気中の硫化物などの環境要因は、微細な接触点において、メッキされていない基材金属を酸化させる可能性があります。コンタクトクラウンに犠牲めっきとして光沢錫めっきまたは選択的金めっきを施すことで、ガルバニック腐食を防ぐことができます。金めっきされたコンタクトクラウンの場合、下地のニッケルバリア層が露出することなく250回以上の嵌合サイクルに耐えられるよう、最小厚さを0.76µm(30µin)に指定してください。これにより、数百回のモジュール挿入後も接地経路の導電性が維持されます。
挿入力と遮蔽効果のトレードオフ
10GHz高調波に対する遮蔽効果を高めるには、高周波共振スロットを排除するために高い接触垂直力が必要となります。しかし、個々のフィンガースプリングのレートを上げると、SFPケージをマルチポートシャーシに装着するために必要な総挿入力が増大し、エンドユーザーによる工具不要のメンテナンスが困難になります。
エンジニアは、法令遵守と人間工学の両方を満たす最適な動作範囲を確立する必要がある。
- EMIエルゴノミクスウィンドウ:指1本あたり0.3N~0.6Nの標準力を目標とします。これにより、信頼性の高い高周波RF減衰(10GHzで40dB以上)を実現しつつ、シングルポートケージの総挿入力を18N(約4lbf)未満に制限し、モジュールのホットプラグを容易に行うことができます。
この18Nという総挿入力制限は、EMIスプリングの摩擦、内部ケージガイドレールの抵抗、およびトランシーバーラッチのプリロードの複合的な影響を考慮したものです。摩擦係数が0.4の一般的な6本指ベゼルインターフェースの場合、EMIスプリングによる寄与だけでも約6 × 0.45N × 0.4 ≈ 1.1Nとなり、残りの余裕分は機械的な抵抗とラッチの係合に充てられます。
この力のバランスが崩れると、摩擦が過剰になり、表面仕上げに傷がついたり、モジュールのラッチが完全に噛み合わなくなったりします。スプリングフィンガーのピッチと形状を微調整することで、設計者はEMI要件と機械的な使いやすさのバランスを取ることができ、これは選定プロセスにおける重要なトレードオフとなります。
🔷 パラメータ4:SFP/SFP+ケージのライトパイプ構造と光学アライメント
ネットワーク機器は、機械的な接地完全性と熱安定性を確保するだけでなく、ポートの状態やデータアクティビティを明確に視覚的に表示できるテレメトリ機能も必要とします。透明なポリカーボネート製ライトパイプをケージアセンブリに直接組み込むことで、基板に取り付けられたLEDからの光を二次配線なしでフロントパネルに伝送できます。しかし、鮮明な光出力を実現するには、ライトパイプの入射口と基板レイアウトとの物理的な位置合わせを厳密に行う必要があります。なぜなら、機械的な位置合わせの許容誤差が光結合効率を直接左右するからです。
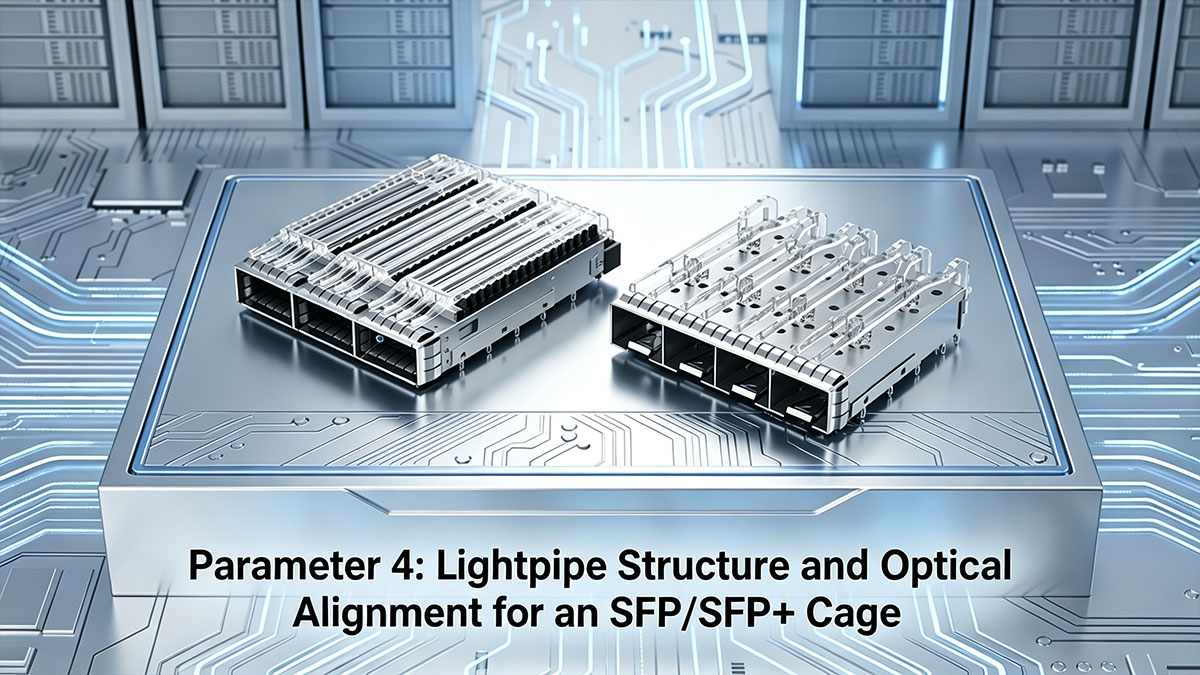
シングルチャンネルとデュアルチャンネルのライトパイプ構成
シングルチャネルのライトパイプは基本的なリンク検出をサポートする一方、デュアルチャネル構成では、ポートごとにリンク速度とデータトラフィックアクティビティを示す個別のインジケーターが提供されます。デュアルチャネル設計では、隣接するインジケーターチャネル間の光漏れを防ぐために、内部に光学的バリア壁または専用の物理的なエアギャップが必要です。
どちらを選択するかによって、SFP/SFP+ケージの上部筐体の物理的な複雑さが決まります。マルチチャネル実装では、モジュール挿入時の歪みを防ぐための十分な機械的剛性と、より厳しいプラスチック成形公差とのバランスを取る必要があります。
外側、内側、および上部ベゼル出口レイアウト
前面パネル上のライトパイプの空間的な出口位置によって、パネルの視認性と内部配線のクリアランスが決まります。外側側面出口構成では、SFP/SFP+ケージの外側側壁に沿って光が照射されるため、パネルの端から視認できます。内側側面出口設計では、ライトパイプが隣接するポート間に配置され、高密度1×Nレイアウト用のベゼルスペースを節約できます。どちらの側面出口形状も、水平ピッチが開いたシングルロウレイアウトに最適です。
トップ出口構成では、SFP+ケージのトップカバー上を光が直接通過するため、基板上の水平方向のスペースが確保され、より密なマルチポート配置が可能になります。ただし、トップルートは、光導管と放熱ソリューション間の物理的な干渉を排除するために、ヒートシンククリップと慎重に調整する必要があります。
内部曲げ半径と光透過損失
透明な光学グレードのプラスチックを透過する光は、湾曲した導光管に沿った全反射(TIR)に完全に依存しています。内部の曲げ半径がコアの厚さの2倍よりも小さい場合(R < 2D)、光は外側のクラッドの曲面から漏れ出し、フロントベゼルのインジケーターの明るさを著しく低下させます。
奥行きの深いケージ構造では、長い配管経路に沿って光損失が急速に蓄積されます。成形された光学ステップや研磨された45°内部旋回ミラーを指定することで減衰を最小限に抑え、基板レベルのLEDを過駆動することなく、フロントパネルの照明を安定して供給できます。
表面実装型LEDのフットプリントと光学的ターゲティング
ライトパイプの光入射部は、プリント基板上の表面実装型LEDの発光領域の中心に正確に位置合わせする必要があります。±0.3mm程度の横方向のずれ(標準的なプリント基板実装のばらつきの範囲内)でも、光結合効率が最大40%低下し、パネルの読み取り値が暗くなったり、ムラになったりする可能性があります。
エンジニアは、LEDレンズとライトパイプの吸気面との間に0.2mm~0.4mmの垂直方向の隙間を確保する必要があります。この隙間は、ケージの圧入取り付け時に基板がたわむことに対応し、繊細なはんだ付けされたLEDパッケージの構造的な損傷を防ぎます。
🔷 パラメータ 5: SFP/SFP+ ケージにおけるスタックおよびギャング密度の許容範囲
シングルポートアーキテクチャから高密度マルチポートスイッチへとスケールアップすると、あらゆる面で機械的な制約が増大します。ギャング構成(1xN)やスタック構成(2xN)ではフロントパネルのポート数が劇的に増加しますが、挿入時の応力と放熱が狭い面積に集中します。マルチポートアセンブリ全体にわたって、内部壁の寸法、垂直方向の配置、およびコンポーネントの共面性を適切に管理することが、構造的な完全性を維持し、信号損失を防ぐために不可欠です。
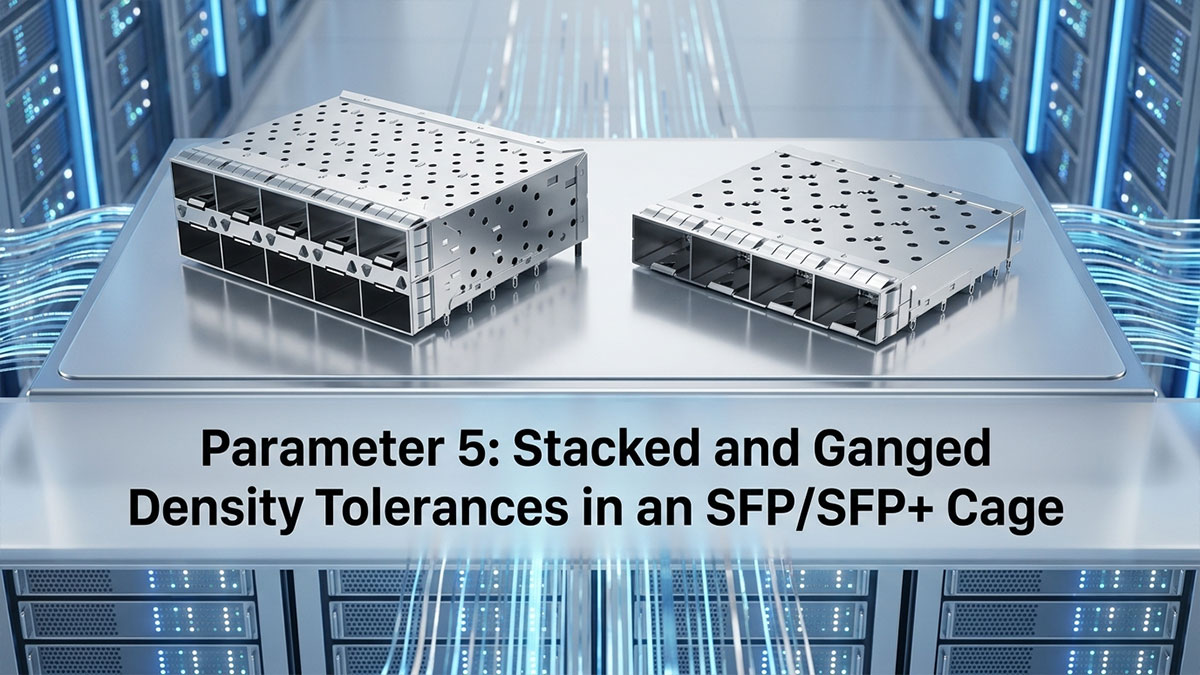
単列連結ケージのピッチと壁厚
連結型マルチポートケージ(1x2、1x4、1x6レイアウトなど)では、ポート間のピッチによって、前面パネルの水平間隔と内部絶縁壁の許容厚さが決まります。業界標準のピッチは通常、中心間隔14.25mmを目標としており、隣接するモジュールを隔てる金属仕切りは非常に薄くなっています。
| 設計パラメータ | 標準寸法 | エンジニアリング影響と許容リスク |
| ポート・トゥ・ポート・ピッチ | 14.25mm 公称 | 1x6ケージ全体にわたる累積的なピッチ誤差は、シャーシベゼルの固着を引き起こす可能性があります。 |
| 内壁の厚さ | 0.20mmへ0.25mm | 壁を薄くするとポート間隔は狭くなるが、構造的な座屈のリスクが高まる。 |
内部仕切り壁をスペース節約のために薄くプレス加工すると、SFPケージモジュールを挿入した際に隣接するベイがたわみ、隣接するトランシーバーの動作が妨げられる可能性があります。設計者は、ポート密度を高めると同時に、横方向の挿入荷重を吸収するための十分な構造リブを設ける必要があります。また、薄い仕切り壁は、機械的強度に加えて、マルチチャネルシステムのEMI準拠に必要な10GHzでの40dBを超えるポート間アイソレーションを実現するために、連続したグランドリターンパスを維持する必要があります。
2列2xNスタックケージ垂直クリアランス
スタック型アーキテクチャ(2x1、2x4、2x8)では、上下のトランシーバーポートを一体型の筐体内に配置することで、ポート密度を2倍に高めています。上部ポートはPCB表面から最大25mmの高さに位置するため、挿入時の力によって、下にあるはんだ付けピンまたは圧入ピンに大きな機械的てこ作用と回転トルクが発生します。
両階層間で確実な接続を維持するためには、垂直方向の機械的クリアランスが厳格な構造上の制約を満たす必要があります。
- 上下モジュールベイ間のクリアランス:接地タブとライトパイプコンジットを収容するため、上下モジュールベイの間に最低1.5mmの中間板金デッキを確保してください。
- 垂直挿入モーメント:モジュールを上段に挿入する際、ベース固定ピンが最大35Nの下向き回転力を吸収することを確認してください。
- ベゼルカットアウトの位置合わせ:トランシーバーのラッチが前面パネルに引っかからないように、すべてのポートで垂直ポート軸のずれを±0.15mm以内に抑えてください。
統合コネクタの共面性許容誤差
個別のカード端レセプタクルを使用するシングルポート設計とは異なり、スタック型マルチポートSFP+ケージアセンブリは、統合された2層構造の内部コネクタを備えています。これらのマルチピンアセンブリは、上部ポートの接点からホストPCBパッドまで伸びる延長された内部リードフレームを備えています。
- 共面性に関する重要境界:マルチポートアレイ全体にわたって、リードフレームピンの共面性を0.10mmの厳密な範囲内に維持する。
この閾値を超えるずれは、リフロー時に非共面ピンがはんだペーストの堆積物から浮上し、高速差動ペアで断続的な断線を引き起こします。圧入式の場合、ピンの高さが不均一だと挿入がずれ、単一のピンに機械的な力が集中して、PCBのめっきスルーホールバレルに亀裂が生じます。
熱応力とPCBの反りを制御する
高密度マルチポートアレイでは、複数のアクティブトランシーバーからの放熱が基板上の特定の領域に集中するため、深刻な温度勾配が生じます。リフローはんだ付け時や高速伝送時には、剛性の高い金属ケージと有機PCBラミネートの熱膨張係数(CTE)の不一致により、基板が局所的に反り返る現象が発生します。
大型積層構造物における反りを軽減するには、綿密なレイアウトと製造上の安全対策が必要です。
- バランスの取れた接地ピン配置:熱膨張サイクル中に局所的な機械的引っ張りが発生するのを防ぐため、圧入式接地ピンをケージ境界全体に左右対称に配置します。
- PCB補強バー:2x6以上のマルチポートSFP/SFP+ケージアレイをサポートするバックプレーンに、機械的な補強ブラケットまたはバッキングプレートを組み込みます。
- 熱緩和間隔:高密度ピンパッド周辺の銅製熱緩和形状を最適化し、アセンブリのリフロー時に均一な熱分布を確保します。
🔷 SFP/SFP+ケージの機械的公差スタックアップ解析を実行する方法
個々のパラメータを個別に評価することで貴重なベースラインデータが得られますが、実際の信頼性は、これらの寸法が組み立てられた際にどのように相互作用するかによって決まります。包括的な公差スタックアップ解析では、製造、組み立て、筐体のばらつきを単一の予測的な機械モデルに集約します。この計算を早期に行うことで、コストのかかるシャーシ板金の修正を防ぎ、大量生産バッチ全体で一貫したトランシーバーの嵌合を保証します。
最悪ケースにおける累積寸法変動の計算
公差解析は一般的に、最悪ケース解析(WCA)と二乗和平方根(RSS)統計モデリングを組み合わせたものです。WCAは、すべての物理的寸法が同時にその極限値まで変化すると仮定し、拘束を防ぐために絶対的な最悪ケースの範囲を定義します。一方、RSSモデリングは、製造上のばらつきを標準的な統計分布として扱い、組立歩留まりと部品不良率の現実的かつ費用対効果の高いバランスを提供します。
水平方向および垂直方向の組立ループにおける主要な寸法要因は以下のとおりです。
| ループ内の次元変数 | 公称寸法 | 一般的な許容範囲 | 影響のモデリング |
| シャーシベゼルの切り抜き幅 | 14.80 mm | ±0.10mm | 横方向のバネフィンガーの圧縮マージンに直接影響します |
| ケージ外枠の幅 | 14.00 mm | ±0.08mm | ベゼルフレームとの公称空気クリアランスを規定する |
| PCBエッジからケージへのピン位置 | 0.00mm(基準) | ±0.05mm | 横方向の歪みが生じ、ケージがベゼル開口部に対してずれる。 |
| マザーボードのスタンドオフ高さ | 6.00 mm | ±0.08mm | フロントパネルに対する垂直ポートの位置をずらします |
最悪の条件下で累積クリアランスがゼロに近づくと、光学モジュールは取り付け時にベゼルの端に接触します。±3σの製造分布を用いたRSSモデリングにより、ハードウェアチームは、予期せぬ製造誤差を吸収するために、少なくとも0.25mmの公称統計的クリアランスマージンを目標とする必要があります。
設計において背の高いヒートシンクプロファイル(13.5mm以上)を使用する場合は、十分な蓋クリアランスを確保するために、スタンドオフ高さやPCBの反りなど、垂直方向の積層コンポーネントをまとめて解析する必要があります。このような場合は、専用の垂直ループ解析を推奨します。
ボードの端と表面プレートのクリアランスに関する規則
フロントボードの端と内側のフェースプレートの境界との間の正確な空間位置決めを維持することが、ラッチの適切な係合を左右します。SFPケージがフロントパネルから奥に寄りすぎていると、トランシーバー保持ラッチがケージの切り欠き窓にしっかりと収まりません。逆に、前方に寄りすぎていると、ケージの先端が内側の板金表面に衝突し、PCBがシャーシ取り付け用スペーサーにぴったりと密着しなくなります。
設計者は、適切な物理的クリアランスを維持するために、明確な境界ルールに従うべきである。
- 基板端の後退量:PCBの前面端とシャーシ内部ベゼルフランジとの間に、公称1.25mm±0.15mmのクリアランスを維持してください。
- ラッチ窓の貫通:ケーブルに張力がかかった状態での偶発的な接続解除を防ぐため、モジュールのロックタブがケージのラッチ開口部を少なくとも0.8mm貫通していることを確認してください。
- ベゼルガスケット圧縮ウィンドウ:軸方向のフロートが、外周のEMIスプリングフィンガーを最大弾性降伏閾値である70%を超えて圧縮しないことを確認します。
治具および自動ピックアンドプレースマージン
高速表面実装装置では、重量のあるマルチポートハウジングを操作および装着するために、専用のクリアランス領域が必要です。グリッパーノズルと機械式圧入式シーティングヘッドには、個別のコンデンサ、抵抗器、およびテストポイントのない、明確に定義された立ち入り禁止区域が必要です。
ツーリングのクリアランスに関する標準: SFP+ ケージのフットプリントの周囲全体に最低 3.0mm の境界クリアランスを確保し、自動圧入ツーリングのブレードを避けるため、背面ピンアレイでは 5.0mm まで拡張します。圧入式ケージの場合、通常 ±0.05mm に指定される、シーティング治具の上部プラテンの平行度は、パラメータ 5 でマルチポートコネクタのリードフレーム用に設定された共面度許容値と照らし合わせて検証する必要があります。プラテンの傾きが大きすぎると、個々の部品の許容値が満たされていても、ケージのピン高さプロファイルが 0.10mm の制限を超える可能性があります。
さらに、動的ピックアンドプレースノズルの真空領域は、ケージハウジングの重心と一致する必要があります。非対称な上部取り付けヒートシンククリップは、ピックアンドプレースの回転ドリフトを引き起こし、自動高速基板組立中にピンのずれや端子の曲がりを招く可能性があります。
🔷結論:適切なSFP/SFP+ケージを選択するための重要なポイント
標準MSA仕様は基本的な寸法範囲を示しますが、物理的な信頼性は、標準境界図面を超えた機械的公差の管理にかかっています。現場でのシームレスな性能を確保するには、終端方法、放熱経路、シールド耐性をハードウェアの実際の動作環境に適合させる必要があります。PCBレイアウトの初期段階で機械的パラメータを検討することで、エンジニアリングチームは組み立て不良を排除し、信号干渉を低減し、現場でのラッチング故障を防ぐことができます。
実践的な工学系人材選定戦略
シングルポートSFPケージまたは高密度マルチポートSFP+ケージの候補を評価する際には、単純な単価よりも構造的な耐久性と熱的要求を優先してください。体系的な検証では、シャーシ内部での継続的な動作ストレスと製造能力のバランスを取る必要があります。
上記で説明した5つの機械的パラメータに対して設計を検証するには、以下のチェックリストに従ってください。
取り付け方法:高振動システムや頻繁な挿入環境には、適合性のある圧入ピンを選択してください。コスト重視で挿入回数の少ない設計には、SMTまたはPIPはんだ付けを選択してください。
- 熱整合:トランシーバーの消費電力と適切なヒートシンクの高さ(4.2mm/6.5mm/13.5mm)を組み合わせ、フィン形状をシャーシのエアフローに合わせ、30~50%のTIM圧縮で10~15psi(10~15N)のクリップ力を目標とします。
- EMIガスケット:高サイクル用途には、0.76µm以上の金メッキを施したベリリウム銅スプリングを選択してください。コスト重視の設計の場合は、不動態化処理を施したステンレス鋼で十分な場合があります。指1本あたり0.3~0.6Nの垂直荷重を目標とし、1.0~1.5mmの圧縮ストロークが130%の弾性安全マージン内に収まることを確認してください。
- 光学的アライメント:ライトパイプの吸気口をLED発光領域の中心に合わせ(結合損失許容範囲±0.3mm)、LEDパッケージの損傷を防ぐため、0.2~0.4mmの垂直方向のクリアランスを確保してください。
- 積層公差:リードフレームの共面度を0.10mmに制限し、2×N個の積層ハウジング全体で最小1.5mmの底面間クリアランスを維持します。
- ツーリングマージン:自動ピックアンドプレースおよび圧入ツーリングのクリアランスを確保するため、各SFP/SFP+ケージのフットプリントの周囲に3.0mm(背面ピンアレイでは5.0mm)の周囲キープアウトゾーンを設けてください。
基板設計を確定する前に、WCA法とRSS法の両方を用いて統計的な許容誤差の積み重ねを完全に実施することで、高い製造歩留まりとモジュールの確実な接続が保証されます。
公差解析が完了し、機械的要件が定義されたら、次のステップはこれらの仕様を満たすケージを提供できるサプライヤーを探すことです。MSA準拠ソリューションとカスタム公差対応ソリューションの両方を提供するベンダーと提携することで、設計検証から生産への移行が簡素化されます。
SFP/SFP+ ケージとネットワーク相互接続の幅広い製品群をご覧ください。 LINK-PP オフィシャルストア 次回の高速設計に最適なソリューションを見つけるために。