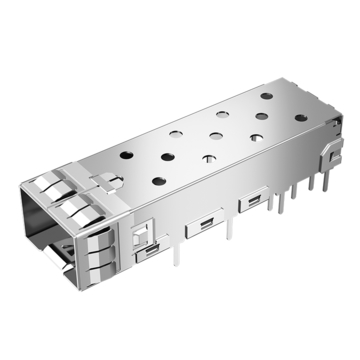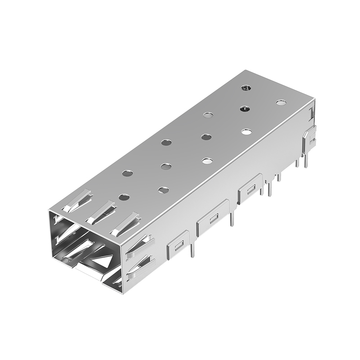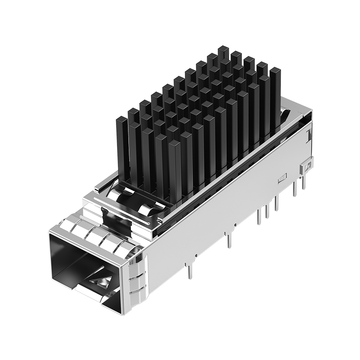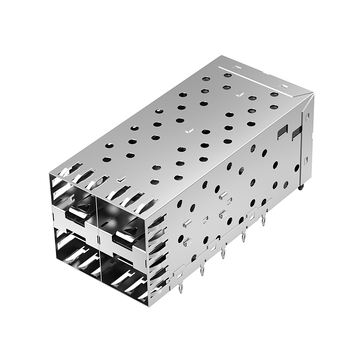
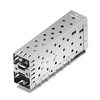




高速ネットワークが25G NRZから112G PAM4、そしてそれ以降へと移行するにつれ、ハードウェアエンジニアは、物理的な基板の信頼性を損なうことなく、高密度な多層基板上にマルチポートケージアセンブリをどのように実装すればよいのでしょうか?高密度のSFP、QSFP、およびOSFP構成では、製造時にホスト基板に大きな熱的および機械的な負荷がかかります。そのため、物理層における適切な終端方法の選択は、単なる組み立ての好みではなく、重要なエンジニアリング上の決定事項となっています。
従来の手はんだ付けは、現代の高周波規格に耐えられるのか、それとも、配線インピーダンスを維持し、PCBのストレスを軽減するには、圧入式ピンの方が優れた方法なのか。はんだ付け温度が高すぎると、Z軸方向の剥離やビアスタブの制御不能といったリスクが生じる一方、圧入式ピンははんだ付け不要で機械的安定性を確保し、精密なバックドリル加工を可能にする。これら2つの実装技術が基板レベルのストレスと信号品質にどのような影響を与えるかを理解することは、高速ハードウェアプラットフォームにおいて最適なビットエラー率を実現し、製造歩留まりを最大化するために不可欠である。
📋 高速光学ケージアセンブリの取り付け方法の紹介
現代の通信機器に光インターコネクトを導入するには、強固な機械的固定とマイクロレベルの電気的忠実度との精密なバランスが求められます。システム帯域幅の拡大に伴い、光ケージアセンブリは単純な板金筐体から、物理層チャネルのダイナミクスに積極的に関与するコンポーネントへと進化しました。そのため、これらのコンポーネントを、微細な亀裂やチャネルの不連続性を引き起こすことなく、混雑したホスト基板に実装することが、基板レベルのエンジニアリングにおける重要なステップとなっています。
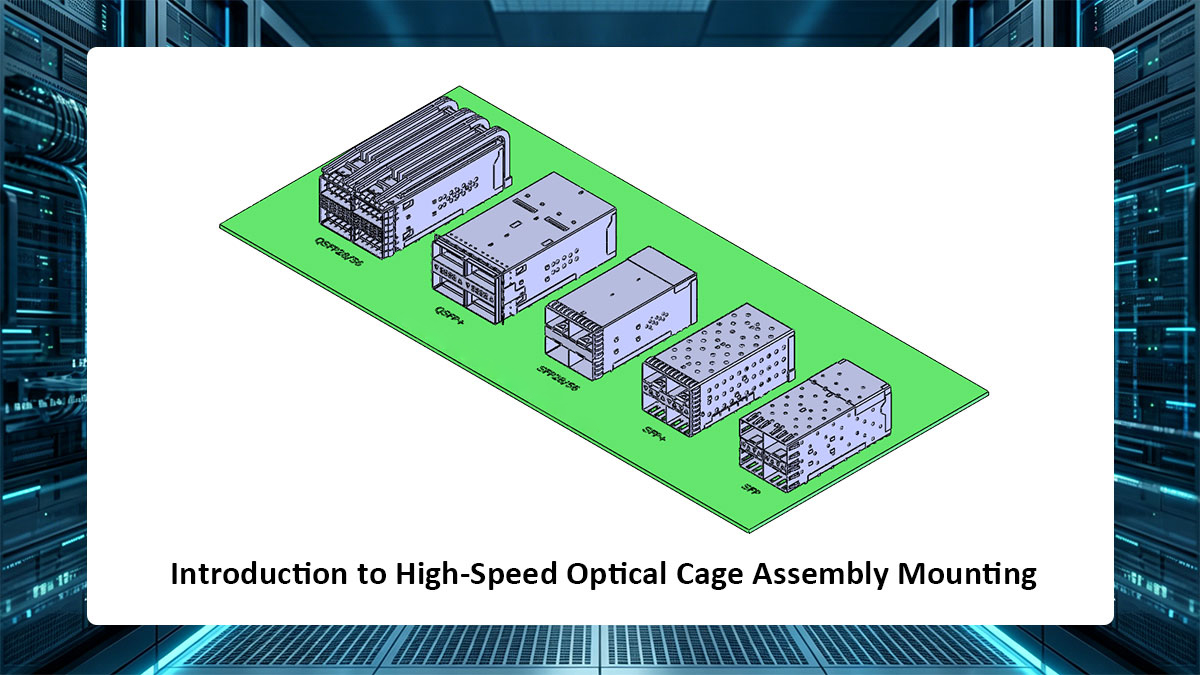
SFP、QSFP、およびOSFPケージアセンブリのフットプリントを理解する
マルチギガビットネットワーク階層において、光モジュールの形状は密度と放熱要求の両面で劇的に変化する。
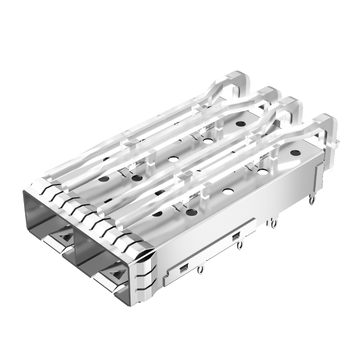
- SFP/SFP+(10G~28G):シングルレーン信号方式を採用しており、フットプリントレイアウトは一般的にシングルロウまたは1x2構成で、ピン数が少なく、基板上の占有面積も小さくなっています。
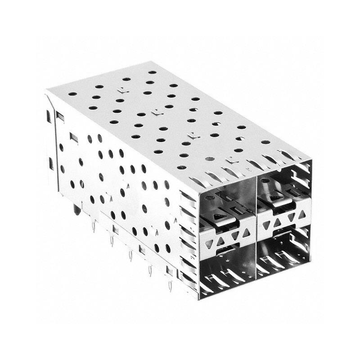
- QSFP28/QSFP-DD(100G~400G):クワッドチャネルインターフェース、特にベリーツーベリー構成やスタック型2x1および2x4構成では、ピン密度が大幅に増加するため、複雑なスルーホール(PTH)マトリックス全体にわたる厳密なマルチピンアライメントが要求されます。
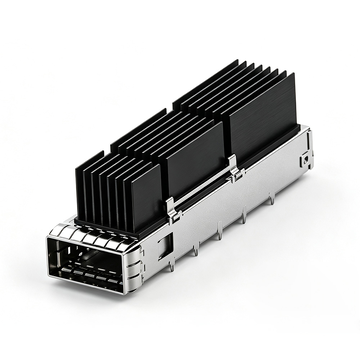
- OSFP(400G~800G):最大の熱スループットと高電力範囲に対応するように設計されたOSFPフットプリントは、巨大な統合ヒートシンク質量と、下地のホストボードへの機械的負荷を増幅する非常に密な多層ピングループを組み合わせています。
世代を重ねるごとに基板上の接点ピッチが狭くなるため、取り付け位置のずれや物理的な不整合がチャネルインピーダンスを直接的に低下させる。
PCB実装と物理層設計における主要なトレードオフ
マルチポートケージアセンブリを固定するには、物理的および熱的なトレードオフをうまく乗り越える必要があります。厚さ16層から28層の回路基板は巨大な熱シンクとして機能するため、手動またはウェーブはんだ付け時にグランドピンを十分に濡らすには相当な熱入力が必要です。しかし、この局所的な加熱は、バレルクラック、パッドリフト、基板樹脂の劣化を引き起こすことがよくあります。
機械的な取り付け方法は、深刻な熱的問題を回避しつつ、破壊的な垂直圧縮力を発生させないようにする必要があります。ハードウェア設計者は、構造的な保持強度、長期的な振動耐性、基板上の配線の整理といった要素と、繊細な内層銅配線にかかる物理的な負荷とのバランスを常に考慮しなければなりません。
終端方式が信号の完全性と信頼性に及ぼす影響
ケージアセンブリピンがめっきされた貫通穴に入る電気的境界は、チャネルの初期反射基準線を直接設定する。
| 解約要因 | 手作業でハンダ付けされたインターフェース | 圧入式適合インターフェース |
| 物理的な結合 | 冶金的なはんだブリッジはボイドが発生しやすく、濡れ性も変化するフィレット | 機械的な半径方向の力による弾性のある気密性の高い冷間溶接 |
| インピーダンス連続性 | はんだの不均一な溜まりや毛細管現象によって発生するランダムな容量低下 | 均一なピン形状によって規定される安定した100Ω差動プロファイル |
| 長期的なSIリスク | 高い金属間化合物(IMC)脆性とフラックス誘起誘電率 | PTHバレルへの熱劣化がなく、高い微小運動安定性を実現 |
終端方式がクリーンで均一なインターフェースを生成できない場合、高周波信号は深刻な反射損失の低下と位相ジッタに見舞われます。適切な終端方式を選択することで、要求の厳しいマルチギガビットワークロードにおいても、物理インターフェースがチャネルマージンを確実に保護します。
📋 ケージアセンブリの取り付けにおける熱的および機械的PCB応力
フットプリントレイアウトから物理的な組み立てへの移行過程において、ホストボードにかかる内部応力には大きな違いがあることが明らかになります。厚みのあるエンタープライズ向けマザーボードは巨大なヒートシンクとして機能するため、高温での半田付け作業は積層構造の完全性にとって大きな脅威となります。最新の取り付け方法では、極端な熱サイクルを制御された機械的挿入に置き換えることで、エンジニアは多層基板構造を保護しながら、各ケージアセンブリをしっかりと固定することができます。
Z軸方向の熱膨張係数の不一致とPCBの剥離リスク
高速ネットワークボードは、16層から28層にも及ぶ高密度な多層ラミネートを使用していますが、このラミネートは強い熱負荷がかかると予測不能な挙動を示します。マルチピンケージアセンブリをはんだ付けする際、基板の垂直方向(Z軸)の熱膨張係数(CTE)は、スルーホールめっき(PTH)内部の銅バレルよりもはるかに速く膨張します。
この深刻な膨張不一致は、垂直方向の穴壁全体に急激な機械的ひずみを引き起こし、いくつかの重大な破損モードにつながります。
- バレルクラック:Z軸方向の膨張により銅メッキが破れ、電気的導通が途絶える。
- 樹脂層間剥離:極度の熱により内部のプリプレグ層が剥離し、ボードコアに膨れが生じる。
- パッドの剥離:熱膨張の不均一性により、表面の環状リングがラミネートから剥がれてしまう。
これらの構造的欠陥は、高速チャネルのルーティングパスを遮断し、基板レベルでの不可逆的な現場障害を引き起こします。
ウェーブはんだ付けおよび手動はんだ付けによる熱衝撃のリスク
大型の板金シールドや内部の接地端子を固定するには、内部の銅プレーンへの急速な放熱を抑えるために、長時間高温にさらす必要がある。手作業によるはんだ付けでは、技術者は高温のはんだごての先端をピンに長時間直接当てなければならないが、ウェーブはんだ付けでは、基板の底面全体を溶融はんだに浸すことができる。
このような過酷な熱サイクルは、周囲の誘電体材料に即座に熱衝撃を与え、深刻な物理的劣化を引き起こす。
- 樹脂脆化:滞留時間が長くなると、高速ビア周辺のガラス転移構造が劣化します。
- 微細亀裂:急激な温度勾配により、狭い配線間の誘電体樹脂に亀裂が生じる。
- 誘電率の変化:熱損傷を受けた基板コアは局所的な誘電率を変化させ、配線インピーダンスを変化させる。
高温のはんだ付けを排除することで、これらの局所的な微小亀裂を防ぎ、高周波差動ペア全体で一貫した誘電特性を維持できる。
マルチポート連結ケージにおける機械的挿入力
熱による組み立てから脱却することで、エンジニアリング上の注目は、圧入挿入時の垂直方向の機械的力管理へと移ります。2x4 QSFP28や2x6 OSFPケージ構成などの高密度マルチポートアーキテクチャでは、数百本の柔軟なピンが配置され、これらが指定された穴に同時に挿入される必要があります。
個々のピンを固定するには20Nから40Nの力が必要となるため、ケージアセンブリ全体を固定すると、基板上の狭いスペースに膨大な機械的負荷が集中することになる。
- 荷重集中:複数のピンの接地面は、数千ニュートンもの累積的な下向きの力を発生させます。
- 内部配線の歪み:圧力が不均一になると、コネクタの下に配線された内層の銅配線が押しつぶされる恐れがあります。
- 誘電体圧縮:制御されていない垂直方向の力が局所的なコア層を歪ませ、対称性を変化させます。
このような大きな挿入荷重を管理するには、脆弱な内部銅層を物理的な損傷から保護するために、精密な機械的制御が必要となる。
重量のあるケージ組立プレス時の基板反り防止
支持されていない回路基板に大きな挿入力が加わると、局所的に激しい屈曲が生じ、基板が永久的に反ってしまう。基板がプレス荷重によって湾曲すると、めっきされたスルーホールが楕円形に変形し、ピン保持力が損なわれ、隣接する表面実装のはんだ接合部が破損する。
重量のあるケージ組立プレス工程において、基板の絶対的な平面度を維持するには、専用の製造上の安全対策が必要です。
- カスタムボトムアンビル:コネクタピンフィールドの真下に、基板を補強する頑丈な支持具が取り付けられています。
- サーボ駆動式力プロファイリング:リアルタイムの力と距離のモニタリングにより、抵抗が予期せず急上昇した場合に挿入を停止します。
- バランスの取れたトップツーリング:精密加工されたプレスヘッドが、ハウジング全体に完全に均一な下向きの圧力を加えます。
これらの製造管理により、局所的なプリント基板のたわみが排除され、スルーホールが完全に円筒形に保たれ、すべての高速チャネルにおいて長期的な信号の完全性が確保されます。
📋 ケージアセンブリピン終端の高周波信号完全性指標
基板の反りや機械的圧力を制御することで回路基板を物理的に保護できるだけでなく、終端方式は高速信号がポートを通過する際の信号のクリーンさにも直接影響します。マルチギガビットシステムでは、ピンと基板の境界におけるわずかな構造的欠陥でさえ、チャネル性能を損なう可能性があります。主要な信号完全性指標を評価することで、データ伝送エラーを防ぐために、ケージアセンブリを正確に装着することがいかに重要であるかが明確になります。
接触形状が特性インピーダンス制御に及ぼす影響
目標とする100オームの差動インピーダンスを維持するには、信号経路全体にわたってクリーンで予測可能な形状が必要です。手作業によるはんだ付けでは、はんだの量が不均一になったり、濡れ性が不均一になったり、めっきされたスルーホール内部ではんだが不規則に上昇したりといった問題が発生します。
これらの不均一な物理的形状は、通常の静電容量とインダクタンスを乱し、明確なインピーダンスの変化を引き起こします。
- 過剰な静電容量:大きなはんだの塊は、目標インピーダンスをはるかに下回る局所的な静電容量の低下を引き起こします。
- 不均衡な電界:不規則なはんだの流れにより、差動対の周囲の誘電体境界が歪む。
- 安定した接触形状:柔軟な圧入ピンが穴の壁に均等に圧縮され、インピーダンスの公差を厳密に均一に保ちます。
圧入式のケージアセンブリは、はんだの不規則な溜まりを除去することで、均一な物理的接触形状を維持し、信号反射を引き起こす急激なインピーダンス低下を防ぎます。
25Gから112G PAM4におけるリターンロスとクロストークの軽減
ネットワーク速度が25G NRZから56G、112G PAM4へと向上するにつれて、ノイズマージンが小さくなり、チャネルは反射や周囲のノイズに対して非常に敏感になります。不均一なはんだ接合部は反射点として機能し、リターンロスを悪化させ、エネルギーを送信機に向かって跳ね返します。
はんだの広がりが予測不能な場合、隣接する差動ペア間の物理的なシールドが損なわれ、チャネルノイズが増加する。
- リターンロスの増加:不連続なはんだ境界が高周波エネルギーを駆動トランシーバーに反射する。
- クロストークの増加:はんだがこぼれるとグランドリターンパスが変化し、信号が隣接するレーンに漏れるようになる。
- グランドループの弱化:ピンの濡れ具合が不均一なため、高速信号線の周囲のグランドシールドが不十分になります。
圧入式のケージアセンブリを使用することで、ピンとグランド間の間隔が対称になり、高密度チャネルが十分に分離され、クロストークが最小限に抑えられます。
はんだ残留物および金属間化合物による挿入損失の劣化
はんだ付けは、信号損失を直接的に増加させる化学的および金属的副生成物を発生させます。はんだ付けの熱によって、銅の界面に脆い金属間化合物(IMC)が生成されますが、これは元の銅ピンよりもはるかに抵抗値が高いものです。
標準的なはんだ付け用フラックスも、コネクタのピン領域全体に化学的な残留物を残す。
- 誘電体汚染:基板表面に残留したフラックスが電気特性を変化させ、信号減衰を増加させる。
- 導体損失:脆い合金層は、高周波信号が導体表面を伝わる際に抵抗を増加させる。
- クリーンなインターフェース:はんだ付け不要の冷間圧着接続により、化学物質の残留物が一切発生せず、基板のラミネート材に損傷を与えることもありません。
はんだ付けによる熱を避けることで、ケージアセンブリの終端処理における導体損失を低く抑え、回路基板の基本材料を保護することができます。
アイダイアグラムの明瞭度とビット誤り率(BER)の検証
インピーダンスの低下、クロストーク、および付加損失の複合的な影響は、受信機のアイパターン測定結果に明確に現れます。PAM4は信号振幅を複数の小さなステップに分割するため、アイハイトは従来のNRZ信号よりもはるかに小さく、歪みが生じやすくなります。
ピン終端処理に物理的な不整合やジッターが生じると、信号アイが急速に閉じ、ビットエラー率が上昇する。
- アイの高さの低下:インピーダンスの低下により垂直方向のアイ開口部が圧迫され、受信機における重要な電圧マージンが減少する。
- ジッターの増加:ピン接合部の不均一性による位相差が水平方向のジッターを拡大させ、サンプリングウィンドウを狭めます。
- 高いビット誤り率:閉じたアイが誤り訂正チップに過負荷をかけ、パケットの損失やリンクトレーニングの失敗を引き起こします。
圧入式のケージアセンブリを取り付けることで、広いアイ開口部が維持され、最新のトランシーバーが高速コンプライアンステスト中に目標ビットエラー率を安定して達成することが保証されます。
📋 ケージアセンブリ設計におけるスタブ除去とバックドリル加工
インピーダンス制御を厳密に行い、基板応力を低減しても、垂直スルーホールの形状を軽視すると、チャネル性能が低下する可能性があります。厚みのある多層基板では、めっきされたスルーホールの未使用部分が、高周波信号を著しく歪ませる開放端の電気分岐として機能します。ピン実装とバックドリル加工の相互作用を評価することで、各ケージアセンブリに適した終端方法を選択することが、有害な寄生反射を排除するために不可欠である理由が明らかになります。
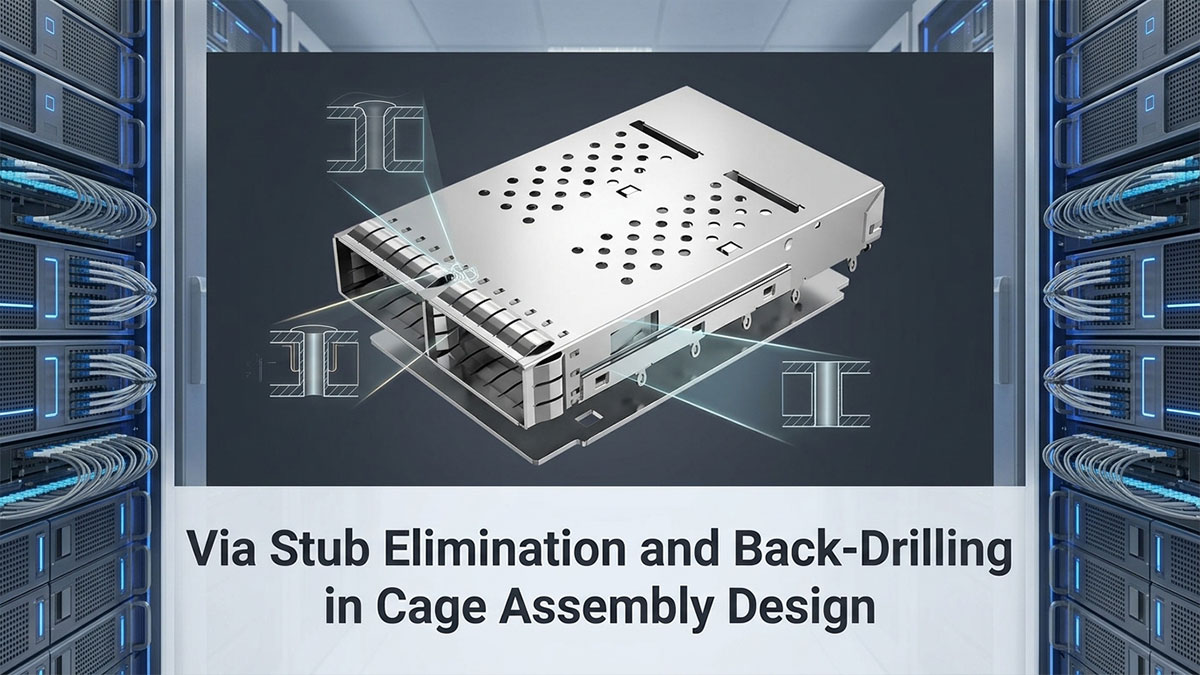
未使用のめっきスルーホールスタブの共振ペナルティ
高速信号が上層基板からケージアセンブリのピンへ移行する際、配線層の下に残った銅製のビアは電気的なビアスタブを形成します。この未使用のビアは、開放端の伝送線路のように振る舞い、エネルギーを逆位相でアクティブチャネルに反射します。その結果生じる定在波は、チャネルマージンを破壊し、予測不能なパケット損失を引き起こす深い減衰ノッチを作り出します。
信号速度が上昇するにつれて、ごくわずかなビアスタブでさえ、高周波伝送を阻害するのに十分な容量性負荷を発生させる。マルチギガビットリンクでは、こうした意図しない共振スタブを除去することは、ホストボード全体にクリーンな差動ペアを配線することと同様に重要である。
適合ピン圧入が精密なバックドリル加工を可能にする仕組み
圧入技術は、基板製造時の自動深さ制御バックドリル加工と本質的に互換性があります。PCBメーカーは、部品実装前に基板裏面の未使用の銅バレルをドリルで除去し、コンプライアントピンを保持するために必要な最小限の接触長だけを残すことができます。穴に充填材が残らないため、残りのスタブ長を0.2mm以下に抑えることができます。
プレスフィット式のケージアセンブリを基板に挿入すると、その柔軟なピンがアクティブな上部バレルにしっかりと収まり、その下の空洞を乱すことなく固定されます。このクリーンな機械的分離により、ハードウェア設計者はビアスタブを完全に排除しながら、優れた機械的保持力を維持できます。
はんだ付けされたケージにおけるスタブ除去を妨げるはんだ吸取不良
手はんだ付けまたはウェーブはんだ付けされた基板上でビアスタブを制御しようとすると、製造上の大きな障害が生じます。はんだは強い毛細管現象によって自然に上昇し、めっきされたスルーホールを満たし、本来空けておくべきだった空洞を完全に塞いでしまいます。溶融したはんだが未加工のバレルを流れ落ちたり、バックドリルされた穴に流れ込んだりすると、電気的なスタブが下層まで永久的に再構築されてしまいます。
はんだ付け後に穴を裏からドリルで開け直すことは、標準的なドリルビットが硬化したはんだやピンに当たってずれたり折れたりするため、事実上不可能です。その結果、はんだ付けされたケージアセンブリでは、ハードウェアエンジニアは制御不能なビアスタブを抱えることになり、ホストボード内部に信号反射が永久的に閉じ込められてしまいます。
28GHzおよび56GHzナイキスト周波数における1/4波長共鳴効果
56Gおよび112G PAM4インターフェースの伝送速度では、基本ナイキスト周波数は28GHzと56GHzに位置し、これらの周波数では物理的な波長が劇的に短くなります。わずか0.5mmのビアスタブでも、これらの周波数では1/4波長共振器となり、動作帯域全体で信号伝送が大幅に低下します。この深刻な共振ノッチにより信号振幅が完全に消失し、受信機のアイパターンが閉じてしまいます。
圧入式ケージアセンブリを採用することだけが、残留スタブを十分に短く保ち、1/4波長共振周波数を動作チャネルの安全な範囲外に押し出すための唯一確実な方法です。この高周波ノッチを排除することで、次世代ネットワークハードウェア全体で、スムーズな伝送帯域、低反射損失、そして信頼性の高いデータ伝送が保証されます。
📋 プレスフィットケージアセンブリ統合における弾性コンプライアントピンダイナミクス
圧入技術がスタブ共振をどのように克服するのかを理解するには、めっきスルーホール内部の機械的接続を詳しく調べる必要があります。熱や脆いはんだ接合に頼るのではなく、柔軟性のある圧入ピンは蓄積された弾性エネルギーを利用して、安定した低抵抗の電気経路を確立します。このバネ式インターフェースの物理的なメカニズムを検証することで、各ケージアセンブリが長年の連続使用においても基板レベルの構造的完全性とクリーンな高周波性能をどのように維持しているかが分かります。
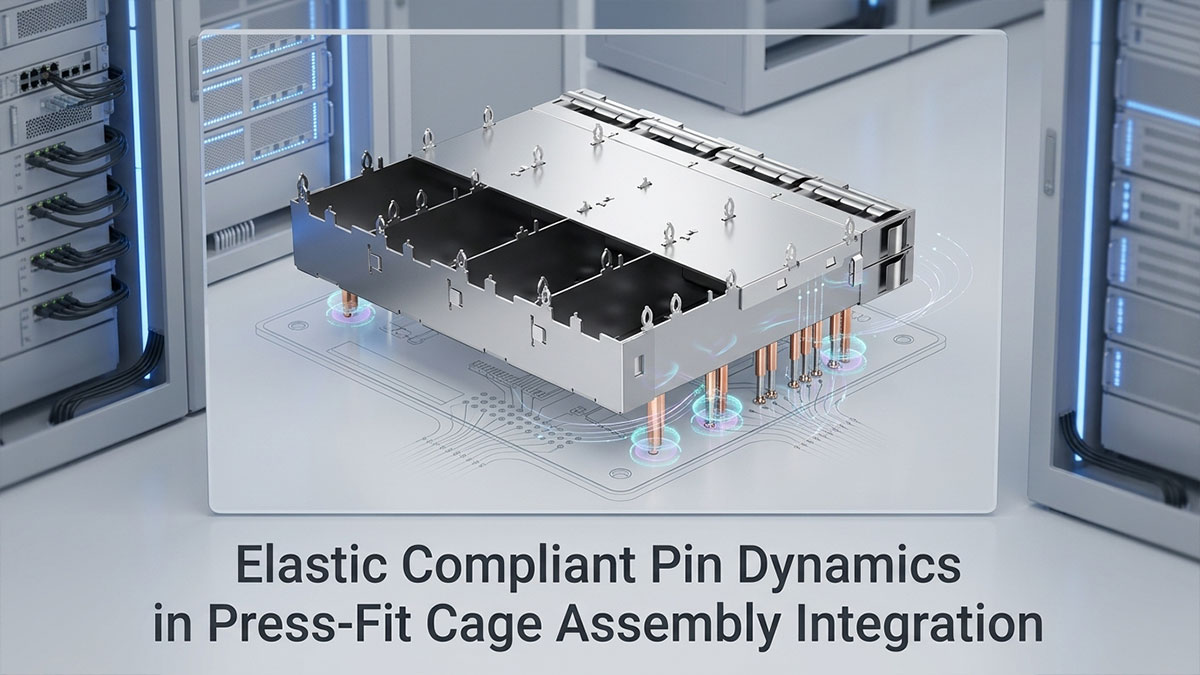
針穴型コンプライアントピンの機械的原理
「アイ・オブ・ザ・ニードル」(EON)ピンは、精密にプレス加工された中央の開口部と、その両側に配置された柔軟な外側スプリングビームが特徴です。ピンがわずかに小さいメッキされた貫通穴に挿入されると、これらの2本のビームが内側に圧縮され、垂直方向の挿入力が銅製の穴壁に対する連続的な外向きの半径方向の力に変換されます。
- 制御された弾性変形:湾曲したスプリングビームが挿入時の歪みの大部分を吸収し、内穴バレルへの鋭利な物理的削り込みを防ぎます。
- 連続ラジアルプリロード:蓄積されたバネ力により、周囲の動作温度によって基板が膨張・収縮しても、ピンはビア壁にしっかりと固定された状態を維持します。
- バランスの取れた外形形状:均一な外向きの圧力により、穴のバレルが楕円形になるのを防ぎ、差動ピンのペアがホストPCB上で対称的に整列されます。
剛性の高い圧入ではなく、予測可能なビームのたわみを利用することで、圧入式のケージアセンブリは、設置時の機械的な破損から繊細な内層の銅箔を保護します。
熱損傷のない気密性の高い冷間溶接接合面
柔軟なピンがメッキされた穴に挿入されると、高い接触圧力によってピンの外側のメッキがビアの錫または金層に直接押し込まれます。この局所的な強い圧力により、微細な表面の突起が塑性変形を起こし、室温で気密性の高いコールドウェルド界面が形成されます。
この物理的シールははんだ付けによる熱を一切必要とせずに形成されるため、コネクタピン領域全体にわたって構造的および電気的に大きな利点をもたらします。
| 物理的パラメータ | 圧入式気密シール | 従来のはんだ接合 |
| 酸化防止 | 腐食性の空気や湿気が接触境界に侵入するのを防ぎます | フラックス残渣と表面の空隙により腐食性の微細な通路が形成される。 |
| 接触抵抗 | 長期間の動作寿命にわたって超低抵抗値(ミリオーム未満)を維持します。 | 金属間化合物(IMC)の微細亀裂が拡大するにつれて、時間の経過とともに増加する。 |
| 熱ひずみ | 多層基板コアに熱膨張応力が一切かからない | 局所的な激しい熱衝撃は、内部樹脂プリプレグにブリスターを発生させる危険性がある。 |
この冷間塗布型バリアは、腐食性の工業用ガスをアクティブな信号経路から遮断し、ケージアセンブリが基板への熱損傷のリスクなしに、本来の電気伝導性を維持することを保証します。
プリント基板のスルーホールめっき(PTH)の許容誤差とめっき規則
内部銅層を保護しながら、確実な保持を実現するには、PCBの穴あけ寸法と表面めっき仕様を厳密に遵守する必要があります。完成した穴の寸法が推奨公差から外れると、接触力によってピンがしっかりと保持されなくなったり、貫通穴のバレルが永久的に破損したりする可能性があります。
適合性のあるピン統合のための製造ガイドラインは、厳格なドリル加工とメッキ管理に重点を置いています。
- 穴あけ加工後の公差:コネクタの設置面積全体にわたって、穴の直径は±0.05mm程度の厳密な公差を満たす必要があります。
- 銅バレル厚さ:貫通穴の壁の内側に電気めっきされた銅は、ピンの着座時にめっきが剥がれるのを防ぐため、平均で少なくとも25μm(1ミル)以上でなければなりません。
- 表面仕上げの選択:無電解錫めっき(ImSn)または無電解ニッケルめっき金めっき(ENIG)は、銅の損傷を防ぐ潤滑性のある平坦な接合面を提供します。
これらの精密なめっき規則に従うことで、ケージアセンブリ上のすべてのピンがスムーズに挿入され、周囲の誘電体層が平坦かつ損傷なく維持されることが保証されます。
熱サイクル下における長期的な衝撃および振動耐性
高密度データセンターの稼働環境では、ホストマザーボードはファンの継続的な振動と変動する温度サイクルにさらされます。手作業で半田付けされた接合部は、半田合金と基板積層材の熱膨張率の不一致により、繰り返される温度変化によって加工硬化を起こし、微細な亀裂が発生しやすくなります。
柔軟性のあるピンは、構造疲労を積極的に中和する小型の衝撃吸収材として機能します。
- 動的熱膨張補正:柔軟なスプリングビームが動的に屈曲し、コネクタハウジングとホストラミネート間の熱膨張差を吸収します。
- はんだ疲労耐性:脆い金属間化合物境界層が存在しないため、高周波ファンの乱流下でも接合部に疲労破壊が発生しない。
- 安定したモジュール保持力:高い残留保持力により、光モジュールの嵌合サイクルを繰り返してもコネクタが基板から外れるのを防ぎます。
この機械的な耐久性により、圧入式のケージアセンブリはしっかりと固定され、破損することなく、断続的なパケット損失を防ぎ、厳しい複数年にわたる展開期間にわたって物理チャネルのマージンを維持します。
📋 ケージ組立ポートの製造歩留まり、検査、および再加工
ピン機構の適合性により信頼性の高い動作性能が保証される一方で、実際の工場における経済性は、組み立ての一貫性と安全な基板再加工に大きく左右されます。選択された実装技術は、高密度スイッチマザーボードが最終的な工場テストに合格するか、製造中に高額な物理的損傷を受けるかを直接的に決定します。
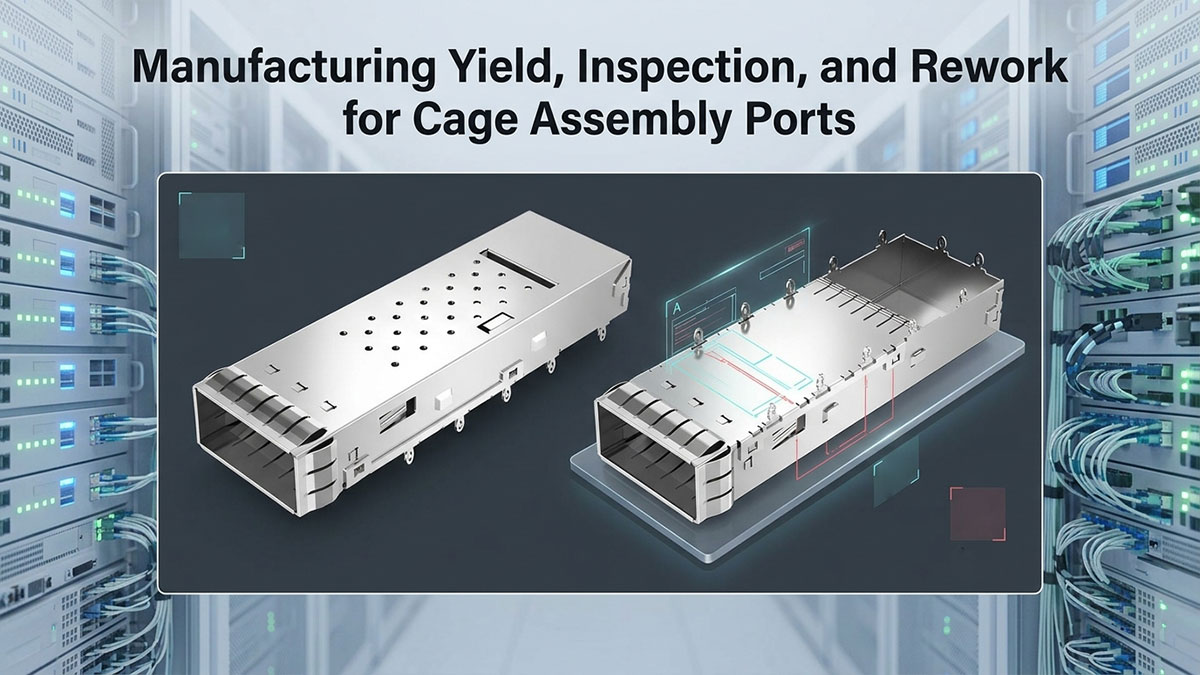
高密度はんだパッドにおけるコールドはんだ接合部と微小空隙
高密度なマルチポートはんだ付けコネクタは、巨大なヒートシンクとして機能し、はんだごての先端から急速に熱を奪います。この急速な放熱により、はんだの濡れが不十分になり、メッキされたスルーホールの奥深くに隠れたはんだ接合部や微細な空隙が生じることがよくあります。
金属製の筐体がピンフィールドの光学的な視界を完全に遮るため、標準的な目視検査や自動光学検査では接合部の品質を確認できません。これらの隠れた空隙は、電流経路を阻害し、断続的なインピーダンス不整合を引き起こすため、特定するには高額なX線検査が必要となります。
ツーリング、底部治具サポート、およびサーボプレス監視
圧入式ケージアセンブリを取り付けることで、組み立て作業は自動化された、再現性の高い機械加工プロセスになります。剛性の高い底部治具がピンフィールド直下の基板を支え、基板のたわみを防止し、貫通穴の位置を常に正確に合わせます。
自動サーボプレスは、プレス動作全体を通して挿入力と着座深さをリアルタイムで測定します。ピンの位置ずれや穴サイズの誤りによる異常な抵抗を機械が検知した場合、直ちに停止し、基板への隠れた応力を防ぎ、チャネル配線を維持します。
安全な現場抽出および複数サイクル再プレス手順
コネクタピンやポートハウジングは、テスト中やトランシーバーの取り付け中に物理的な損傷を受けることがあり、コネクタの交換が必要になる場合があります。専用の機械式抽出ツールは、圧入式のケージアセンブリを掴んでまっすぐ上に引き抜くことで、ホストボードに熱を加えることなくユニットを取り外すことができます。
柔軟性のあるピンは弾性的に曲がるため、メッキされたスルーホールバレルは取り外し後も滑らかで構造的に健全な状態を保ちます。技術者は交換用コネクタを同じ穴に2~3回まで押し込むことができ、基板の信頼性を損なうことなく、クリーンな信号伝送の完全性を完全に回復できます。
多層高密度基板における破壊的なはんだ除去のリスク
16層から28層もの厚い基板から、はんだ付けされたマルチポートコネクタを取り外すのは、危険度が高く、基板を損傷させてしまうことも多い作業です。技術者は、数十本のグランドピンに長時間にわたって強力な熱風を当て、はんだ接合部を同時に溶かさなければなりません。
長時間にわたる再加工時の熱は、表面パッドの剥離、内層銅のひび割れ、および深刻なPCBブリスター剥離を引き起こすことがよくあります。高密度ネットワーク機器では、損傷したコネクタのはんだ付け解除を試みると、ほぼ確実に近くの微細ピッチ部品が破壊され、マザーボード全体が使用不能になります。
📋 アプリケーション主導型選考ガイド LINK-PP ケージアセンブリ用ハードウェア
製造歩留まりと高周波性能のバランスを取ることで、ハードウェア設計者は最終的に実際の動作環境を評価することができます。圧入式と半田付け式のどちらの終端方式を選択するかは、特定のデータレート要件と物理的なシャーシの制約を適切なコネクタハードウェアに直接マッピングすることによって決定されます。
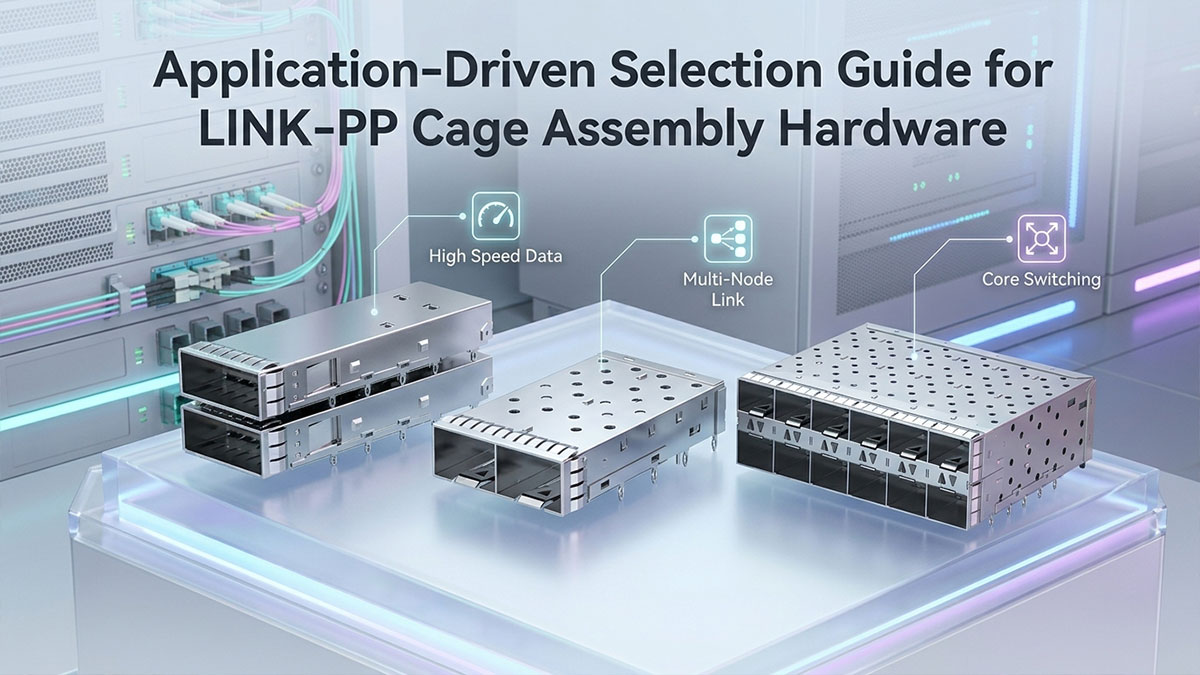
ハイパースケールクラウドスイッチと400G/800Gスパインリーフ構成
クラウド規模のデータセンターは、厚い多層バックプレーンを介してレーンあたり56Gまたは112GのPAM4シグナリングを実行する超高密度400Gおよび800Gスイッチに依存しています。これらの大規模なファブリックスイッチでは、高密度プレスフィットの展開が LINK-PP ケージアセンブリは、精密なバックドリル加工をサポートし、寄生ビアスタブを排除するために不可欠です。
はんだ付け不要のコンプライアントピン構造により、高価な24層マザーボードを製造中のZ軸方向の熱剥離による損傷から保護します。さらに、厳密に制御されたピン形状により、クリーンな100Ω差動インピーダンス曲線と開いたレシーバーアイパターンが維持され、高負荷のネットワーク環境下でも、トップオブラックプラットフォームが厳しいビット誤り率目標を達成することを保証します。
堅牢なエッジルーターと産業オートメーションシステム
産業用エッジスイッチは、重機の振動、激しい落下衝撃、広い動作温度範囲にさらされます。手はんだ付けまたはウェーブはんだ付けによるケージアセンブリは、低速(10G未満、例えば1G SFP/RJ45)、低層基板(通常8層未満)でのみ実用的です。このような基板では、大きなはんだフィレットによって十分な機械的せん断強度が得られ、熱膨張による応力も最小限に抑えられます。
産業用エッジルーティングが25Gまたは100Gアップリンクにまで拡張されると、ビアスタブの制御不能や高周波リターンロス障害のため、はんだ付け接合は完全に不適格となります。このような堅牢な高速アップリンクでは、ボードロック取り付けネジを内蔵した圧入式ケージアセンブリを採用するのが業界標準となっています。このハイブリッドアーキテクチャは、衝撃や振動に耐えるために必要な堅牢な物理的保持力を提供すると同時に、コンプライアントピンが高速信号経路をインピーダンス低下から保護します。
通信事業者向け5Gフロントホールおよび中央局向けオープンRANプラットフォーム
5G基地局、リモート無線ユニット(RRU)、およびオープンRANプラットフォームには、広い周囲温度変化下でも動作する信頼性の高い屋外光接続が必要です。屋外のポール設置型筐体は、急速な温度変化にさらされるため、コネクタピンとめっきスルーホール間の物理的な境界に負荷がかかります。
適合圧入方式を採用する LINK-PP ケージ構造により、長年の熱膨張・収縮でひび割れる脆いはんだ接合部が不要になります。弾性のある柔軟なピンによって形成される気密性の高い冷間溶接により、アクティブな信号経路が空気中の湿気や腐食性汚染物質から保護され、要求の厳しい通信環境においても、途切れることのないフロントホールCPRIおよびeCPRI通信リンクが確保されます。
📋 最終結論:ベストプラクティス LINK-PP 光学ケージアセンブリの終端
25Gから800Gまでの高速ハードウェアにおいて、圧入終端方式は、手はんだ付けに比べて基板へのストレスを大幅に低減し、優れた信号完全性を実現します。高い熱負荷を排除することで基板レベルの剥離を防ぎ、はんだ付け不要のコンプライアントピンにより、高精度なバックドリル加工が可能となり、高周波のスタブ共振を解消できます。高密度システムにおいては、コンプライアントマウント方式により、比類のない物理的信頼性と安定した100Ω伝送線路を実現します。
製造工程における信号の完全性を最大限に高め、基板の損傷を防ぐために、ハードウェアエンジニアは以下の重要な導入手順に従う必要があります。
- 厳格なPTH公差の適用:ガス漏れのないピンの着座を確保するため、めっきされた貫通穴のドリル径を±0.05mm以内に維持し、浸漬錫めっきまたはENIG仕上げを施します。
- 専用治具サポートを実装する:マルチポートケージは必ずフラットロックボトムアンビルとサーボ駆動プレスと組み合わせて使用し、挿入時の基板の局所的なたわみを防いでください。
- 未使用のビアスタブを分離する:圧入ピンプロファイルと自動バックドリル加工を組み合わせることで、56GHz PAM4ナイキスト帯域全体にわたる共振ノッチを排除します。
- 規定された抽出キットの使用:ポートの再加工時には、メーカー承認済みの垂直抽出ツールを使用して、内部の銅層を保護し、安全な複数回の再プレス加工を可能にする。
次世代データセンタースイッチ、5Gベースバンドプラットフォーム、または高速エッジハードウェアを設計していますか? LINK-PP オフィシャルストア クリーンな信号と容易なPCB実装を実現するように設計された、SFP、QSFP、およびOSFPケージアセンブリオプションの全ラインナップをご覧ください。