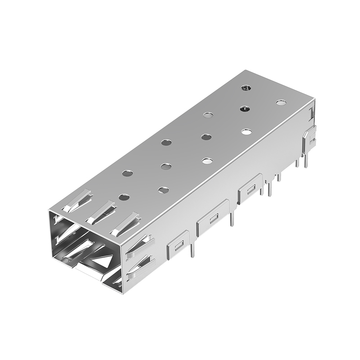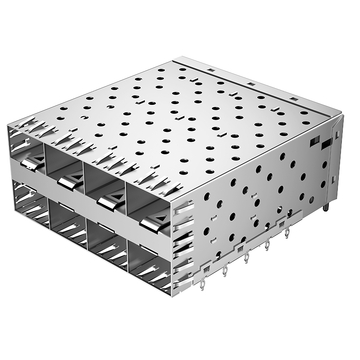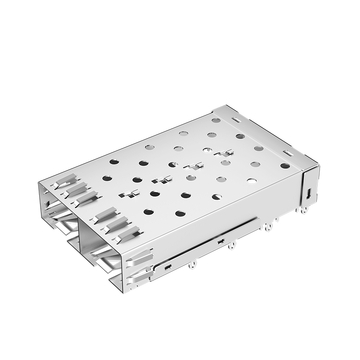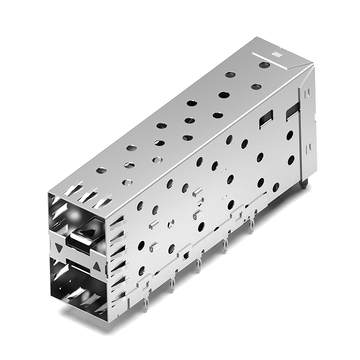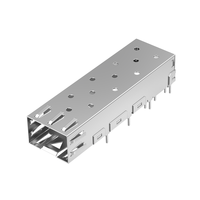




Vi è mai capitato di integrare un modulo SFP o moduli SFP+ ad alta velocità in un nuovo layout di scheda, di seguire scrupolosamente gli standard MSA e di riscontrare comunque problemi di assemblaggio o di integrità del segnale? Sebbene specifiche come SFF-8432 definiscano le dimensioni fisiche fondamentali e le regole di accoppiamento dei connettori, raramente tengono conto delle sollecitazioni pratiche a cui sono sottoposti i moderni hardware di rete. Quando i layout ad alta densità spingono al limite i componenti, affidarsi esclusivamente alla conformità MSA di base spesso non risolve le vulnerabilità hardware critiche.
Perché progetti apparentemente conformi continuano a soffrire di perdite EMI, surriscaldamento dei componenti o danni ai fori passanti del PCB durante la produzione? La risposta risiede nelle sottili tolleranze meccaniche che la documentazione standard lascia alla discrezione del produttore. Valutare fattori come la tenuta dei pin di montaggio, le forze di serraggio delle clip del dissipatore, la flessione della molla della ghiera e l'accumulo del passo delle porte sovrapposte fa la vera differenza tra un prototipo fallimentare e una produzione di successo.
🔷 Perché le specifiche MSA standard non sono adatte al design del tuo alloggiamento SFP/SFP+?
Gli accordi multi-sorgente (MSA) del settore definiscono l'ingombro meccanico di base necessario per garantire l'intercambiabilità fisica tra diversi fornitori di hardware. Tuttavia, la sola conformità agli standard non garantisce prestazioni affidabili in condizioni di funzionamento ad alta velocità e forti sollecitazioni fisiche. Un'integrazione efficace richiede che gli ingegneri hardware valutino parametri elettromeccanici critici che vanno ben oltre i limiti previsti dai disegni standard.
Ambito e limiti delle specifiche SFF-8432
La specifica SFF-8432 definisce principalmente le dimensioni esterne dell'involucro del modulo, il passo delle porte e la geometria di base del ritaglio della cornice del telaio. Queste definizioni garantiscono che qualsiasi modulo standard possa essere fisicamente accoppiato con un involucro SFP o SFP+ di un fornitore indipendente.
Tuttavia, lo standard lascia intenzionalmente alla discrezione del fornitore i dettagli critici per la produzione, come i profili dei perni a pressione, i design dell'interfaccia termica e l'elasticità delle molle di fissaggio. Ciò obbliga i progettisti di sistemi a convalidare autonomamente questi parametri durante la selezione dei componenti, anziché affidarsi esclusivamente alla conformità allo standard MSA.
Sollecitazioni meccaniche nel mondo reale rispetto alla conformità di base
La conformità allo standard MSA di base verifica l'accoppiamento statico, ma l'hardware di rete opera sotto stress meccanico dinamico durante tutto il suo ciclo di vita. Inserimenti ripetuti di ricetrasmettitori, dilatazione termica durante carichi di lavoro intensi e flessione strutturale dello chassis generano stress continuo sull'interfaccia del PCB.
Senza considerare la rigidità strutturale e il fissaggio dei pin, la continua sostituzione dei moduli può allentare le linguette di montaggio di un alloggiamento SFP/SFP+. Nel tempo, questa fatica meccanica degrada la continuità del percorso di massa e danneggia le delicate connessioni a livello di scheda.
Guasti comuni nell'assemblaggio di PCB, al di là delle dimensioni di base
I disegni meccanici standard raramente tengono conto delle strette tolleranze di fabbricazione richieste per i moderni circuiti stampati. Piccole discrepanze tra le dimensioni nominali dei pin e le placcature dei fori possono causare la rottura delle piste o la delaminazione degli anelli anulari durante l'inserimento a pressione.
Analogamente, i processi di saldatura a montaggio superficiale spesso soffrono di ponti di saldatura o di bagnatura incompleta se la complanarità dei pin della gabbia si discosta leggermente dal livello del circuito stampato. Affrontare tempestivamente queste sfumature dimensionali previene costosi scarti e basse rese produttive durante la produzione di grandi volumi.
Impatto dell'integrazione di chassis personalizzati sull'accumulo di tolleranze
L'installazione di un alloggiamento SFP o SFP+ in switch aziendali reali richiede un allineamento preciso con frontalini e pannelli personalizzati. Quando si accumulano le tolleranze di fabbricazione del telaio in lamiera, dei distanziatori della scheda madre e del corpo dell'alloggiamento, si verificano spesso interferenze fisiche.
Anche lievi errori di assemblaggio possono causare il blocco del meccanismo di aggancio del modulo, impedendo un corretto inserimento del ricetrasmettitore. Una corretta modellazione meccanica garantisce che la gabbia rimanga perfettamente centrata nell'apertura della ghiera in presenza di tutte le variazioni di produzione.
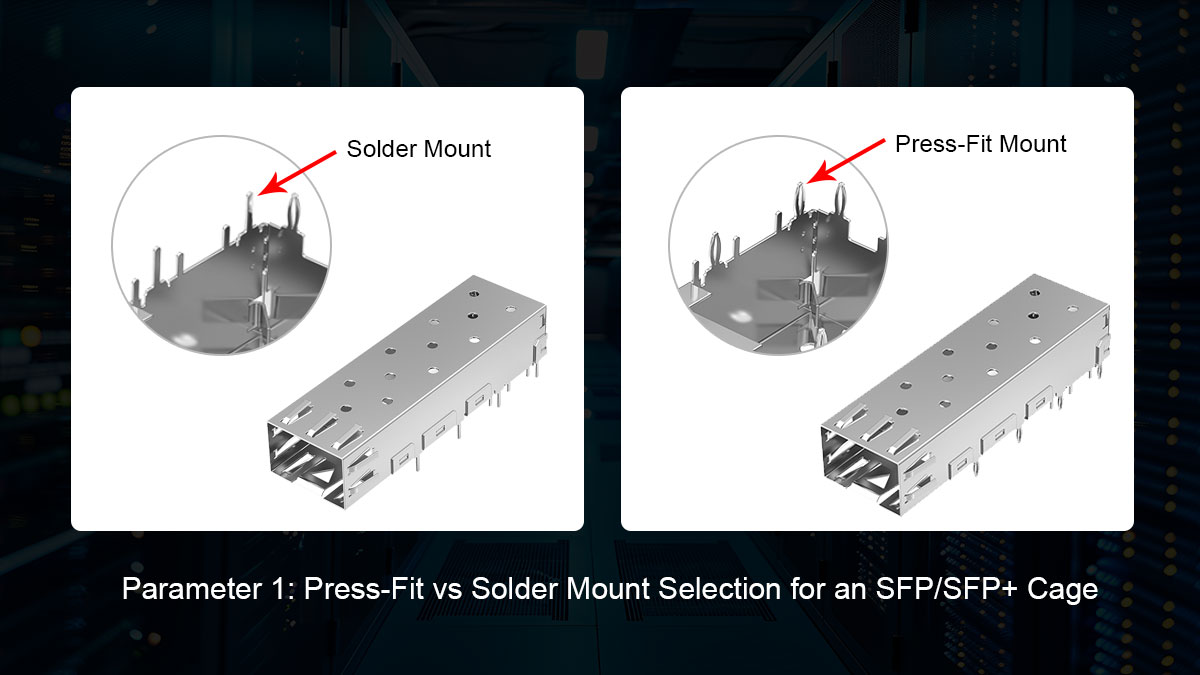
🔷 Parametro 1: Scelta tra montaggio a pressione e montaggio a saldare per un alloggiamento SFP/SFP+
Il fissaggio affidabile del gruppo di connessione al circuito stampato è fondamentale per evitare che le sollecitazioni meccaniche danneggino le delicate piste ad alta velocità. La scelta tra montaggio a pressione e montaggio a saldatura definisce le condizioni al contorno fisiche per la fabbricazione del circuito stampato, le apparecchiature di assemblaggio e l'affidabilità complessiva sul campo. La scelta di un metodo di terminazione errato può compromettere i percorsi dei segnali ad alta frequenza e causare un affaticamento strutturale precoce in seguito a cicli continui di inserimento del transceiver.
Perni ad ago a pressione vs. assemblaggio con perno a saldare
I connettori a pressione utilizzano perni flessibili a forma di "occhio di ago" che si deformano elasticamente quando vengono pressati nei fori metallizzati, creando una connessione meccanica ed elettrica a tenuta stagna senza esposizione termica. Al contrario, le configurazioni a saldare si basano sulla saldatura a onda o sui processi di rifusione a montaggio superficiale per fissare i perni rigidi ai pad del PCB, risultando adatte ad applicazioni meno impegnative.
Le differenze strutturali e di processo tra questi due stili di fissaggio evidenziano compromessi ingegneristici distinti:
| Parametro / Caratteristica | A pressione (perno conforme) | Montaggio a saldare (SMT / Foro passante) |
| Meccanismo di montaggio | Accoppiamento meccanico a interferenza tramite deformazione del perno | Saldatura metallurgica dei giunti |
| Esposizione termica | Nessuno (processo di assemblaggio a freddo) | Temperature elevate di rifusione o saldatura a onda |
| Ritenzione meccanica | Elevata resistenza alle sollecitazioni di inserimento ripetute | Minore resistenza allo stress di taglio prolungato |
| Impatto del layout del PCB | Richiede fori passanti con finitura in rame spesso | Richiede cuscinetti di superficie o fori passanti di passaggio |
| Dipendenza dagli strumenti | Fissaggi per sedili ad alta precisione con accoppiamento a pressione | Apparecchiature standard per stencil, forni a rifusione o a onda |
Forza di inserimento vs limiti di saldatura termica
Il fissaggio a pressione richiede una forza verso il basso rigorosamente calibrata per inserire completamente un alloggiamento SFP/SFP+ sulla scheda madre senza schiacciare la lamiera cava. Superare i valori di forza di inserimento raccomandati rischia di incurvare il PCB, danneggiare i piani di massa interni o deformare le guide interne del ricetrasmettitore.
Al contrario, le gabbie per montaggio a saldare evitano le forze di pressione meccaniche, ma espongono le aree circostanti del layout a temperature di rifusione elevate. I cicli termici ripetuti possono indurre una deformazione localizzata del substrato, con conseguenti circuiti aperti intermittenti o giunzioni di saldatura incrinate lungo le corsie di segnale differenziale ad alta velocità adiacenti.
Tolleranza dei fori del PCB rispetto ai requisiti di layout dei pad
Un controllo rigoroso del processo di fabbricazione è imprescindibile quando si realizzano layout ad alta densità per alloggiamenti SFP o alloggiamenti SFP+ multiporta. Poiché i pin a pressione si basano sull'espansione radiale contro le pareti del contenitore, mentre i pin saldati richiedono precise condizioni al contorno metallurgiche, ciascuna tecnologia impone regole di layout PCB distinte.
Un'attenta revisione dei seguenti requisiti di layout garantisce risultati di produzione impeccabili:
- Diametro del foro finito: i fori passanti finiti a pressione devono rientrare rigorosamente nelle tolleranze di +/-0.05 mm.
- Spessore della placcatura: Mantenere uno spessore di placcatura in rame del cilindro di almeno 25 µm per evitare la rottura della parete durante l'inserimento del perno.
- Integrità dell'anello anulare: garantire margini sufficienti dell'anello di rame per prevenire la rottura sotto sforzo meccanico.
- Riempimento dei fori Pin-in-Paste (PIP): Dimensionare con precisione i fori passanti per la saldatura in modo da ottenere un riempimento verticale della saldatura di almeno il 75% durante la rifusione.
- Apertura dello stencil e volume della pasta: ottimizza i rapporti di apertura dello stencil SMT per prevenire la formazione di ponti di saldatura, garantendo al contempo un'altezza di raccordo adeguata.
- Spaziatura della barriera di mascheratura per saldatura: prevedere adeguate barriere di mascheratura per saldatura attorno alle masse dense per eliminare l'intrappolamento del flussante e i cortocircuiti.
Facilità di riparazione e rilavorazione per entrambi i tipi di montaggio.
La funzionalità sul campo e i flussi di lavoro di rilavorazione in produzione variano significativamente tra queste due metodologie di montaggio. La dissaldatura di una gabbia multipin a foro passante richiede strumenti di dissaldatura ad aria calda specializzati e un'esposizione prolungata al calore, che spesso danneggia i circuiti integrati driver del transceiver adiacenti, particolarmente sensibili, o fonde i componenti in plastica della guida di luce.
Gli assemblaggi a pressione consentono un'estrazione meccanica pulita utilizzando appositi dispositivi di estrazione che applicano una pressione uniforme verso l'alto sulle linguette inferiori. Tuttavia, i singoli fori del PCB generalmente supportano solo due o tre cicli di sostituzione prima che l'usura della parete in rame riduca la forza di ritenzione al di sotto dei margini di sicurezza operativi.
🔷 Parametro 2: Profilo del dissipatore di calore e dinamica della clip termica su un alloggiamento SFP/SFP+
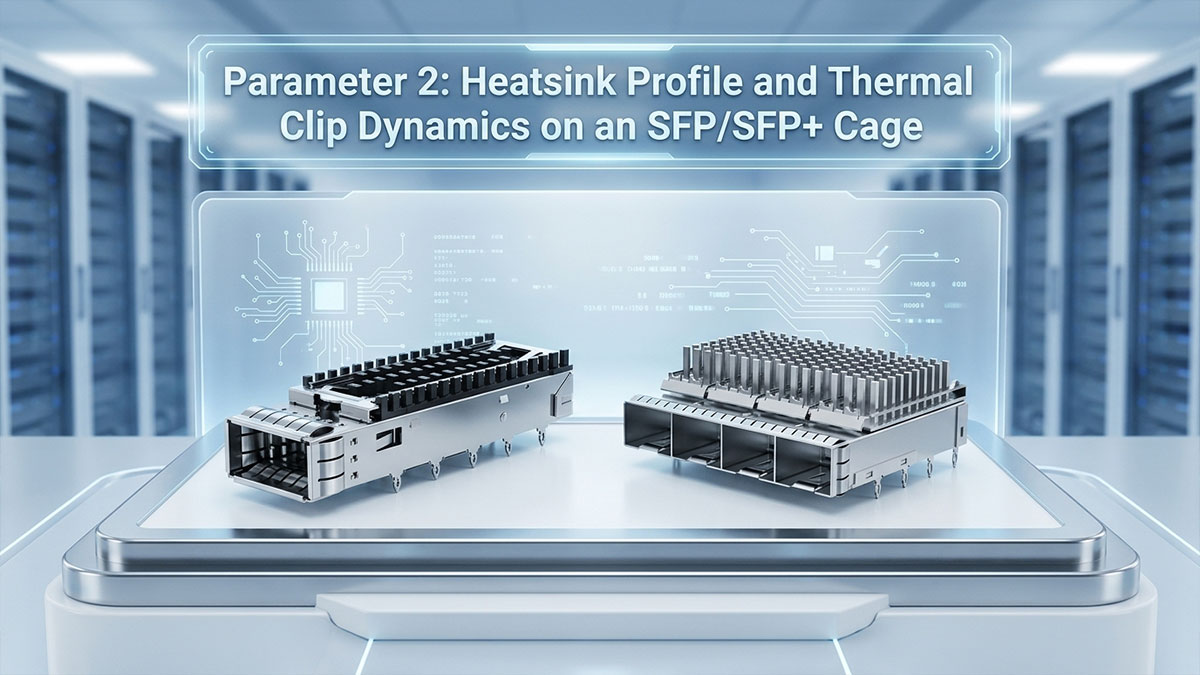
Una volta che la gabbia è ancorata meccanicamente alla scheda, la dissipazione del calore diventa il principale collo di bottiglia per l'affidabilità del sistema. I ricetrasmettitori SFP+ in genere dissipano una potenza maggiore rispetto ai moduli gigabit tradizionali, richiedendo meccanismi di trasferimento termico diretti posizionati sopra l'involucro metallico. Bilanciare la geometria del dissipatore di calore, la velocità del flusso d'aria e la pressione meccanica della clip è essenziale per mantenere le ottiche ad alta velocità entro le loro soglie di temperatura operativa.
Opzioni di altezza del dissipatore di calore e limiti di spazio libero nel telaio
L'altezza del dissipatore di calore influisce direttamente sulla superficie di dissipazione termica disponibile, ma rimane comunque limitata dall'altezza verticale dei rack 1U o multi-slot. Le altezze standard, generalmente 4.2 mm, 6.5 mm e 13.5 mm, si adattano a diverse esigenze di alimentazione e ambienti meccanici.
La matrice di selezione riportata di seguito illustra i limiti di profilo più comuni:
| Altezza del profilo | Applicazione tipica | Requisiti di spazio verticale | Vincolo primario del flusso d'aria |
| 4.2 mm (basso profilo) | Server blade 1U ad altissima densità e schede PCIe | Spazio in altezza ridotto (< 6 mm sopra la gabbia) | Richiede ventilatori ad alta pressione statica |
| 6.5mm (standard) | Switch aziendali General 1U | Spazio libero moderato sopra la gabbia (8-10 mm) | Impedenza del flusso d'aria bilanciata |
| 13.5 mm (Altezza/Estensione) | Telaio aperto 2U+ e ottiche ad alta potenza | Ampio spazio libero (> 15 mm sopra la gabbia) | Convezione naturale/forzata ad alta efficienza |
La scelta di un dissipatore di calore eccessivamente alto rischia di interferire direttamente con i coperchi superiori dello chassis o con le schede mezzanine adiacenti. Al contrario, un profilo sottodimensionato può causare una limitazione della potenza ottica durante la trasmissione continua a 10G.
Resistenza al flusso d'aria delle alette a spillo rispetto alle alette dritte
La geometria delle alette determina l'efficienza con cui la convezione forzata dissipa il calore da un contenitore SFP+. Le alette dritte convogliano l'aria parallelamente lungo la lunghezza del ricetrasmettitore, offrendo una bassa resistenza aerodinamica ma richiedendo un flusso d'aria strettamente unidirezionale. Le configurazioni a alette sottili creano una micro-turbolenza intenzionale, migliorando la cattura termica multidirezionale anche in presenza di condotti di ventilazione complessi.
La scelta tra le due opzioni richiede di confrontare la portata d'aria (CFM) della ventola del case con le curve di resistenza delle alette. Alette dritte non allineate possono impedire ai laser ottici interni di ricevere un raffreddamento sufficiente quando l'aria fuoriesce attraverso le aperture che rappresentano il percorso di minor resistenza.
Bilanciamento tra forza di ritenzione della clip e pressione di contatto
La clip termica fornisce la forza normale continua necessaria per tenere il dissipatore di calore contro il guscio superiore di un alloggiamento SFP/SFP+. Se la clip di fissaggio è troppo debole, si formano delle intercapedini d'aria e la resistenza termica aumenta bruscamente. Se la clip è troppo rigida, una pressione eccessiva verso il basso può deformare la copertura superiore in lamiera e schiacciare le guide interne del modulo.
Regola pratica fondamentale: progettare per una pressione di contatto costante da 10 a 15 psi (circa 70-100 kPa) sull'interfaccia del modulo. Per una superficie superiore standard del contenitore SFP (~15 mm x 10 mm), ciò si traduce in una forza normale totale di circa 10-15 N. Questo livello garantisce un contatto termico ottimale senza causare il bloccaggio del ricetrasmettitore o il blocco meccanico del fermo.
Nel corso della vita utile del sistema, è necessario tenere conto anche della fatica meccanica delle clip in acciaio armonico stampato. I cicli termici prolungati possono allentare la tensione delle clip, degradando gradualmente le prestazioni di trasferimento del calore nel corso degli anni di utilizzo sul campo.
Comportamento alla compressione del materiale di interfaccia termica (TIM)
Per ottenere un efficace trasferimento di calore è necessario riempire le microscopiche intercapedini d'aria tra la grezza gabbia metallica e la base del dissipatore. I materiali a cambiamento di fase e i cuscinetti isolanti sostituibili sono ampiamente utilizzati per ridurre la resistenza termica dell'interfaccia, ma le loro prestazioni dipendono fortemente dai tassi di compressione meccanica.
Le principali considerazioni meccaniche relative al TIM includono:
- Rapporto di compressione ottimale: comprimere i pad di intercapedine tra il 30% e il 50% dello spessore nominale per ridurre al minimo la resistenza di contatto senza sovraccaricare le piste del circuito stampato.
- Bagnabilità e scorrimento superficiale: assicurarsi che i materiali termici a cambiamento di fase rimangano confinati sotto carichi termici dinamici per impedire la migrazione del silicone nei fori ottici adiacenti.
- Tolleranza per la variazione di spessore: prevedere un margine per le deviazioni iniziali dello spessore del TIM (tipicamente ±10%) all'interno del ciclo di tolleranza complessivo della clip della gabbia per mantenere una forza di contatto costante.
🔷 Parametro 3: Tolleranze EMI delle dita a molla e delle guarnizioni in un contenitore SFP/SFP+
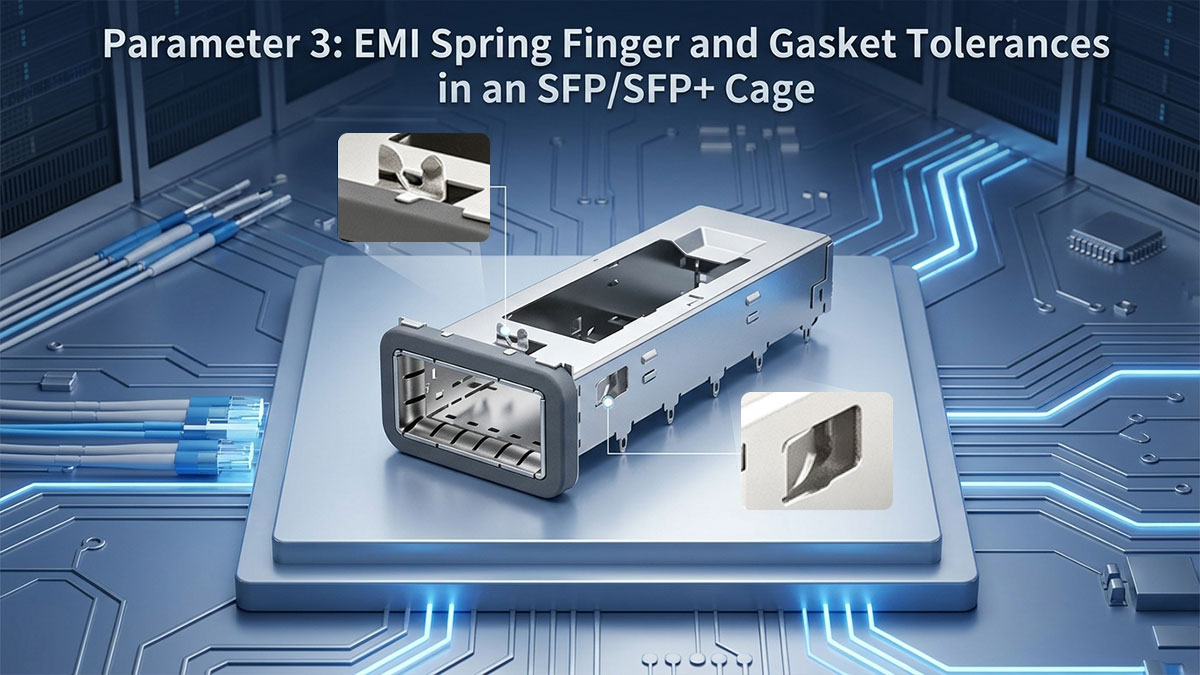
Sebbene percorsi termici efficienti gestiscano internamente le ottiche ad alta potenza, i segnali ad alta velocità 10G introducono inevitabilmente un aumento delle radiazioni di interferenza elettromagnetica (EMI) al confine dello chassis. L'interfaccia tra la parte anteriore della gabbia e la cornice del pannello frontale funge da principale difesa contro le perdite di radiofrequenza verso le apparecchiature vicine. La progettazione di alette elastiche resilienti o guarnizioni elastomeriche conduttive garantisce una messa a terra continua senza bloccare il modulo fisico durante le sostituzioni a caldo sul campo.
Materiali delle molle di contatto: rame al berillio vs acciaio inossidabile
La scelta del materiale delle dita a molla determina l'elasticità meccanica, i limiti di fatica e la conduttività elettrica a lungo termine di una gabbia SFP o di una gabbia SFP+. Il rame al berillio (CuBe) offre una conduttività e una resilienza superiori in condizioni di flessione dinamica, mentre l'acciaio inossidabile garantisce una maggiore resistenza allo snervamento meccanico a costi di produzione inferiori.
Una valutazione comparativa chiarisce i compromessi fisici tra queste comuni opzioni di leghe:
| Attributo del materiale | Rame al berillio (CuBe) | Acciaio inossidabile (SUS 301/304) |
| Conduttività elettrica | Elevato (dal 20% al 28% di IACS) | Basso (2% - 3% IACS) |
| Gamma elastica e rilassamento da stress | Ampia gamma elastica; rilassamento minimo nel tempo | Finestra elastica più ristretta; soggetta a rilassamento sotto deflessione prolungata |
| Adesione alla placcatura | Eccellente con finiture in stagno o nichel lucido | Richiede una passivazione/placcatura barriera specializzata |
| Resistenza alla Corrosione | Moderato (dipende fortemente dallo strato di placcatura) | Elevata resistenza intrinseca all'ossidazione |
| Costo | Costi più elevati delle materie prime e del trattamento termico | Scelta economica per chi ha un budget limitato |
Limiti della corsa di compressione e spazio libero del pannello della cornice
Mantenere un contatto uniforme lungo tutto il perimetro dell'apertura della ghiera richiede un controllo preciso della corsa di compressione delle linguette a molla. Se la deflessione di lavoro è troppo breve, le variazioni di fabbricazione della lamiera del telaio possono creare intercapedini d'aria intermittenti che consentono all'energia RF di irradiarsi. Al contrario, comprimere eccessivamente le linguette a molla oltre il loro limite elastico porta a deformazioni permanenti e alla rottura delle linguette di contatto.
I limiti meccanici per l'innesto standard della lunetta generalmente seguono queste regole dimensionali:
- Corsa di lavoro nominale: Obiettivo: intervallo di deflessione in compressione compreso tra 1.0 mm e 1.5 mm in condizioni di piastra frontale completamente inserita.
- Spazio libero perimetrale: mantenere uno spazio d'aria nominale da 0.3 mm a 0.5 mm tra la parete esterna della gabbia e il bordo grezzo del ritaglio della lunetta.
- Angolo di deflessione del precarico: specificare un angolo di ingresso del dito compreso tra 15° e 20° per garantire uno scorrimento fluido senza intoppi o flessioni.
- Margine di sicurezza elastico: assicurarsi che la geometria del dito resista ad almeno il 130% della corsa massima prevista senza superare il limite di snervamento del materiale.
Stabilità della resistenza al contatto nel corso dei cicli di accoppiamento
A seguito di ripetuti cicli di hot-swap, lo scorrimento meccanico ripetuto può raschiare via le placchette di contatto protettive e causare una rapida usura da sfregamento. Un'interfaccia ideale per alloggiamenti SFP/SFP+ mantiene una continuità elettrica stabile mantenendo la resistenza del contatto di massa al di sotto di 50 mΩ per l'intero ciclo di vita del sistema.
Fattori ambientali come l'umidità e i solfuri presenti nell'aria possono ossidare i metalli di base non placcati nei punti di contatto microscopici. L'utilizzo di una placcatura sacrificale in stagno brillante o di una placcatura selettiva in oro sulla corona di contatto previene la corrosione galvanica. Per le corone di contatto placcate in oro, specificare uno spessore minimo di 0.76 µm (30 µin) per resistere a oltre 250 cicli di accoppiamento senza esporre lo strato barriera di nichel sottostante. Ciò garantisce che i percorsi di massa rimangano conduttivi anche dopo centinaia di inserimenti del modulo.
Compromessi tra forza di inserzione ed efficacia di schermatura
Per garantire un'efficace schermatura contro le armoniche a 10 GHz, è necessaria un'elevata forza normale di contatto per eliminare le risonanze ad alta frequenza. Tuttavia, l'aumento della rigidità delle singole molle dei contatti moltiplica la forza di inserimento totale richiesta per alloggiare un contenitore SFP in uno chassis multiporta, rendendo difficoltosa la manutenzione senza attrezzi per gli utenti finali.
Gli ingegneri devono stabilire un intervallo operativo ottimale che soddisfi sia le normative che i requisiti ergonomici:
- Finestra EMI-Ergonomica: Obiettivo: forza normale da 0.3 N a 0.6 N per dito. Ciò garantisce un'attenuazione RF ad alta frequenza affidabile (> 40 dB a 10 GHz) limitando al contempo la forza di inserimento complessiva di una gabbia a porta singola a meno di 18 N (circa 4 lbf) per un collegamento a caldo del modulo senza sforzo.
Questo limite di forza di inserimento aggregata di 18 N tiene conto degli effetti combinati dell'attrito della molla EMI, della resistenza della guida interna della gabbia e del precarico del fermo del ricetrasmettitore. Per una tipica interfaccia a ghiera a 6 dita con un coefficiente di attrito di 0.4, il solo contributo della molla EMI è approssimativamente 6 × 0.45 N × 0.4 ≈ 1.1 N, lasciando il margine rimanente per la resistenza meccanica e l'innesto del fermo.
La mancata gestione di questo bilancio di forze provoca un attrito eccessivo che graffia le finiture estetiche del pannello frontale o impedisce il completo aggancio dei fermi dei moduli. La messa a punto precisa del passo e della geometria del profilo delle molle consente ai progettisti di bilanciare i requisiti di compatibilità elettromagnetica (EMI) con la funzionalità meccanica, un compromesso fondamentale nel processo di selezione.
🔷 Parametro 4: Struttura del condotto di luce e allineamento ottico per un alloggiamento SFP/SFP+
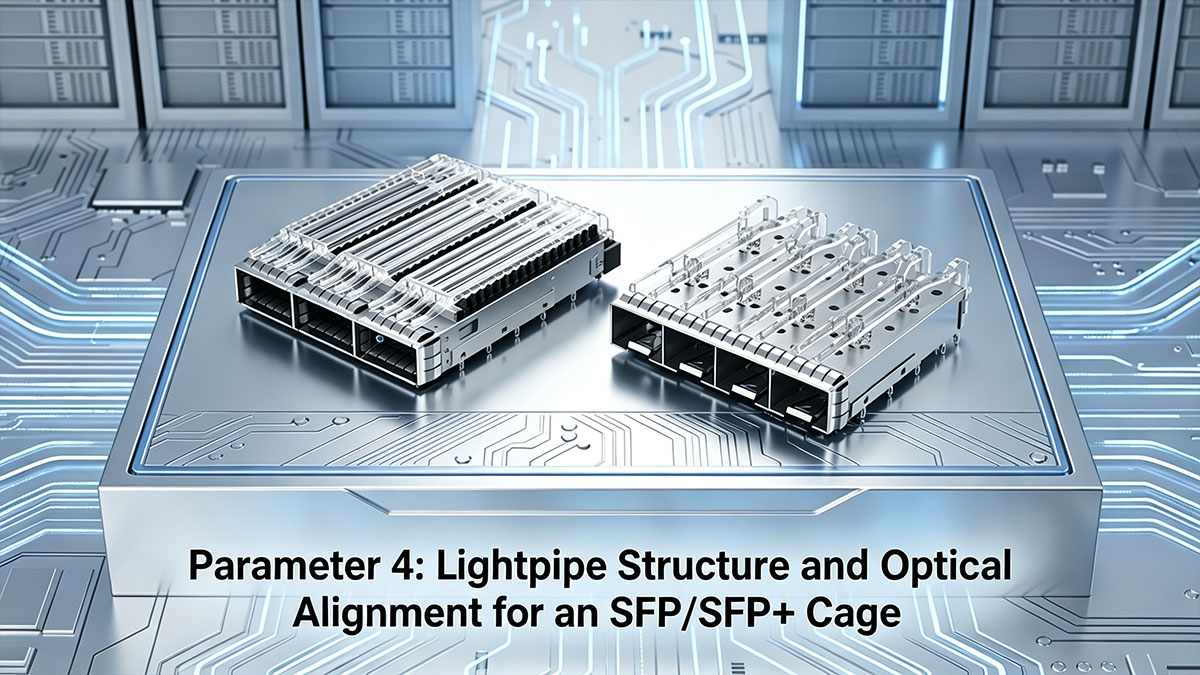
Oltre a garantire l'integrità meccanica della messa a terra e la stabilità termica, l'hardware di rete richiede una telemetria visiva chiara per lo stato delle porte e l'attività dei dati. L'integrazione di guide di luce in policarbonato trasparente direttamente nell'alloggiamento convoglia la luce dai LED montati sulla scheda al pannello frontale senza necessità di cablaggi secondari. Tuttavia, per ottenere un'emissione ottica nitida è necessario un allineamento fisico preciso tra la presa della guida di luce e il layout del PCB sottostante, poiché le tolleranze di allineamento meccanico determinano direttamente l'efficienza dell'accoppiamento ottico.
Configurazioni di condotti di luce a canale singolo vs a doppio canale
Le guide di luce a canale singolo supportano il rilevamento di base del collegamento, mentre le configurazioni a doppio canale forniscono indicatori separati per la velocità del collegamento e l'attività del traffico dati per ciascuna porta. I progetti a doppio canale richiedono pareti di barriera ottica interne o intercapedini d'aria fisiche dedicate per impedire la dispersione della luce tra i canali indicatori adiacenti.
La scelta tra le due opzioni determina la complessità fisica dell'alloggiamento superiore di un modulo SFP/SFP+. Le implementazioni multicanale devono trovare un equilibrio tra tolleranze di stampaggio della plastica più strette e una rigidità meccanica sufficiente a prevenire la deformazione durante l'inserimento del modulo.
Layout di uscita della cornice esterna, interna e superiore
Il punto di uscita spaziale del condotto di luce sul pannello frontale determina la leggibilità del pannello e gli spazi di instradamento interni. Le configurazioni con uscita laterale esterna instradano la luce lungo le pareti laterali esterne di un alloggiamento SFP/SFP+, rendendole visibili dai bordi del pannello. Le configurazioni con uscita laterale interna posizionano il condotto di luce tra porte adiacenti, preservando lo spazio della cornice per layout 1×N ad alta densità. Entrambe le geometrie con uscita laterale funzionano al meglio per layout a fila singola con passo orizzontale aperto.
Le configurazioni con uscita superiore instradano la luce direttamente sopra il coperchio superiore di un alloggiamento SFP+, preservando lo spazio orizzontale sulla scheda per un raggruppamento multiporta più compatto. Tuttavia, i percorsi superiori devono essere attentamente coordinati con le clip del dissipatore di calore per eliminare interferenze fisiche tra il condotto ottico e la soluzione termica.
Raggio di curvatura interno e perdita di trasmissione ottica
La trasmissione della luce attraverso la plastica trasparente di qualità ottica si basa interamente sulla riflessione interna totale (TIR) lungo le guide di luce curve. Se il raggio di curvatura interno è inferiore al doppio dello spessore del nucleo (R < 2D), la luce fuoriesce attraverso la curvatura del rivestimento esterno e riduce drasticamente la luminosità dell'indicatore sulla ghiera frontale.
Le perdite ottiche si accumulano rapidamente lungo i lunghi tratti di condotto negli assemblaggi a gabbia profonda. L'utilizzo di gradini ottici stampati o di specchi interni di deflessione a 45° lucidati riduce al minimo l'attenuazione, garantendo un'illuminazione uniforme del pannello frontale senza sovraccaricare i LED a livello di scheda.
Ingombro e puntamento ottico dei LED a montaggio superficiale
Il punto di ingresso della luce del condotto luminoso deve essere posizionato con precisione al centro dell'area di emissione del LED a montaggio superficiale sul PCB. Anche uno spostamento laterale di ±0.3 mm, ben entro le normali tolleranze di assemblaggio dei PCB, può ridurre l'efficienza di accoppiamento della luce fino al 40%, producendo letture del pannello deboli o irregolari.
Gli ingegneri devono inoltre mantenere uno spazio d'aria verticale compreso tra 0.2 mm e 0.4 mm tra la lente del LED e la superficie di ingresso del tubo di luce. Questo spazio consente la flessione del PCB durante l'installazione a pressione della gabbia e previene danni strutturali ai delicati componenti LED saldati.
🔷 Parametro 5: Tolleranze di densità impilate e raggruppate in un alloggiamento SFP/SFP+
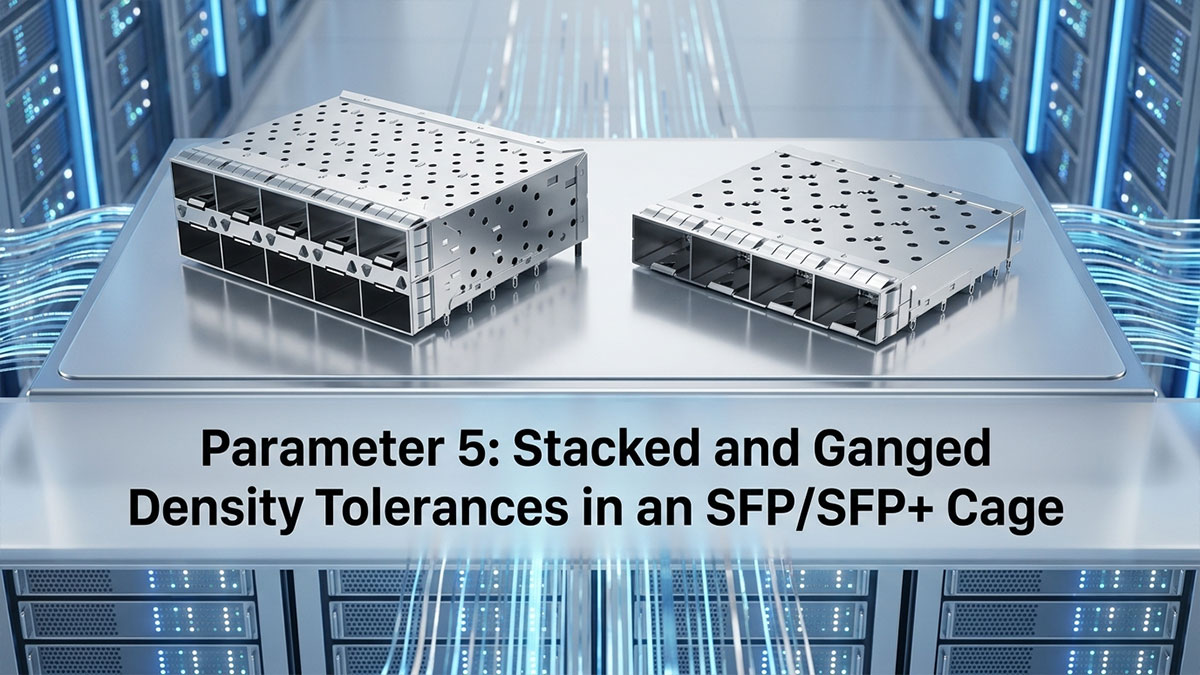
Il passaggio da architetture a porta singola a switch multiporta ad alta densità moltiplica i vincoli meccanici su tutta la scheda. Sebbene le configurazioni a più porte (1xN) e a più porte (2xN) aumentino drasticamente il numero di porte sul pannello frontale, concentrano le sollecitazioni di inserimento e la dissipazione termica in un'area ristretta. La gestione delle dimensioni interne delle pareti, dell'allineamento verticale e della coplanarità dei componenti negli assemblaggi multiporta è essenziale per mantenere l'integrità strutturale e prevenire la perdita di segnale.
Passo e spessore delle pareti della gabbia a fila singola
Nei rack multiporta accoppiati (come ad esempio nelle configurazioni 1x2, 1x4 o 1x6), il passo tra le porte determina sia la spaziatura orizzontale del pannello frontale sia lo spessore consentito delle pareti di isolamento interne. Lo standard industriale prevede in genere un passo di 14.25 mm centro-centro, lasciando pareti metalliche estremamente sottili a separare i moduli adiacenti.
| Parametro di progettazione | Dimensione standard | Impatto ingegneristico e rischio di tolleranza |
| Passo da porto a porto | 14.25 mm nominale | L'errore cumulativo di passo su una gabbia 1x6 può causare il bloccaggio della cornice del telaio. |
| Spessore della parete interna | 0.20mm a 0.25mm | Le pareti più sottili riducono la distanza tra le porte, ma aumentano il rischio di instabilità strutturale. |
Se le pareti divisorie interne sono stampate troppo sottili per risparmiare spazio, l'inserimento di un modulo SFP può causare la deformazione degli alloggiamenti adiacenti, interferendo con i ricetrasmettitori vicini. I progettisti devono bilanciare un'elevata densità di porte con una struttura di rinforzo sufficiente ad assorbire i carichi di inserimento laterali. Oltre all'integrità meccanica, le pareti divisorie sottili devono mantenere percorsi di ritorno di massa continui per ottenere un isolamento inter-porta superiore a 40 dB a 10 GHz, come richiesto per la conformità EMI dei sistemi multicanale.
Spazio verticale per gabbia impilata a doppia fila 2xN
Le architetture a strati (2x1, 2x4, 2x8) raddoppiano la densità delle porte posizionando le porte del transceiver superiore e inferiore all'interno di un unico alloggiamento. Poiché la porta superiore si trova fino a 25 mm sopra la superficie del PCB, le forze di inserimento generano una notevole leva meccanica e una coppia di rotazione sui pin di saldatura o a pressione sottostanti.
Per garantire un'interazione affidabile su entrambi i livelli, gli spazi meccanici verticali devono soddisfare rigorosi limiti strutturali:
- Spazio libero tra le due metà del modulo: mantenere uno spazio intermedio di lamiera di almeno 1.5 mm tra gli alloggiamenti superiore e inferiore del modulo per alloggiare le linguette di messa a terra e i condotti per le condutture di luce.
- Momento di inserimento verticale: assicurarsi che i perni di ancoraggio della base assorbano fino a 35 N di forza di rotazione verso il basso durante l'inserimento dei moduli nel livello superiore.
- Allineamento del ritaglio della cornice: limitare la deviazione dell'asse verticale della porta entro ±0.15 mm su tutte le porte per evitare che i fermi del ricetrasmettitore si impiglino nella piastra frontale.
Tolleranze di coplanarità dei connettori integrati
A differenza dei design a porta singola che utilizzano connettori discreti sul bordo della scheda, gli assemblaggi a gabbia SFP+ multiporta impilati incorporano connettori interni a due livelli integrati. Questi assemblaggi multipin presentano leadframe interni estesi che vanno dai contatti della porta superiore fino ai pad del PCB host.
- Limite critico di coplanarità: mantenere la coplanarità dei pin del leadframe entro una finestra rigorosa di 0.10 mm sull'intera matrice multiporta.
Deviazioni al di là di questa soglia causano il galleggiamento dei pin non complanari al di sopra dei depositi di pasta saldante durante la rifusione, creando circuiti aperti intermittenti sulle coppie differenziali ad alta velocità. Per le varianti a pressione, le altezze non uniformi dei pin causano un inserimento sfalsato, concentrando la forza meccanica su singoli pin e provocando la rottura dei fori passanti metallizzati del PCB.
Controllo dello stress termico e della deformazione dei PCB
Le dense matrici multiporta concentrano la dissipazione di calore proveniente da più ricetrasmettitori attivi in aree localizzate del circuito stampato, creando forti gradienti termici. Durante la saldatura a rifusione e le intense trasmissioni ad alta velocità, i coefficienti di dilatazione termica (CTE) non uniformi tra la gabbia metallica rigida e il laminato organico del PCB inducono una deformazione localizzata del circuito stampato.
Per ridurre al minimo la deformazione in grandi assemblaggi sovrapposti, sono necessarie un'attenta progettazione e misure di sicurezza in fase di produzione:
- Schema bilanciato dei perni di messa a terra: distribuire i perni di messa a terra a pressione in modo simmetrico lungo il perimetro della gabbia per prevenire trazioni meccaniche localizzate durante i cicli di dilatazione termica.
- Barre di rinforzo per PCB: integra staffe di rinforzo meccaniche o piastre di supporto su backplane che supportano array di gabbie SFP/SFP+ multiporta da 2x6 o più.
- Spaziatura per lo scarico termico: ottimizzare la geometria dello scarico termico in rame attorno ai pad dei pin ad alta densità per garantire una distribuzione uniforme del calore durante la rifusione dell'assemblaggio.
🔷 Come eseguire un'analisi di accumulo delle tolleranze meccaniche per un contenitore SFP/SFP+?
La valutazione dei singoli parametri in isolamento fornisce dati di base preziosi, ma l'affidabilità nel mondo reale dipende da come queste dimensioni interagiscono durante l'assemblaggio. Un'analisi completa dell'accumulo delle tolleranze aggrega le deviazioni di fabbricazione, assemblaggio e involucro in un unico modello meccanico predittivo. Eseguire questo calcolo in anticipo previene costose revisioni della lamiera del telaio e garantisce un accoppiamento coerente dei ricetrasmettitori in lotti di produzione ad alto volume.
Calcolo delle variazioni dimensionali cumulative nel caso peggiore
L'analisi delle tolleranze generalmente combina l'analisi del caso peggiore (WCA, Worst-Case Analysis) e la modellazione statistica della somma quadratica (RSS, Root Sum Squared). La WCA presuppone che tutte le dimensioni fisiche raggiungano simultaneamente i loro limiti fisici estremi, definendo l'intervallo del caso peggiore assoluto per evitare il bloccaggio. Al contrario, la modellazione RSS tratta le variazioni di produzione come distribuzioni statistiche standard, fornendo un equilibrio realistico ed economicamente vantaggioso tra resa di assemblaggio e tassi di scarto dei pezzi.
I principali fattori dimensionali che contribuiscono ai cicli di assemblaggio orizzontale e verticale includono:
| Variabile dimensionale nel ciclo | Dimensione nominale | Intervallo di tolleranza tipico | Modellazione dell'impatto |
| Larghezza del ritaglio della cornice del telaio | 14.80mm | ± 0.10mm | Influisce direttamente sui margini di compressione delle dita della molla laterale |
| Larghezza dell'involucro esterno della gabbia | 14.00mm | ± 0.08mm | Stabilisce la distanza nominale dall'aria alla cornice della lunetta. |
| Posizione del pin dal bordo alla gabbia del PCB | 0.00 mm (punto di riferimento) | ± 0.05mm | Introduce un'inclinazione laterale e sposta la gabbia rispetto all'apertura della lunetta. |
| Altezza distanziale della scheda madre | 6.00mm | ± 0.08mm | Sposta l'allineamento verticale della porta rispetto al pannello frontale |
Se, nelle condizioni peggiori, il gioco cumulativo si avvicina a zero, i moduli ottici si bloccheranno contro il bordo della cornice durante l'installazione. Utilizzando la modellazione RSS con distribuzioni di produzione di ±3σ, i team hardware dovrebbero puntare a un margine di gioco statistico nominale di almeno 0.25 mm per assorbire derive di fabbricazione impreviste.
Se il progetto prevede l'utilizzo di dissipatori di calore con profili alti (13.5 mm o superiori), i componenti verticali dello stackup, inclusi l'altezza dei distanziatori e la deformazione del PCB, devono essere analizzati congiuntamente per garantire uno spazio sufficiente per il coperchio. In questi casi si raccomanda un'analisi specifica del loop verticale.
Regole di spazio libero tra bordo scheda e pannello frontale
Il mantenimento di un posizionamento spaziale preciso tra il bordo della scheda frontale e il confine interno del pannello frontale determina il corretto aggancio dei fermi. Se un alloggiamento per SFP è posizionato troppo indietro rispetto al pannello frontale, i fermi di ritenzione del transceiver non possono inserirsi saldamente nelle finestre di ritaglio dell'alloggiamento. Se montato troppo in avanti, il naso dell'alloggiamento urta contro la superficie interna della lamiera, impedendo al PCB di aderire perfettamente ai distanziatori di montaggio del telaio.
I progettisti devono attenersi a regole precise sui confini per mantenere le distanze di sicurezza fisiche adeguate:
- Arretramento del bordo della scheda: mantenere uno spazio libero nominale di 1.25 mm ± 0.15 mm tra il bordo anteriore del PCB e la flangia interna del telaio.
- Penetrazione della finestra di aggancio: assicurarsi che le linguette di bloccaggio del modulo penetrino per almeno 0.8 mm attraverso l'apertura di aggancio della gabbia per evitare disconnessioni accidentali dovute alla tensione del cavo.
- Finestra di compressione della guarnizione della ghiera: verificare che il gioco assiale totale non comprima le molle EMI perimetrali oltre la loro soglia massima di snervamento elastico del 70%.
Margini di attrezzaggio e prelievo e posizionamento automatizzati
Le apparecchiature di assemblaggio ad alta velocità per componenti a montaggio superficiale richiedono aree di ingombro dedicate per manipolare e posizionare alloggiamenti multiporta pesanti. Gli ugelli di presa e le teste di fissaggio a pressione meccanica richiedono zone di esclusione ben definite, prive di condensatori, resistori e punti di test discreti.
Standard di esclusione degli utensili: imporre una distanza di sicurezza minima di 3.0 mm attorno all'intero perimetro dell'ingombro di una gabbia SFP+, estendendosi a 5.0 mm sulla matrice di pin posteriori per consentire il passaggio delle lame degli utensili di pressatura automatizzati. Per le varianti di gabbie a pressatura, il parallelismo del piano superiore del dispositivo di fissaggio, in genere specificato a ±0.05 mm, deve essere verificato rispetto al budget di tolleranza di coplanarità stabilito nel Parametro 5 per i leadframe dei connettori multiporta. Un'eccessiva inclinazione del piano può spostare il profilo dell'altezza dei pin della gabbia oltre il limite di 0.10 mm, anche quando tutte le tolleranze dei componenti sono soddisfatte individualmente.
Inoltre, le aree di aspirazione degli ugelli di prelievo e posizionamento dinamico devono essere allineate con il baricentro dell'alloggiamento della gabbia. Le clip asimmetriche del dissipatore di calore montate sulla parte superiore possono introdurre una deriva rotazionale durante il prelievo e il posizionamento, causando disallineamenti dei pin e terminali piegati durante l'assemblaggio automatizzato ad alta velocità delle schede.
🔷 Conclusione: Punti chiave per la scelta del giusto contenitore SFP/SFP+
Le specifiche MSA standard forniscono un involucro dimensionale di base, ma l'affidabilità fisica dipende dalla gestione delle tolleranze meccaniche al di là dei disegni di confine standard. Garantire prestazioni sul campo impeccabili richiede che i metodi di terminazione, i percorsi di dissipazione termica e la resistenza della schermatura siano adattati all'ambiente operativo reale dell'hardware. Affrontando i parametri meccanici nelle prime fasi della progettazione del PCB, i team di ingegneri possono eliminare i difetti di assemblaggio, ridurre le interferenze di segnale e prevenire guasti di aggancio sul campo.
Strategia pratica di selezione per l'ingegneria
Nella valutazione dei candidati per un alloggiamento SFP a porta singola o per alloggiamenti SFP+ multiporta ad alta densità, è necessario dare priorità alla resistenza strutturale e alle esigenze termiche rispetto al semplice costo unitario. La validazione sistematica deve bilanciare le capacità produttive con le continue sollecitazioni operative all'interno dello chassis.
Segui questa lista di controllo specifica per convalidare il tuo progetto rispetto ai cinque parametri meccanici discussi in precedenza:
Metodo di montaggio: per sistemi con forti vibrazioni e ambienti con inserimenti frequenti, scegliere pin a pressione conformi; per progetti con cicli di inserimento più brevi e a basso costo, optare per la saldatura SMT o PIP.
- Abbinamento termico: abbinare la dissipazione di potenza del ricetrasmettitore con altezze del dissipatore di calore appropriate (4.2 mm/6.5 mm/13.5 mm), adattare la geometria delle alette al flusso d'aria del telaio e puntare a una forza di aggancio di 10-15 psi (10-15 N) con una compressione del TIM del 30-50%.
- Guarnizioni EMI: per applicazioni ad alto numero di cicli, selezionare molle in rame al berillio con placcatura in oro ≥0.76 µm; per progetti sensibili al costo, l'acciaio inossidabile con passivazione può essere sufficiente. Applicare una forza normale di 0.3-0.6 N per dito e verificare che la corsa di compressione di 1.0-1.5 mm rimanga entro il margine di sicurezza elastico del 130%.
- Allineamento ottico: centrare la presa della guida di luce sull'area di emissione del LED (soglia di perdita di accoppiamento di ±0.3 mm) e mantenere uno spazio verticale di 0.2-0.4 mm per evitare danni al package del LED.
- Tolleranze di impilamento: imporre un limite di coplanarità del leadframe di 0.10 mm e mantenere una distanza minima tra le superfici di 1.5 mm su 2×N alloggiamenti impilati.
- Margini di lavorazione: mantenere una zona di esclusione perimetrale di 3.0 mm attorno all'impronta di ciascuna gabbia SFP/SFP+ (5.0 mm sulla matrice di pin posteriori) per consentire il corretto posizionamento e l'inserimento a pressione degli utensili automatizzati.
Eseguire un'analisi statistica completa delle tolleranze, utilizzando sia il metodo WCA che il metodo RSS, prima di finalizzare il progetto della scheda, garantisce rese di produzione elevate e un accoppiamento affidabile dei moduli.
Una volta completata l'analisi delle tolleranze e definiti i requisiti meccanici, il passo successivo consiste nell'individuare un fornitore in grado di fornire gabbie che soddisfino tali specifiche. Collaborare con un fornitore che offra soluzioni di interconnessione sia conformi allo standard MSA che con tolleranze personalizzate semplifica il passaggio dalla validazione del progetto alla produzione.
Esplora l'ampio portfolio di cage SFP/SFP+ e interconnessioni di rete presso LINK-PP Negozio ufficiale per trovare la soluzione ideale per il tuo prossimo progetto ad alta velocità.