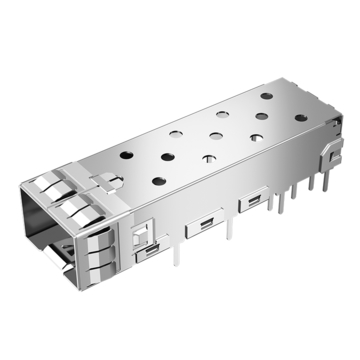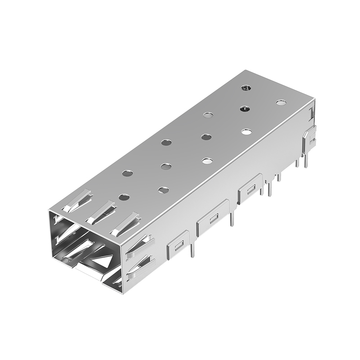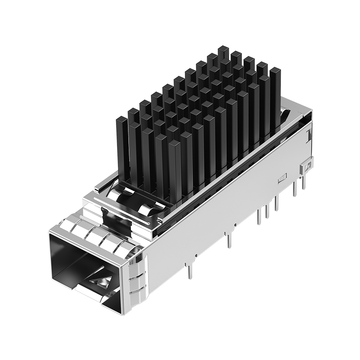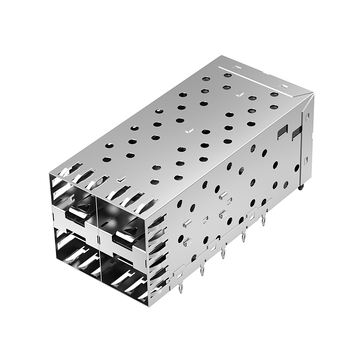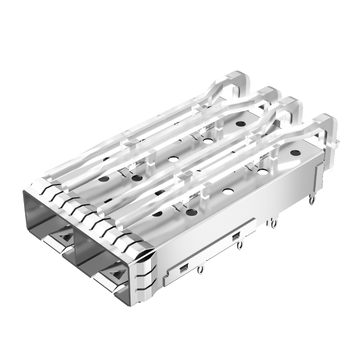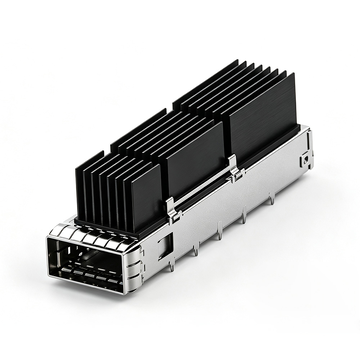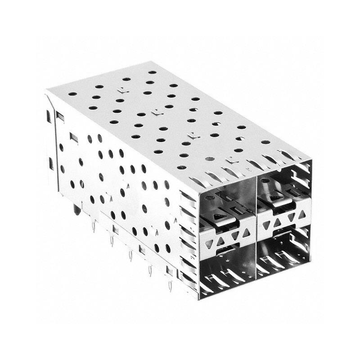




Con la transizione delle reti ad alta velocità da 25G NRZ a 112G PAM4 e oltre, come possono gli ingegneri hardware montare un assemblaggio di gabbie multiporta su PCB multistrato ad alta densità senza compromettere l'affidabilità fisica della scheda? Le configurazioni SFP, QSFP e OSFP ad alta densità impongono enormi sollecitazioni termiche e meccaniche alla scheda host durante la produzione. Di conseguenza, la scelta del metodo di terminazione corretto a livello fisico è diventata una decisione ingegneristica critica, piuttosto che una semplice preferenza di assemblaggio.
La saldatura manuale tradizionale è in grado di resistere agli standard moderni ad alta frequenza, oppure la tecnologia a press-fit è la soluzione migliore per preservare l'impedenza delle tracce e ridurre le sollecitazioni sul PCB? Temperature di saldatura eccessive rischiano la delaminazione sull'asse Z e la formazione di stub di via incontrollabili, mentre i pin a press-fit offrono stabilità meccanica senza saldatura e supportano la foratura di precisione. Comprendere come queste due tecniche di montaggio influenzino le sollecitazioni a livello di scheda e l'integrità del segnale è fondamentale per ottenere tassi di errore di bit ottimali e massimizzare la resa produttiva su piattaforme hardware ad alta velocità.
📋 Introduzione al montaggio di gabbie ottiche ad alta velocità
L'implementazione di interconnessioni ottiche nelle moderne apparecchiature di comunicazione richiede un preciso equilibrio tra ancoraggio meccanico rigido e fedeltà elettrica a livello micro. Con l'aumento della larghezza di banda del sistema, l'assemblaggio della gabbia ottica si è evoluto da un semplice alloggiamento in lamiera a un elemento attivo nelle dinamiche del canale a livello fisico. Il montaggio di questi componenti su schede host affollate senza indurre microfratture o discontinuità di canale è quindi diventato un passaggio cruciale nella progettazione a livello di scheda.
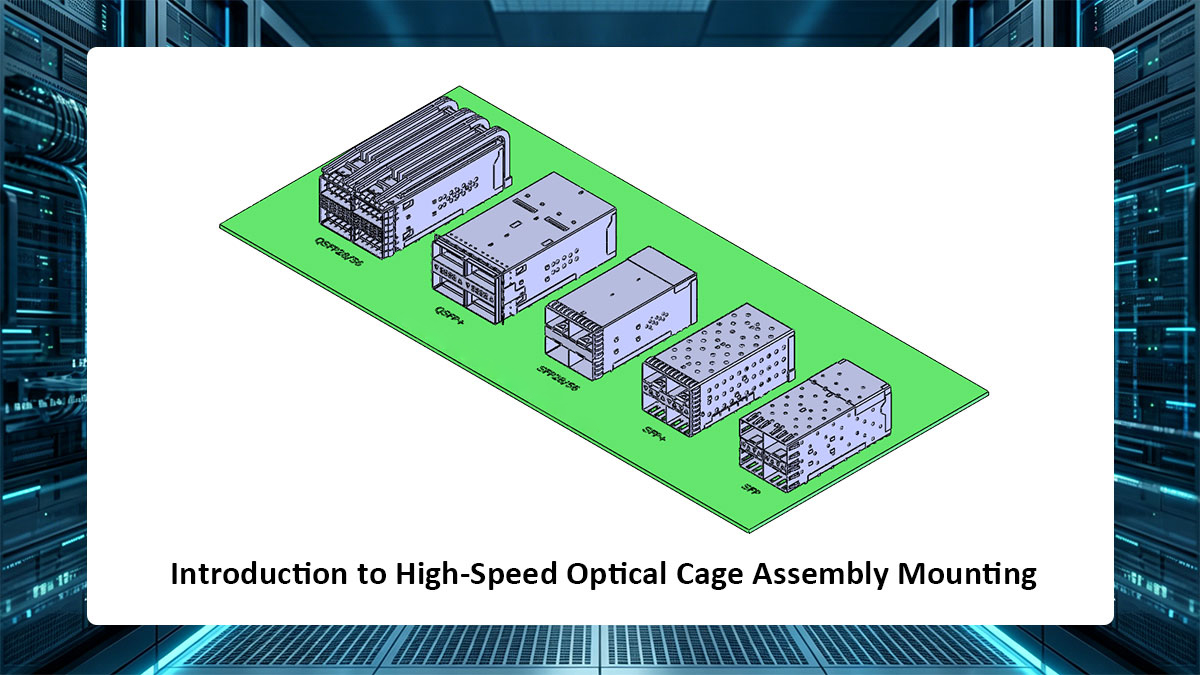
Comprensione delle dimensioni degli alloggiamenti di assemblaggio SFP, QSFP e OSFP
I fattori di forma ottici variano drasticamente sia in termini di densità che di requisiti di dissipazione termica nei diversi livelli di rete multigigabit:
- SFP/SFP+ (da 10G a 28G): si basa sulla segnalazione a corsia singola, dove i layout dei componenti presentano generalmente configurazioni a fila singola o 1x2 con un numero complessivo di pin inferiore e un ingombro ridotto sulla scheda.
- QSFP28/QSFP-DD (da 100G a 400G): le interfacce a quattro canali, in particolare le configurazioni "belly-to-belly" o impilate 2x1 e 2x4, aumentano significativamente la densità dei pin, richiedendo un rigoroso allineamento multipin su complesse matrici di fori metallizzati (PTH).
- OSFP (da 400G a 800G): Progettati per la massima efficienza termica e per elevati limiti di potenza, i footprint OSFP combinano enormi masse di dissipatori di calore integrati con gruppi di pin multistrato estremamente compatti che amplificano il carico meccanico sulla scheda host sottostante.
Poiché ogni generazione successiva integra contatti con passo sempre più stretto nel PCB ospite, qualsiasi disallineamento di montaggio o incoerenza fisica degrada direttamente l'impedenza del canale.
Principali compromessi nel montaggio dei PCB e nella progettazione degli strati fisici
Il fissaggio di un assemblaggio di gabbie multiporta implica la gestione di severi compromessi fisici e termici. I circuiti stampati spessi da 16 a 28 strati agiscono come enormi dissipatori di calore, richiedendo un notevole apporto di calore durante la saldatura manuale o a onda per bagnare adeguatamente i pin di massa. Tuttavia, questo riscaldamento localizzato porta spesso a crepe nel cilindro, sollevamento dei pad e degrado della resina del substrato.
Le alternative di montaggio meccanico devono ovviare a questi gravi problemi termici senza introdurre forze di compressione verticale catastrofiche. I progettisti hardware devono costantemente bilanciare la resistenza strutturale, la resistenza alle vibrazioni a lungo termine e la pulizia del circuito stampato con l'enorme sollecitazione fisica esercitata sulle delicate tracce di rame degli strati interni.
In che modo gli stili di terminazione influenzano l'integrità e l'affidabilità del segnale
Il confine elettrico nel punto in cui un perno dell'assemblaggio della gabbia entra in un foro passante placcato determina direttamente la linea di base di riflessione iniziale del canale:
| Fattore di terminazione | Interfaccia saldata a mano | Interfaccia compatibile con sistema a pressione |
| Legame fisico | Ponte di saldatura metallurgico soggetto a vuoti e raccordi di bagnatura variabili | Saldatura a freddo elastica e a tenuta di gas tramite forza radiale meccanica |
| Continuità dell'impedenza | Cali di capacità casuali causati da un accumulo e una diffusione non uniformi della saldatura. | Profilo differenziale stabile a 100Ω determinato da una geometria uniforme dei pin. |
| Rischio SI a lungo termine | Fragilità elevata dei composti intermetallici (IMC) e dielettrici indotti dal flusso | Elevata stabilità ai micromovimenti con zero degrado termico del cilindro PTH |
Quando i metodi di terminazione non riescono a produrre un'interfaccia pulita e uniforme, i segnali ad alta frequenza subiscono gravi cali di perdita di ritorno e jitter di fase. La scelta del giusto stile di terminazione garantisce che l'interfaccia fisica protegga il margine di canale in presenza di carichi di lavoro multi-gigabit impegnativi.
📋 Sollecitazioni termiche e meccaniche del PCB durante l'installazione dell'assemblaggio della gabbia
Il passaggio dalla progettazione del layout all'assemblaggio fisico rivela notevoli differenze nelle sollecitazioni interne imposte alla scheda madre. Le spesse schede madri di livello enterprise agiscono come enormi dissipatori di calore, rendendo le operazioni di saldatura ad alta temperatura una seria minaccia per l'integrità del laminato. Sostituendo i cicli termici estremi con un inserimento meccanico controllato, i moderni metodi di montaggio consentono agli ingegneri di ancorare ciascun gruppo di componenti salvaguardando al contempo le strutture multistrato della scheda.
Disallineamento del coefficiente di dilatazione termica (CTE) sull'asse Z e rischi di delaminazione del PCB
Le schede di rete ad alta velocità si basano su laminati densi e multistrato con 16-28 strati che si comportano in modo imprevedibile sotto carichi termici intensi. Durante la saldatura di un assemblaggio di connettori a gabbia multipin, il coefficiente di dilatazione termica (CTE) del substrato lungo l'asse verticale Z si espande molto più rapidamente rispetto ai cilindri di rame all'interno dei fori metallizzati (PTH).
Questa grave discrepanza di espansione induce un'intensa sollecitazione meccanica lungo le pareti verticali del foro, dando luogo a diverse modalità di rottura critiche:
- Crepe nel cilindro: l'espansione lungo l'asse Z lacera la placcatura in rame, interrompendo la continuità elettrica.
- Delaminazione della resina: il calore estremo separa gli strati interni di preimpregnato, provocando la formazione di bolle nel nucleo del circuito stampato.
- Sollevamento del cuscinetto: la dilatazione termica non uniforme strappa gli anelli anulari superficiali dal laminato.
Questi difetti strutturali interrompono i percorsi di instradamento del canale ad alta velocità e innescano guasti irreversibili sul campo a livello della scheda.
Rischi di shock termico derivanti dalla saldatura a onda e manuale
Il fissaggio di grandi schermi in lamiera e terminali di massa interni richiede un'esposizione prolungata ad alte temperature per contrastare la rapida dissipazione del calore nei piani di rame interni. La saldatura manuale obbliga i tecnici ad applicare le punte del saldatore incandescente direttamente sui pin per periodi prolungati, mentre la saldatura a onda immerge l'intero lato inferiore nella lega saldante fusa.
Cicli termici così aggressivi sottopongono i materiali dielettrici circostanti a uno shock termico immediato, con conseguente grave degrado fisico:
- Fragilità della resina: tempi di permanenza prolungati degradano le strutture di transizione vetrosa attorno ai via ad alta velocità.
- Microfessure: i forti gradienti termici provocano la rottura della resina dielettrica tra le sottili linee di traccia.
- Variazioni dielettriche: i nuclei del substrato danneggiati dal calore alterano la permittività locale, modificando l'impedenza della traccia.
L'eliminazione della saldatura ad alta temperatura previene queste microfratture localizzate, preservando prestazioni dielettriche costanti su coppie differenziali ad alta frequenza.
Forze di inserimento meccaniche in gabbie multiporta collegate
Il passaggio dall'assemblaggio termico a quello tradizionale sposta l'attenzione ingegneristica sulla gestione della forza meccanica verticale durante l'inserimento a pressione. Le architetture ad alta densità e multiporta, come le configurazioni impilate 2x4 QSFP28 o 2x6 OSFP Cage, integrano centinaia di pin flessibili che devono entrare simultaneamente nei rispettivi fori.
Poiché ogni singolo perno richiede una forza di serraggio compresa tra 20 N e 40 N, il montaggio di un gruppo completo di gabbie concentra enormi carichi meccanici su una superficie ristretta del circuito stampato:
- Concentrazione del carico: le impronte di più perni generano migliaia di Newton di forza cumulativa verso il basso.
- Deformazione interna delle tracce: una pressione non uniforme rischia di schiacciare le tracce di rame dello strato interno che passano sotto il connettore.
- Compressione dielettrica: una forza verticale incontrollata distorce gli strati del nucleo locale e altera la simmetria via.
La gestione di questi intensi carichi di inserimento richiede un controllo meccanico preciso per proteggere i vulnerabili strati interni di rame da danni fisici.
Prevenire la deformazione della scheda durante la pressatura per l'assemblaggio di gabbie pesanti
L'applicazione di una forza di inserimento considerevole su un circuito stampato non supportato provoca una flessione localizzata grave e una deformazione permanente del pannello. Quando una scheda madre si incurva sotto il carico di una pressa, i fori metallizzati si deformano assumendo una forma ovale, compromettendo la forza di ritenzione dei pin e fratturando le saldature a montaggio superficiale adiacenti.
Mantenere la planarità assoluta delle tavole durante la pressatura per l'assemblaggio di gabbie pesanti richiede specifiche misure di sicurezza in fase di produzione:
- Incudini inferiori personalizzate: dispositivi di supporto rigidi sostengono la scheda direttamente sotto il campo dei pin di connessione.
- Profilazione della forza tramite servomotore: il monitoraggio in tempo reale della forza e della distanza interrompe l'inserimento in caso di picchi di resistenza imprevisti.
- Bilanciamento degli utensili superiori: le teste di pressatura lavorate con precisione applicano una pressione verso il basso perfettamente uniforme su tutta la superficie dell'alloggiamento.
Questi controlli di produzione eliminano la flessione localizzata del PCB, mantenendo i fori passanti perfettamente cilindrici e garantendo l'integrità del segnale a lungo termine su ogni canale ad alta velocità.
📋 Metriche di integrità del segnale ad alta frequenza per la terminazione dei pin dell'assemblaggio della gabbia
Sebbene il controllo della deformazione e della pressione meccanica del circuito stampato ne protegga la struttura fisica, il metodo di terminazione influisce direttamente sulla qualità dei segnali ad alta velocità che attraversano la porta. Nei sistemi multigigabit, anche minime imperfezioni strutturali al confine tra pin e scheda possono compromettere le prestazioni del canale. La valutazione dei principali parametri di integrità del segnale dimostra chiaramente perché un assemblaggio del connettore posizionato con precisione sia fondamentale per prevenire errori nella trasmissione dei dati.
Impatto della geometria dei contatti sul controllo dell'impedenza caratteristica
Mantenere un'impedenza differenziale target di 100 ohm richiede una forma pulita e prevedibile lungo tutto il percorso del segnale. La saldatura manuale introduce quantità casuali di stagno, bagnatura non uniforme e una risalita irregolare dello stagno all'interno del foro metallizzato.
Queste forme fisiche irregolari perturbano la normale capacità e induttanza, determinando evidenti variazioni di impedenza:
- Capacità eccessiva: grossi grumi di saldatura creano cali capacitivi localizzati ben al di sotto dell'impedenza target.
- Campi sbilanciati: il flusso irregolare della saldatura distorce il confine dielettrico attorno alle coppie differenziali.
- Forme di contatto stabili: i pin a pressione flessibili si comprimono uniformemente contro le pareti del foro, mantenendo tolleranze di impedenza strette e uniformi.
Eliminando le zone di saldatura sparse, un assemblaggio a gabbia a pressione mantiene una geometria di contatto fisica uniforme, prevenendo bruschi cali di impedenza che causano riflessioni del segnale.
Riduzione della perdita di ritorno e della diafonia su reti PAM4 da 25G a 112G.
Con l'aumento delle velocità di rete da 25G NRZ a 56G e 112G PAM4, i margini di rumore più ridotti rendono i canali molto più sensibili alle riflessioni e al rumore circostante. Le saldature non uniformi agiscono come punti di riflessione, peggiorando la perdita di ritorno e inviando energia verso il trasmettitore.
La diffusione imprevedibile della saldatura compromette anche la schermatura fisica tra le coppie differenziali adiacenti, aumentando il rumore di canale:
- Maggiore perdita di ritorno: i confini di saldatura discontinui riflettono l'energia ad alta frequenza verso il ricetrasmettitore di pilotaggio.
- Diafonia elevata: la saldatura fuoriuscita altera i percorsi di ritorno di massa, consentendo ai segnali di propagarsi nelle corsie adiacenti.
- Anelli di massa indeboliti: la bagnatura irregolare dei pin crea una scarsa schermatura di massa attorno alle linee di segnale veloci.
L'utilizzo di un assemblaggio a gabbia a pressione garantisce una spaziatura simmetrica tra i pin e la massa, mantenendo i canali ad alta densità ben isolati e riducendo al minimo la diafonia.
Degradazione della perdita di inserzione causata da residui di saldatura e IMC
La saldatura introduce sottoprodotti chimici e metallici che aumentano direttamente la perdita di segnale. Il calore della saldatura crea composti intermetallici (IMC) fragili all'interfaccia con il rame, che sono molto più resistivi del pin di rame originale.
Anche i flussi di saldatura standard lasciano residui chimici sulla superficie dei pin del connettore:
- Contaminazione dielettrica: i residui di flusso intrappolati alterano le proprietà elettriche della superficie del circuito stampato, aumentando l'attenuazione del segnale.
- Perdita di conduttore: gli strati di lega fragili aggiungono resistenza laddove i segnali ad alta frequenza si propagano lungo la superficie del conduttore.
- Interfacce pulite: le connessioni a compressione a freddo senza saldatura non introducono residui chimici, lasciando intatto il laminato del circuito stampato.
Evitare il calore della saldatura garantisce che la terminazione del gruppo gabbia mantenga basse le perdite di conduzione e preservi i materiali di base del circuito stampato.
Verifica della chiarezza del diagramma a occhio e del tasso di errore di bit (BER).
L'impatto combinato di cali di impedenza, diafonia e perdite aggiuntive si manifesta chiaramente nelle misurazioni del diagramma a occhio del ricevitore. Poiché la modulazione PAM4 divide le ampiezze del segnale in più passaggi più piccoli, le altezze dell'occhio sono già molto più ridotte e molto più facili da distorcere rispetto ai vecchi segnali NRZ.
Quando la terminazione dei pin introduce incoerenze fisiche e jitter, l'occhio del segnale si chiude rapidamente, aumentando i tassi di errore di bit:
- Altezza dell'occhio ridotta: la diminuzione dell'impedenza comprime le aperture verticali dell'occhio, riducendo il margine di tensione vitale al ricevitore.
- Aumento del jitter: le differenze di fase dovute a giunzioni a perno irregolari ampliano il jitter orizzontale, restringendo la finestra di campionamento.
- Elevati tassi di errore di bit: gli occhi chiusi sovraccaricano i chip di correzione degli errori, causando la perdita di pacchetti e il fallimento dell'addestramento del collegamento.
L'installazione di un gruppo gabbia a pressione preserva ampie aperture per gli occhielli, garantendo che i ricetrasmettitori moderni raggiungano costantemente i tassi di errore di bit prefissati durante i test di conformità ad alta velocità.
📋 Eliminazione dei monconi e foratura posteriore nella progettazione dell'assemblaggio della gabbia
Anche con un controllo preciso dell'impedenza e una riduzione delle sollecitazioni sul circuito stampato, le prestazioni del canale possono comunque crollare se si trascura la geometria verticale dei fori passanti. Nei circuiti stampati multistrato spessi, la porzione inutilizzata di un foro metallizzato passante agisce come un ramo elettrico aperto che distorce gravemente i segnali ad alta frequenza. Valutare come il montaggio dei pin interagisce con la foratura posteriore rivela perché la scelta del metodo di terminazione corretto per ogni assemblaggio della gabbia è essenziale per eliminare le riflessioni parassite distruttive.
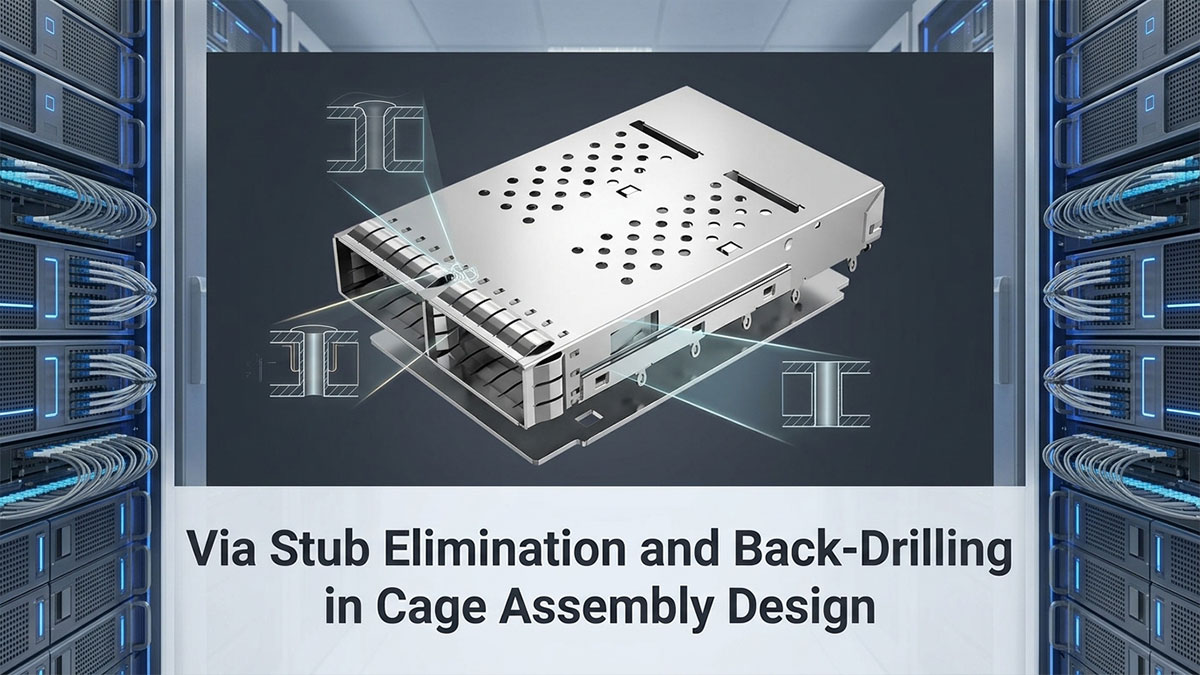
La penalità di risonanza dei monconi di foro passante placcati non utilizzati
Quando un segnale ad alta velocità passa da uno strato superiore del PCB a un pin di un assemblaggio a gabbia, qualsiasi elemento in rame rimanente al di sotto dello strato di instradamento forma un via elettrico. Questo elemento inutilizzato si comporta come una linea di trasmissione aperta, riflettendo l'energia nel canale attivo fuori fase. Le onde stazionarie risultanti creano profonde attenuazioni che distruggono i margini del canale e causano una perdita di pacchetti imprevedibile.
Con l'aumentare della velocità del segnale, anche un singolo stub di via microscopico genera un carico capacitivo sufficiente a compromettere la trasmissione ad alta frequenza. Nei collegamenti multigigabit, eliminare questi stub risonanti indesiderati è altrettanto fondamentale quanto instradare coppie differenziali pulite sulla scheda host.
Come il sistema di fissaggio a pressione con perno flessibile consente una foratura posteriore di precisione
La tecnologia a press-fit è intrinsecamente compatibile con la foratura posteriore automatizzata a profondità controllata durante la fabbricazione dei circuiti stampati. I produttori di PCB possono forare il cilindro di rame inutilizzato dal retro del circuito stampato prima del montaggio dei componenti, lasciando solo la lunghezza minima di contatto necessaria per alloggiare il pin flessibile. Poiché il foro rimane privo di materiale di riempimento, la lunghezza residua del moncone può essere mantenuta ben al di sotto di 0.2 mm.
Quando un gruppo gabbia a pressione viene successivamente inserito nella scheda, il suo perno flessibile si posiziona saldamente nel cilindro superiore attivo senza disturbare la cavità sottostante. Questa netta separazione meccanica consente ai progettisti hardware di eliminare completamente i fori passanti, preservando al contempo un'eccellente forza di ritenzione meccanica.
Problemi di assorbimento della saldatura che impediscono la rimozione dei monconi nelle gabbie saldate
Il tentativo di controllare i collegamenti via stub su circuiti stampati saldati a mano o a onda presenta notevoli difficoltà di produzione. La saldatura, per sua natura, risale e riempie i fori metallizzati attraverso una forte azione capillare, sigillando completamente qualsiasi cavità che avrebbe dovuto rimanere libera. Una volta che la saldatura fusa scorre lungo un foro non forato o inonda un foro praticato sul retro, ricrea in modo permanente lo stub elettrico fino allo strato inferiore.
Tentare di praticare un foro sul retro dopo la saldatura è praticamente impossibile perché le punte da trapano standard tendono a deviare o a rompersi a contatto con la saldatura e i pin induriti. Di conseguenza, un assemblaggio a gabbia saldato lascia agli ingegneri hardware dei via stub incontrollabili, che intrappolano permanentemente le riflessioni del segnale all'interno della scheda madre.
Effetti di risonanza a un quarto di lunghezza d'onda a 28 GHz e 56 GHz Nyquist
Alle velocità di linea che alimentano le interfacce PAM4 a 56G e 112G, le frequenze fondamentali di Nyquist si trovano a 28 GHz e 56 GHz, dove le lunghezze d'onda fisiche si riducono drasticamente. Un via stub corto appena 0.5 mm diventa un risonatore a un quarto di lunghezza d'onda a queste frequenze, creando un'enorme caduta nella trasmissione del segnale su tutta la banda operativa. Questa grave attenuazione di risonanza cancella completamente l'ampiezza del segnale e chiude il diagramma a occhio del ricevitore.
L'impiego di un gruppo gabbia a incastro è l'unico modo affidabile per mantenere i monconi residui sufficientemente corti da spingere la frequenza di risonanza a un quarto di lunghezza d'onda in sicurezza oltre il canale operativo. L'eliminazione di questa tacca ad alta frequenza garantisce bande di trasmissione uniformi, bassa perdita di ritorno e trasmissione dati affidabile attraverso l'hardware di rete di nuova generazione.
📋 Dinamica dei perni elastici e flessibili nell'integrazione dell'assemblaggio della gabbia a pressione
Per comprendere come la tecnologia a press-fit superi la risonanza del foro passante, è necessario esaminare più da vicino la connessione meccanica all'interno del foro metallizzato. Anziché affidarsi al calore o a fragili giunzioni di saldatura, i pin press-fit flessibili utilizzano l'energia elastica immagazzinata per stabilire un percorso elettrico stabile e a bassa resistenza. L'analisi della meccanica fisica di questa interfaccia a molla mostra come ogni gruppo di gabbie mantenga l'integrità strutturale a livello di scheda e prestazioni ad alta frequenza ottimali per anni di utilizzo continuo.
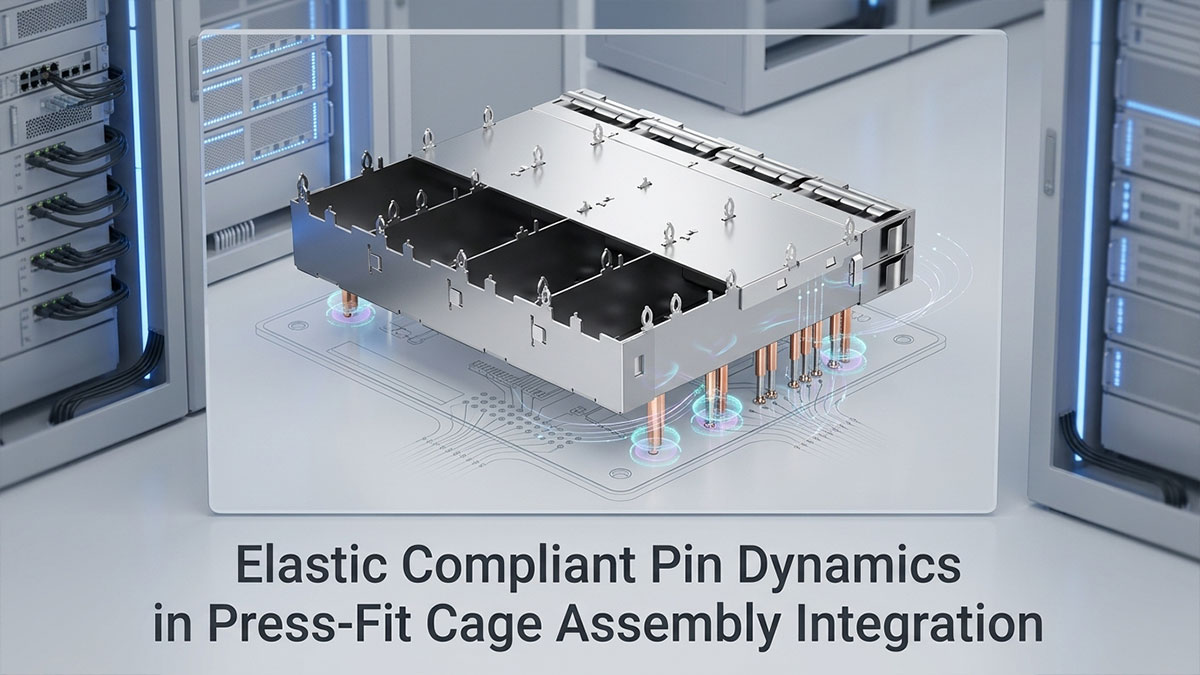
Principi meccanici del perno flessibile "occhio dell'ago"
Il perno "Eye-of-the-Needle" (EON) presenta un'apertura centrale stampata con precisione, affiancata da travi elastiche esterne flessibili. Quando il perno entra in un foro passante placcato leggermente più piccolo, queste due travi si comprimono verso l'interno, convertendo lo sforzo di inserimento verticale in una forza radiale continua verso l'esterno, contro la parete del foro in rame.
- Deformazione elastica controllata: le travi curve della molla assorbono la maggior parte della sollecitazione di inserimento, impedendo la formazione di solchi fisici acuti contro il foro interno.
- Precarico radiale continuo: la forza della molla immagazzinata mantiene il pin saldamente aderente alla parete del via anche quando le temperature operative ambientali espandono e contraggono il circuito stampato.
- Geometria esterna bilanciata: la pressione uniforme verso l'esterno impedisce l'ovalizzazione del foro, mantenendo le coppie di pin differenziali allineate simmetricamente sul PCB ospite.
Grazie alla deflessione prevedibile del fascio anziché alla deformazione rigida, un assemblaggio a gabbia a pressione protegge le delicate lamine di rame dello strato interno da fratture meccaniche durante l'installazione.
Interfacce di saldatura a freddo a tenuta di gas senza danni termici
Quando un perno flessibile si inserisce in un foro placcato, l'elevata pressione di contatto spinge la placcatura esterna del perno direttamente nello strato di stagno o oro del foro. Questa intensa pressione localizzata provoca la deformazione plastica congiunta di picchi superficiali microscopici, creando un'interfaccia di saldatura a freddo ermetica e a tenuta di gas a temperatura ambiente.
Poiché questa sigillatura fisica si forma interamente senza calore di saldatura, offre notevoli vantaggi strutturali ed elettrici su tutta la gamma di pin del connettore:
| Parametro fisico | Guarnizione a tenuta di gas a pressione | Saldatura convenzionale |
| Protezione dall'ossidazione | Impedisce all'aria corrosiva e all'umidità di penetrare nell'area di contatto. | I residui di flusso e i vuoti superficiali consentono la formazione di microcanali corrosivi |
| Resistenza di contatto | Rimane estremamente basso e inferiore al milliohm per lunghi periodi di funzionamento. | Aumenta nel tempo man mano che le microfratture dei composti intermetallici (IMC) si espandono |
| Deformazione termica | Nessuna sollecitazione di dilatazione termica imposta al nucleo del PCB multistrato | Gravi shock termici localizzati rischiano di provocare la formazione di bolle nei preimpregnati di resina interni. |
Questa barriera applicata a freddo isola i gas industriali corrosivi dal percorso del segnale attivo, garantendo che l'assemblaggio della gabbia mantenga una conduttività elettrica ottimale senza il rischio di danni termici alla scheda.
Tolleranze e regole di placcatura per i fori passanti metallizzati (PTH) dei PCB
Per ottenere un fissaggio affidabile e conforme, proteggendo al contempo gli strati interni di rame, è necessario rispettare rigorosamente le dimensioni dei fori del PCB e le specifiche di placcatura superficiale. Se le dimensioni finali dei fori si discostano dalle tolleranze raccomandate, la forza di contatto risultante non riuscirà a trattenere saldamente il pin o, peggio, danneggerà in modo permanente il foro passante.
Le linee guida di produzione per l'integrazione di pin conformi si concentrano su controlli rigorosi di foratura e placcatura:
- Tolleranze di foratura e finitura: i diametri dei fori finiti devono rispettare una tolleranza rigorosa di circa ±0.05 mm su tutta la superficie del connettore.
- Spessore del cilindro di rame: il rame galvanizzato all'interno della parete del foro passante deve avere uno spessore medio di almeno 25 μm (1 mil) per evitare lacerazioni della placcatura durante l'inserimento del perno.
- Selezione della finitura superficiale: la stagnatura a immersione (ImSn) o la nichelatura chimica a immersione in oro (ENIG) forniscono interfacce di contatto lubrificate e piane che prevengono la lacerazione del rame.
Il rispetto di queste precise regole di placcatura garantisce che ogni perno dell'assemblaggio della gabbia si inserisca senza intoppi, mantenendo gli strati dielettrici circostanti piatti e intatti.
Resistenza a lungo termine a urti e vibrazioni in condizioni di cicli termici.
Gli ambienti operativi dei data center ad alta densità sottopongono le schede madri host a continue vibrazioni meccaniche delle ventole e a cicli termici fluttuanti. Le saldature manuali tendono a indurirsi e a sviluppare microfratture a causa dei ripetuti sbalzi di temperatura dovuti alla diversa dilatazione termica tra le leghe di saldatura e i laminati del circuito stampato.
I perni flessibili agiscono come ammortizzatori in miniatura che neutralizzano attivamente la fatica strutturale:
- Compensazione dinamica del coefficiente di dilatazione termica (CTE): le barre elastiche flessibili si flettono dinamicamente, assorbendo la dilatazione differenziale tra l'alloggiamento del connettore e il laminato ospite.
- Immunità alla fatica della saldatura: in assenza di strati limite intermetallici fragili, la giunzione non può sviluppare fratture da fatica sotto l'azione turbolenta di una ventola ad alta frequenza.
- Ritenzione stabile del modulo: l'elevata forza di ritenzione residua impedisce al connettore di sfilarsi dalla scheda durante i ripetuti cicli di accoppiamento del modulo ottico.
Questa resistenza meccanica garantisce che l'assemblaggio della gabbia a incastro rimanga saldamente ancorato a terra e intatto, prevenendo perdite intermittenti di pacchetti e preservando i margini del canale fisico durante cicli di vita di implementazione esigenti, anche pluriennali.
📋 Resa di produzione, ispezione e rilavorazione per le porte di assemblaggio delle gabbie
Sebbene la corretta allineamento dei pin garantisca prestazioni operative affidabili, l'economia di produzione reale dipende in larga misura dalla coerenza dell'assemblaggio e dalla possibilità di rilavorare le schede in sicurezza. La tecnica di montaggio scelta determina direttamente se le schede madri con switch ad alta densità superano i test finali di fabbrica o subiscono costosi danni fisici durante la produzione.
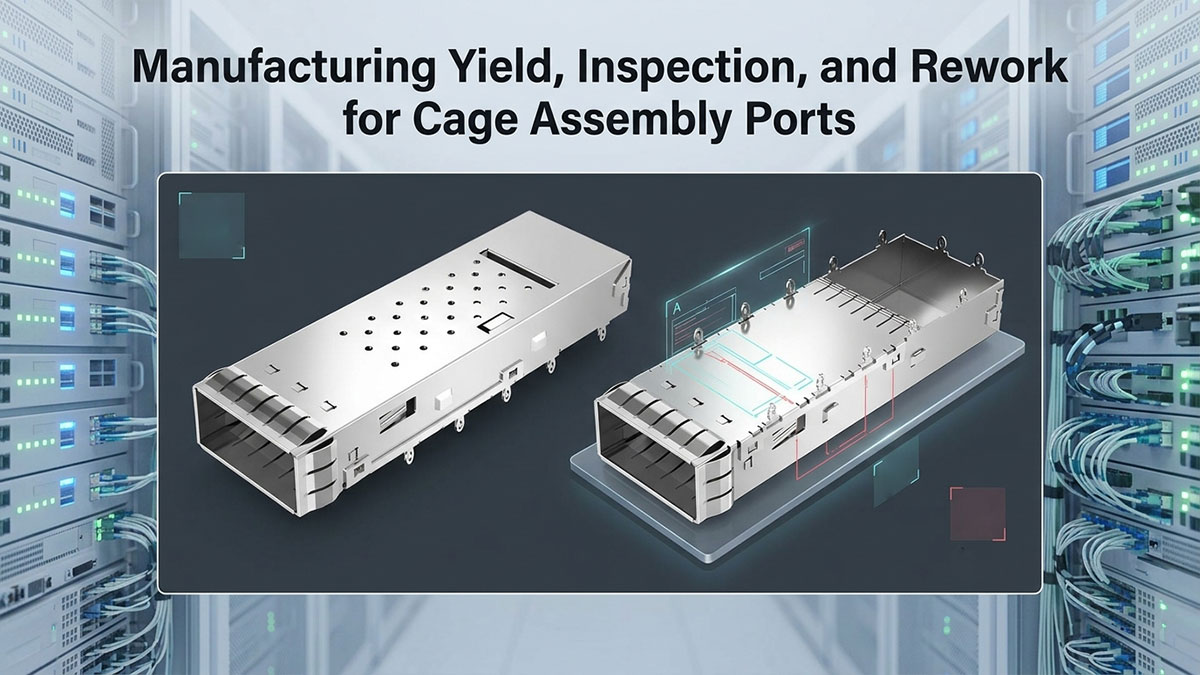
Giunzioni di saldatura fredde e microvuoti nei pad di saldatura densi
I connettori saldati multiporta ad alta densità agiscono come enormi dissipatori di calore, sottraendo rapidamente calore alle punte del saldatore. Questa rapida dissipazione del calore causa spesso una bagnatura incompleta della saldatura, creando giunzioni di saldatura fredde nascoste e microscopiche bolle d'aria in profondità all'interno dei fori metallizzati.
Poiché l'involucro metallico massiccio blocca completamente la visuale ottica del campo dei pin, le ispezioni visive standard e quelle ottiche automatizzate non sono in grado di verificare la qualità delle giunzioni. Questi vuoti nascosti interrompono i percorsi di corrente puliti e causano disallineamenti di impedenza intermittenti, che richiedono costose ispezioni a raggi X per essere identificati.
Monitoraggio degli utensili, del supporto del dispositivo di fissaggio inferiore e della servopressa.
Il montaggio di un gruppo gabbia a pressione trasforma l'assemblaggio in un processo meccanico automatizzato e altamente ripetibile. I dispositivi di fissaggio inferiori rigidi supportano la scheda direttamente sotto il campo dei pin, impedendone la flessione e mantenendo i fori passanti perfettamente allineati.
Le presse servoassistite automatizzate misurano la forza di inserimento e la profondità di inserimento in tempo reale durante l'intera corsa di pressatura. Se la macchina rileva una resistenza anomala dovuta a un perno disallineato o a una dimensione del foro errata, si arresta immediatamente, prevenendo sollecitazioni nascoste sulla scheda e preservando il percorso dei canali.
Procedure di estrazione in campo sicuro e ripressatura multiciclo
I pin dei connettori o gli alloggiamenti delle porte possono occasionalmente subire danni fisici durante i test o l'installazione del ricetrasmettitore, rendendo necessaria la sostituzione del connettore. Appositi strumenti di estrazione meccanica afferrano il gruppo a incastro e lo tirano verso l'alto, rimuovendo l'unità senza applicare calore alla scheda host.
Grazie alla flessibilità elastica dei pin, i fori passanti placcati rimangono lisci e strutturalmente integri anche dopo la rimozione. I tecnici possono inserire un connettore di ricambio negli stessi fori fino a due o tre volte, ripristinando completamente l'integrità del segnale senza compromettere l'affidabilità della scheda.
Rischi di dissaldatura distruttiva su schede multistrato ad alta densità
Rimuovere un connettore multiporta saldato da un circuito stampato spesso da 16 a 28 strati è un'operazione ad alto rischio, spesso distruttiva. I tecnici devono applicare aria calda ad alta intensità su decine di pin di massa per periodi prolungati, solo per fondere simultaneamente le saldature.
Questo prolungato calore di rilavorazione causa frequentemente il sollevamento dei pad superficiali, la rottura dello strato interno di rame e una grave delaminazione delle bolle sul PCB. Nell'hardware di rete ad alta densità, il tentativo di dissaldare un connettore danneggiato quasi sempre distrugge i componenti a passo fine circostanti e compromette l'intera scheda madre.
📋 Guida alla selezione basata sulle applicazioni per LINK-PP Componenti per l'assemblaggio della gabbia
Trovare un equilibrio tra resa produttiva e prestazioni ad alta frequenza è fondamentale per guidare gli architetti hardware nella valutazione degli ambienti operativi reali. La scelta tra terminazioni a pressione e saldate richiede di mappare le specifiche esigenze di velocità di trasmissione dati e i vincoli fisici dello chassis direttamente sul connettore hardware corretto.
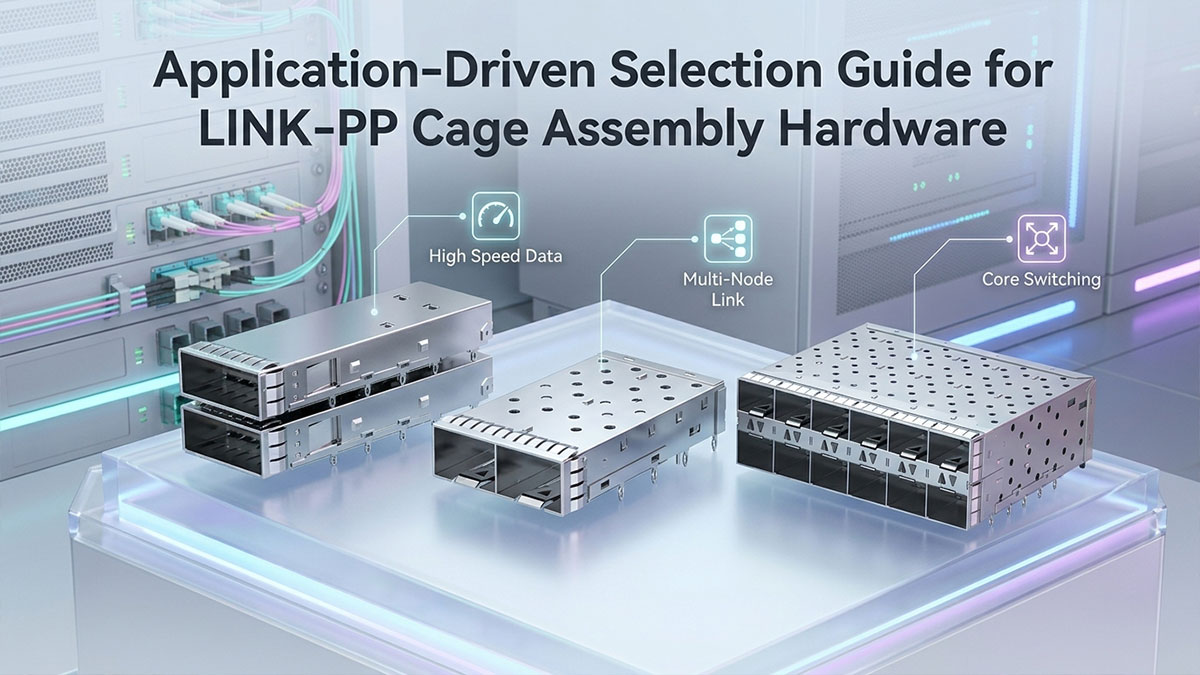
Switch cloud hyperscale e implementazioni spine-leaf a 400G/800G
I data center su scala cloud si affidano a switch ultra-densi da 400G e 800G che eseguono la segnalazione PAM4 a 56G o 112G per corsia su spessi backplane multistrato. In questi enormi switch fabric, l'implementazione di un press-fit ad alta densità LINK-PP L'assemblaggio della gabbia è essenziale per supportare la foratura di precisione e per eliminare i monconi di via parassiti.
L'architettura dei pin senza saldatura protegge le costose schede madri a 24 strati dalla delaminazione termica distruttiva sull'asse Z durante la produzione. Inoltre, la geometria dei pin rigorosamente controllata mantiene curve di impedenza differenziale di 100Ω pulite e diagrammi a occhio del ricevitore aperti, garantendo che le piattaforme top-of-rack raggiungano rigorosi obiettivi di tasso di errore di bit anche sotto carichi di rete elevati.
Router di bordo rinforzati e sistemi di automazione industriale
Gli switch di bordo industriali sono soggetti a forti vibrazioni dei macchinari, intensi impatti da caduta e ampie temperature di esercizio. Gli assemblaggi a gabbia saldati a mano o a onda sono strettamente fattibili solo su schede a bassa velocità (inferiori a 10G, come 1G SFP/RJ45) e a basso numero di strati (tipicamente meno di 8), dove gli ampi cordoni di saldatura forniscono un'elevata resistenza meccanica al taglio e le sollecitazioni dovute alla dilatazione termica rimangono minime.
Quando il routing industriale di prossimità raggiunge velocità di uplink di 25G o 100G, le giunzioni saldate diventano completamente inadatte a causa di stub di via incontrollati e guasti dovuti a perdite di ritorno ad alta frequenza. Per questi uplink ad alta velocità e robusti, lo standard del settore prevede l'utilizzo di un assemblaggio a gabbia a pressione dotato di viti di fissaggio integrate per il bloccaggio della scheda. Questa architettura ibrida offre la robusta ritenzione fisica necessaria per resistere a urti e vibrazioni, mentre i pin flessibili proteggono i percorsi del segnale ad alta velocità da cali di impedenza.
Piattaforme Open RAN per fronthaul 5G e centrali telefoniche nel settore delle telecomunicazioni.
Le stazioni base 5G, le unità radio remote (RRU) e le piattaforme Open RAN richiedono connessioni ottiche esterne affidabili che funzionino in presenza di ampie escursioni termiche. Gli alloggiamenti per esterni montati su palo sono soggetti a rapidi cicli termici che sollecitano il confine fisico tra i pin del connettore e i fori metallizzati passanti.
Adottando un accoppiamento a pressione conforme LINK-PP L'assemblaggio della gabbia elimina le fragili saldature che si crepano nel corso degli anni a causa della dilatazione e contrazione termica. La saldatura a freddo a tenuta di gas, realizzata con perni elastici e flessibili, protegge i percorsi di segnale attivi dall'umidità presente nell'aria e dagli agenti inquinanti corrosivi, garantendo collegamenti di comunicazione fronthaul CPRI ed eCPRI ininterrotti anche in implementazioni di telecomunicazione complesse.
📋 Verdetto finale: migliori pratiche per LINK-PP Terminazione del gruppo gabbia ottica
Per hardware ad alta velocità che spazia da 25G a 800G, la terminazione a pressione garantisce una sollecitazione del PCB nettamente inferiore e un'integrità del segnale superiore rispetto alla saldatura manuale. L'eliminazione di elevati carichi termici previene la delaminazione a livello di scheda, mentre i pin flessibili senza saldatura consentono una foratura di precisione per eliminare le risonanze ad alta frequenza dei via stub. Per i sistemi ad alta densità, il montaggio flessibile offre un'affidabilità fisica senza pari e linee di trasmissione costanti a 100Ω.
Per massimizzare l'integrità del segnale e prevenire danni alla scheda durante la produzione, i progettisti hardware dovrebbero seguire queste pratiche di implementazione essenziali:
- Applicare tolleranze PTH rigorose: mantenere i diametri di foratura dei fori passanti placcati entro ±0.05 mm con finiture in stagno per immersione o ENIG per garantire un alloggiamento del perno a tenuta di gas conforme.
- Implementare un supporto di fissaggio dedicato: abbinare sempre le gabbie multiporta a incudini con fondo piatto e presse servoassistite per prevenire flessioni localizzate della scheda durante l'inserimento.
- Isolamento dei fori passanti non utilizzati: combinazione di profili dei pin a pressione con foratura posteriore automatizzata per eliminare le risonanze nelle bande Nyquist PAM4 a 56 GHz.
- Kit di estrazione controllati obbligatori: utilizzare strumenti di estrazione verticale approvati dal produttore durante la rilavorazione delle porte per preservare gli strati interni di rame e consentire una ripressatura sicura a cicli multipli.
Stai progettando switch per data center di nuova generazione, piattaforme di banda base 5G o hardware edge ad alta velocità? Visita il LINK-PP Negozio ufficiale Scopri la nostra gamma completa di contenitori SFP, QSFP e OSFP, progettati per segnali puliti e un facile montaggio su PCB.