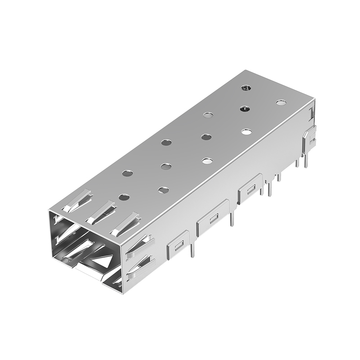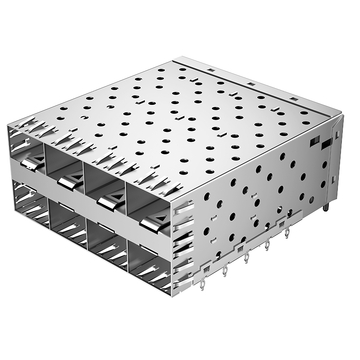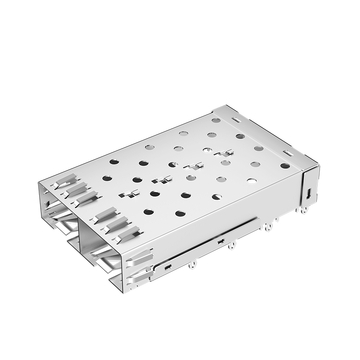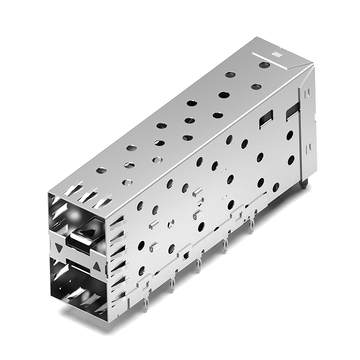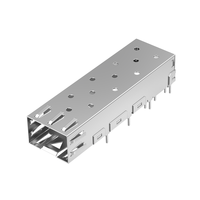




Вам когда-нибудь приходилось интегрировать SFP-корпус или высокоскоростные SFP+-корпуса в новую компоновку печатной платы, строго следуя стандартам MSA, и при этом сталкиваться с неожиданными сбоями сборки или нарушениями целостности сигнала? Хотя такие спецификации, как SFF-8432, определяют основные физические размеры и правила сопряжения разъемов, они редко учитывают практические условия эксплуатации современного сетевого оборудования. Когда компоновка с высокой плотностью размещения компонентов выходит за пределы возможностей оборудования, полагаться исключительно на базовое соответствие стандартам MSA часто не удается устранить критически важные уязвимости оборудования.
Почему, казалось бы, соответствующие стандартам конструкции всё ещё страдают от электромагнитных помех, перегрева компонентов или повреждения переходных отверстий печатной платы во время производства? Ответ кроется в тонких механических допусках, которые стандартная документация оставляет на усмотрение производителя. Оценка таких факторов, как фиксация монтажных штифтов, усилие затяжки радиатора, деформация пружины лицевой панели и накопление шага портов в многослойной конструкции, определяет реальную разницу между неудачным прототипом и надёжной серийной партией.
🔷 Почему стандартные спецификации MSA не подходят для вашей конструкции клетки для SFP/SFP+ модулей?
Многосторонние отраслевые соглашения (MSA) устанавливают базовые механические параметры, необходимые для обеспечения физической взаимозаменяемости компонентов от разных поставщиков оборудования. Однако соответствие стандартам само по себе не гарантирует надежную работу при высоких скоростях и сильных физических нагрузках. Успешная интеграция требует от инженеров-разработчиков оборудования оценки критически важных электромеханических параметров, выходящих далеко за рамки стандартных чертежей.
Область применения и границы спецификаций SFF-8432
Спецификация SFF-8432 в первую очередь определяет внешние габариты корпуса, шаг портов и базовую геометрию выреза в лицевой панели корпуса. Эти определения гарантируют, что любой стандартный модуль может физически сопрягаться с корпусом SFP или SFP+ от независимого поставщика.
Однако стандарт намеренно оставляет критически важные для производства детали — такие как профили штифтов при запрессовке, конструкции тепловых интерфейсов и эластичность пружинных пальцев — на усмотрение поставщика. Это вынуждает разработчиков систем самостоятельно проверять эти параметры при выборе компонентов, а не полагаться только на соответствие стандарту MSA.
Реальные механические напряжения по сравнению с базовым уровнем податливости
Соответствие базовым стандартам MSA подтверждает статическую посадку, но сетевое оборудование на протяжении всего срока службы находится под динамическим механическим напряжением. Многократная установка трансиверов, тепловое расширение при высоких нагрузках и изгиб конструкции корпуса создают постоянное напряжение в месте соединения с печатной платой.
Без учета жесткости конструкции и надежности крепления контактов, постоянная замена модулей может привести к ослаблению крепежных выступов корпуса SFP/SFP+. Со временем эта механическая усталость ухудшает целостность цепи заземления и повреждает чувствительные соединения на печатной плате.
Распространенные неисправности при сборке печатных плат, выходящие за рамки базовых размеров.
Стандартные механические чертежи редко учитывают жесткие допуски, необходимые для изготовления современных печатных плат. Незначительные расхождения между номинальными размерами выводов и размерами отверстий могут привести к разрушению дорожек или расслоению кольцевых зазоров при запрессовке.
Аналогичным образом, процессы пайки поверхностного монтажа часто страдают от образования перемычек из припоя или неполного смачивания, если соосность выводов корпуса немного отклоняется от уровня платы. Устранение этих размерных нюансов на ранних этапах предотвращает дорогостоящий брак и низкую производительность при крупномасштабном производстве.
Влияние интеграции нестандартного шасси на суммарный запас допусков.
Для установки модуля SFP или SFP+ в реальные корпоративные коммутаторы требуется точное выравнивание с изготовленными на заказ передними панелями и лицевыми панелями. Из-за накопления производственных допусков, связанных с металлическим корпусом, стойками материнской платы и корпусом модуля, часто возникают физические помехи.
Даже незначительные ошибки при сборке могут привести к заеданию механизма защелки модуля, препятствуя плавной установке трансивера. Правильное механическое моделирование гарантирует, что каркас останется правильно центрированным в отверстии лицевой панели при всех производственных модификациях.
🔷 Параметр 1: Выбор между запрессовкой и пайкой для клетки SFP/SFP+
Надежное крепление корпуса к печатной плате является основополагающим шагом в предотвращении повреждения чувствительных высокоскоростных дорожек механическими напряжениями. Выбор между запрессовкой и пайкой определяет физические параметры изготовления платы, оборудования для сборки и общей надежности в полевых условиях. Выбор неправильного метода оконечного соединения может ухудшить работу высокочастотных сигнальных трактов и вызвать преждевременную структурную усталость при непрерывных циклах установки трансиверов.
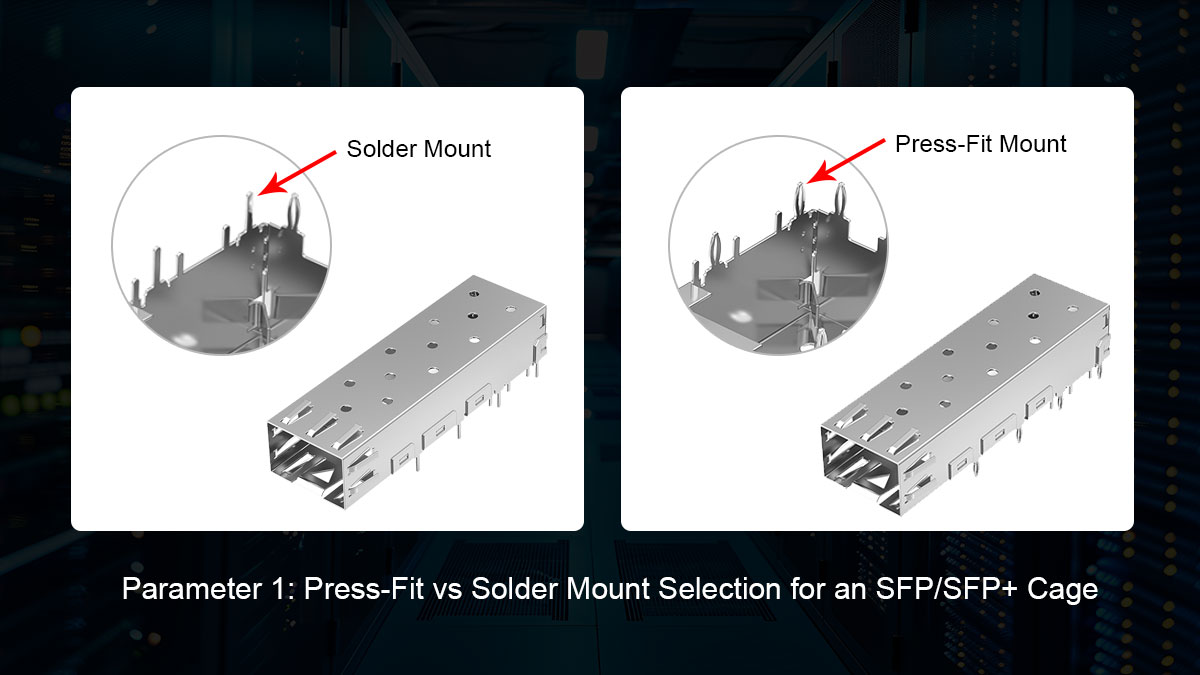
Игольчатые штифты, запрессовываемые в отверстие, против штифтовых соединений, припаянных к основанию.
В конструкциях с запрессовкой используются гибкие штырьки типа «игольчатое ушко», которые упруго деформируются при вдавливании в металлизированные сквозные отверстия, обеспечивая герметичное механическое и электрическое соединение без воздействия тепла. В отличие от них, в конфигурациях с пайкой используются волновая пайка или пайка оплавлением для крепления жестких штырьков к контактным площадкам печатной платы, что делает их подходящими для применений с меньшей нагрузкой.
Структурные и технологические различия между этими двумя типами крепления подчеркивают существенные инженерные компромиссы:
| Параметр / Характеристика | Запрессованная посадка (гибкий штифт) | Монтаж на пайку (SMT / Сквозной монтаж) |
| Монтажный механизм | Механическая посадка с натягом посредством деформации штифта. | Металлургическое паяное соединение |
| Термическое воздействие | Нет (процесс холодной сборки) | Высокие температуры пайки оплавлением или волновой пайки. |
| Механическая ретенция | Высокая устойчивость к многократным нагрузкам при введении | Сниженная устойчивость к длительному сдвиговому напряжению. |
| Влияние компоновки печатной платы | Требуется наличие сквозных отверстий с толстой медной отделкой. | Требуется наличие опорных площадок или сквозных отверстий для обеспечения зазора. |
| Зависимость от инструментов | Высокоточные прессовые приспособления для установки сидений | Стандартное трафаретное оборудование, печь для оплавления припоя или волновое оборудование. |
Зависимость усилия вставки от пределов термической пайки
Для установки разъемов методом запрессовки требуется строго откалиброванное усилие, направленное вниз, чтобы полностью закрепить SFP/SFP+ модуль на материнской плате, не деформируя при этом полый металлический корпус. Превышение рекомендуемого усилия установки может привести к изгибу печатной платы, повреждению внутренних заземляющих плоскостей или деформации внутренних направляющих трансивера.
Напротив, в защитных кожухах для пайки обходятся без механического давления, но окружающие участки подвергаются воздействию повышенных температур оплавления. Повторяющиеся термические циклы могут вызывать локальное коробление подложки, приводящее к периодическим обрывам цепи или растрескиванию паяных соединений вдоль смежных высокоскоростных дифференциальных сигнальных линий.
Допуски на отверстия в печатной плате в зависимости от требований к расположению контактных площадок.
При проектировании корпусов SFP или многопортовых корпусов SFP+ с высокой плотностью размещения компонентов строгое соблюдение технологического процесса является обязательным. Поскольку запрессованные контакты используют радиальное расширение относительно стенок корпуса, а припаянные контакты требуют точных металлургических граничных условий, каждая технология накладывает свои собственные правила компоновки печатной платы.
Тщательный анализ следующих требований к компоновке обеспечивает бесперебойную работу производства:
- Диаметр готового отверстия: При запрессовке сквозных отверстий допуск строго должен составлять +/- 0.05 мм.
- Толщина покрытия: необходимо поддерживать толщину медного покрытия цилиндра не менее 25 мкм, чтобы избежать разрушения стенок во время установки штифта.
- Целостность кольцевого зазора: Обеспечьте достаточные запасы меди по краю кольца, чтобы предотвратить его разрушение под действием механического сдвига.
- Заполнение отверстий методом «вывод-в-пасту» (PIP): Точное определение размеров сквозных отверстий для достижения не менее 75% вертикального заполнения припоем во время оплавления.
- Размеры апертуры трафарета и объем пасты: Оптимизируйте соотношение размеров апертуры трафарета для поверхностного монтажа, чтобы предотвратить образование перемычек припоя и обеспечить достаточную высоту галтели.
- Расстояние между защитными барьерами паяльной маски: Обеспечьте достаточное расстояние между защитными барьерами паяльной маски вокруг плотных контактных площадок, чтобы исключить застревание флюса и короткое замыкание.
Простота ремонта и доработки для обоих типов креплений.
Технологические процессы, связанные с ремонтом и доработкой компонентов в полевых условиях, значительно различаются между этими двумя методами монтажа. Для выпаивания многоконтактного корпуса с выводами требуются специальные инструменты для выпаивания горячим воздухом и длительное воздействие высоких температур, что часто приводит к повреждению соседних чувствительных микросхем драйверов приемопередатчиков или расплавлению пластиковых компонентов световода.
Запрессованные узлы позволяют осуществлять чистое механическое извлечение с помощью специальных приспособлений для извлечения, которые равномерно распределяют давление вверх по нижним выступам. Однако отдельные отверстия в печатной плате, как правило, выдерживают только два-три цикла замены, прежде чем износ медных стенок снизит удерживающую силу ниже допустимых пределов безопасности.
🔷 Параметр 2: Профиль радиатора и динамика тепловых зажимов в клетке SFP/SFP+
После механической фиксации корпуса на плате следующим основным узким местом, ограничивающим надежность системы, становится рассеивание тепла. Трансиверы SFP+ обычно рассеивают больше энергии, чем традиционные гигабитные модули, что требует наличия механизмов прямой теплопередачи, расположенных над металлическим корпусом. Балансировка геометрии радиатора, скорости воздушного потока и давления механического крепления имеет решающее значение для поддержания рабочих температур высокоскоростной оптики в пределах допустимых значений.
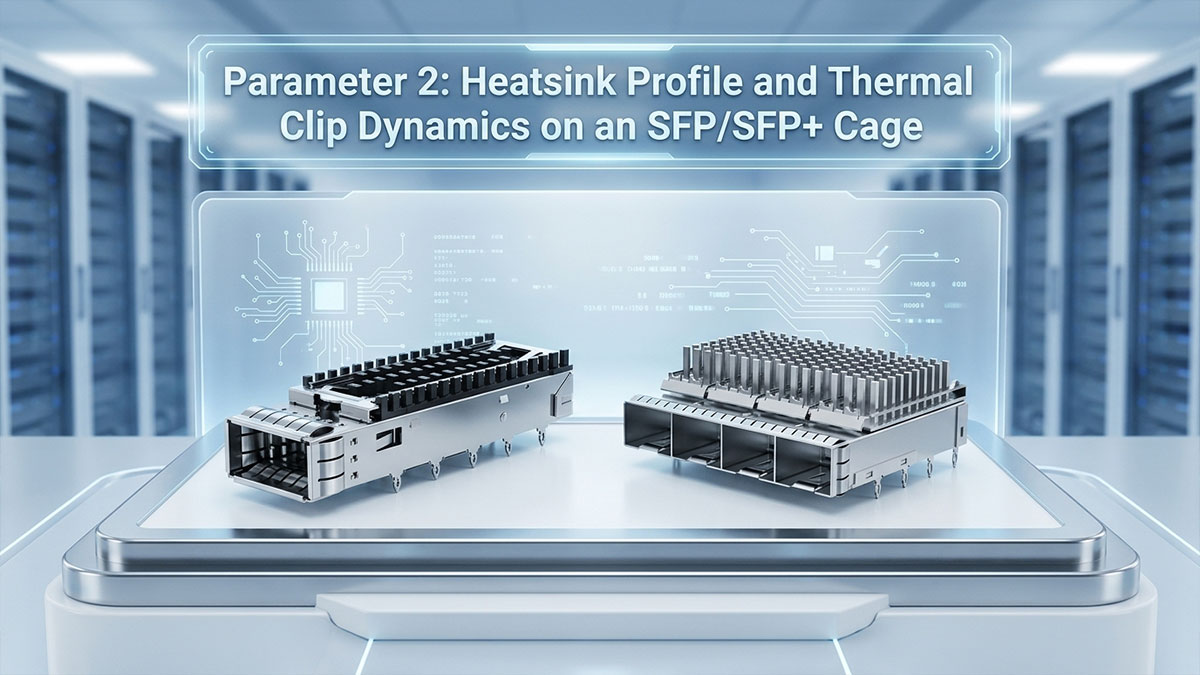
Варианты высоты радиатора и ограничения по зазору в корпусе.
Высота радиатора напрямую определяет доступную площадь рассеивания тепла, но она по-прежнему ограничена вертикальным шагом стоечных корпусов форм-фактора 1U или многослотовых корпусов. Стандартные высоты — чаще всего 4.2 мм, 6.5 мм и 13.5 мм — подходят для различных вариантов питания и механических условий эксплуатации.
Приведенная ниже матрица выбора описывает распространенные ограничения профиля:
| Высота профиля | Типичное применение | Требования к вертикальному зазору | Основное ограничение воздушного потока |
| 4.2 мм (низкий профиль) | Сверхплотные блейд-серверы форм-фактора 1U и карты PCIe | Небольшое пространство над головой (< 6 мм над клеткой) | Требуются вентиляторы с высоким статическим давлением. |
| 6.5 мм (стандарт) | Универсальные корпоративные коммутаторы форм-фактора 1U | Умеренный запас пространства над клеткой (8-10 мм). | Сбалансированное сопротивление воздушного потока |
| 13.5 мм (высота/удлинение) | Открытый корпус 2U+ и мощная оптика. | Достаточно большой зазор (> 15 мм над клеткой). | Высокоэффективная естественная/принудительная конвекция |
Выбор слишком высокого радиатора может привести к прямому помеху для верхних крышек корпуса или соседних плат расширения. И наоборот, слишком маленький радиатор может вызвать снижение мощности оптического сигнала во время непрерывной передачи данных со скоростью 10 Гбит/с.
Сопротивление воздушному потоку в системах с игольчатыми и прямыми ребрами
Геометрия ребер определяет, насколько эффективно принудительная конвекция отводит тепло от корпуса SFP+. Прямые ребра направляют воздух параллельно длине трансивера, обеспечивая низкое сопротивление, но требуя строго однонаправленного воздушного потока. Массивы штырьковых ребер создают преднамеренную микротурбулентность, улучшая многонаправленный отвод тепла в сложных системах воздуховодов вентилятора.
Выбор между ними требует сопоставления показателей производительности вентиляторов корпуса (CFM) с кривыми сопротивления ребер. Неправильно расположенные прямые ребра могут лишить внутренние оптические лазеры достаточного охлаждения, когда воздух выходит через отверстия, расположенные по пути наименьшего сопротивления.
Баланс силы удержания зажима и контактного давления
Термозажим обеспечивает постоянное нормальное усилие, необходимое для удержания радиатора вплотную к верхней части корпуса модуля SFP/SFP+. Если зажим слишком слабый, образуются воздушные зазоры, и тепловое сопротивление резко возрастает. Если зажим слишком жесткий, чрезмерное давление вниз может деформировать верхнюю металлическую крышку и защемить внутренние направляющие модуля.
Основное эмпирическое правило: проектируйте с учетом постоянного контактного давления от 10 до 15 фунтов на квадратный дюйм (приблизительно от 70 до 100 кПа) на границе раздела модулей. Для стандартной верхней поверхности SFP-корзины (~15 мм x 10 мм) это соответствует суммарной нормальной силе примерно от 10 до 15 Н. Этот уровень гарантирует плотный тепловой контакт без заедания трансивера или механической блокировки.
Механическую усталость штампованных пружинных стальных зажимов также необходимо учитывать на протяжении всего срока службы системы. Длительные термические циклы могут ослабить натяжение зажима, постепенно ухудшая теплопередающие характеристики в течение многих лет эксплуатации в полевых условиях.
Поведение теплопроводящего материала (ТПМ) при сжатии
Для эффективной теплопередачи необходимо заполнить микроскопические воздушные зазоры между шероховатой металлической оболочкой и основанием радиатора. Для снижения теплового сопротивления на границе раздела широко используются материалы с фазовым переходом и необязательные прокладки, однако их эффективность в значительной степени зависит от степени механического сжатия.
Ключевые механические аспекты, касающиеся термоинтерфейсных материалов, включают:
- Оптимальное соотношение сжатия: сжимайте контактные площадки на 30–50% от номинальной толщины, чтобы минимизировать контактное сопротивление без перегрузки дорожек печатной платы.
- Смачивание поверхности и ползучесть: необходимо обеспечить герметичность теплоизоляционных материалов с фазовым переходом при динамических тепловых нагрузках, чтобы предотвратить миграцию силикона в расположенные рядом оптические каналы.
- Допуски на отклонение толщины: Заложите в бюджет начальные отклонения толщины термоинтерфейсного материала (обычно ±10%) в рамках общего контура допуска зажима клетки для поддержания постоянной силы контакта.
🔷 Параметр 3: Допуски пружинных контактов и прокладок для защиты от электромагнитных помех в корпусе SFP/SFP+
Хотя эффективные тепловые пути обеспечивают внутреннюю теплопроводность мощной оптики, высокоскоростные сигналы 10G неизбежно приводят к повышению уровня электромагнитных помех (ЭМП) на границе корпуса. Место соединения передней панели корпуса с лицевой панелью служит основной защитой от утечки радиочастотного излучения в соседнее оборудование. Использование упругих пружинных элементов или проводящих эластомерных прокладок гарантирует непрерывное заземление без заклинивания физического модуля во время горячей замены в полевых условиях.
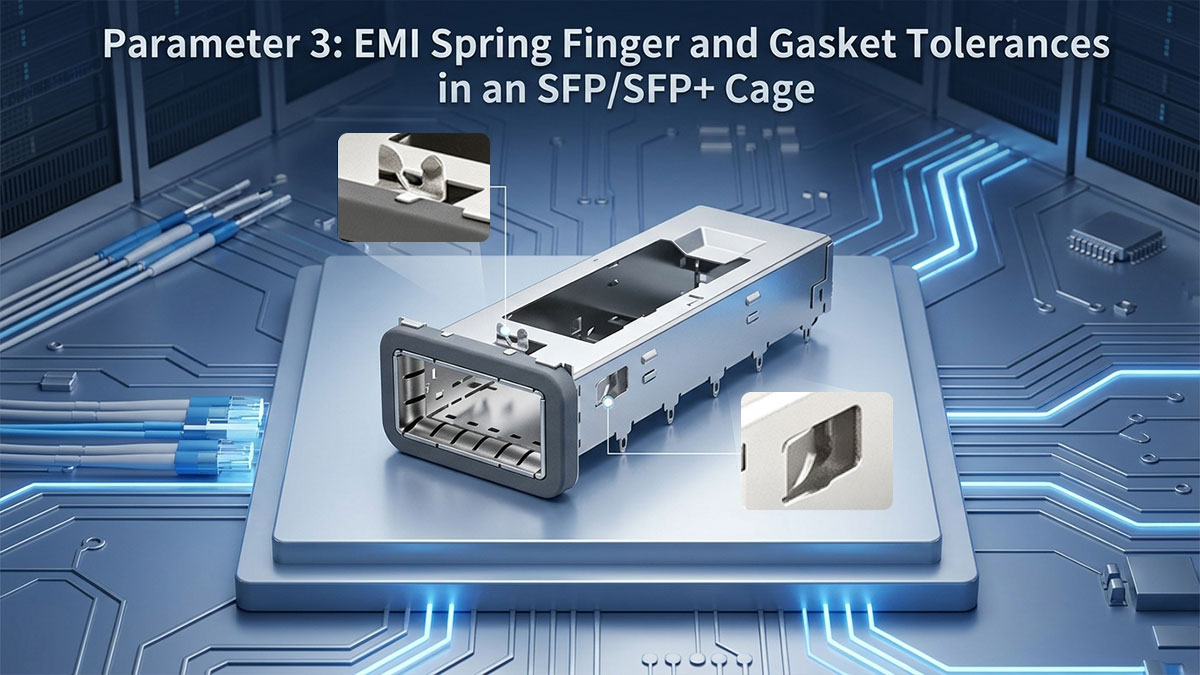
Материалы для контактных пружин: бериллиевая медь против нержавеющей стали.
Выбор материала для пружинных контактов определяет механическую упругость, пределы усталости и долговременную электропроводность корпуса SFP или SFP+. Бериллиевая медь (CuBe) обеспечивает превосходную проводимость и упругость при динамическом изгибе, в то время как нержавеющая сталь обеспечивает более высокую механическую прочность при более низкой себестоимости производства.
Сравнительная оценка позволяет уточнить физические компромиссы между этими распространенными вариантами сплавов:
| Атрибут материала | Бериллий-медь (CuBe) | Нержавеющая сталь (SUS 301/304) |
| Электрическая проводимость | Высокий (от 20% до 28% IACS) | Низкий (от 2% до 3% IACS) |
| Диапазон упругости и релаксация напряжений | Широкий диапазон упругости; минимальное расслабление со временем. | Более узкий упругий диапазон; склонность к релаксации при длительном отклонении. |
| Адгезия покрытия | Прекрасно сочетается с блестящей оловянной или никелированной отделкой. | Требуется специальное пассивирующее/барьерное покрытие. |
| Коррозионная стойкость | Умеренный (в значительной степени зависит от слоя покрытия) | Обладает высокой устойчивостью к окислению. |
| Стоимость | Более высокие затраты на сырье и термообработку. | Экономичный выбор для коммутаторов, чувствительных к стоимости. |
Пределы хода сжатия и зазор между лицевой панелью
Для обеспечения равномерного контакта по всему периметру выреза в рамке требуется точный контроль хода сжатия пружинного фиксатора. Если рабочий ход слишком мал, производственные отклонения в листовом металле корпуса могут создавать периодические воздушные зазоры, позволяющие излучать радиочастотную энергию. И наоборот, чрезмерное сжатие пружинных фиксаторов сверх их предела упругости приводит к необратимой деформации и срезанию контактных фиксаторов.
Механические пределы для стандартного зацепления безеля, как правило, соответствуют следующим размерным правилам:
- Номинальный рабочий ход: Целевой диапазон прогиба при сжатии составляет от 1.0 до 1.5 мм при полностью установленной лицевой пластине.
- Зазор по периметру: Поддерживайте номинальный воздушный зазор от 0.3 до 0.5 мм между внешней стенкой корпуса и необработанным краем выреза в безеле.
- Угол отклонения предварительной нагрузки: укажите угол ввода пальца от 15° до 20°, чтобы обеспечить плавное скольжение при входе без застревания или деформации.
- Запас прочности на растяжение: необходимо обеспечить, чтобы геометрия пальца выдерживала как минимум 130% от максимально ожидаемого хода без превышения предела текучести материала.
Стабильность контактного сопротивления в течение циклов спаривания
При многократных циклах горячей замены механическое скольжение может истирать защитные контактные покрытия и вызывать быстрое фрикционное изнашивание. Идеальный интерфейс SFP/SFP+ обеспечивает стабильную электрическую непрерывность, поддерживая сопротивление заземляющего контакта ниже 50 мОм на протяжении всего срока службы системы.
Факторы окружающей среды, такие как влажность и содержащиеся в воздухе сульфиды, могут окислять непокрытые основным металлом в микроскопических точках контакта. Использование жертвенного олова или селективного золочения на контактной головке предотвращает гальваническую коррозию. Для позолоченных контактных головок следует указывать минимальную толщину 0.76 мкм (30 мкм), чтобы они выдерживали более 250 циклов сопряжения без обнажения нижележащего никелевого барьерного слоя. Это гарантирует, что заземляющие пути останутся проводящими после сотен установок модулей.
Компромисс между усилием введения и эффективностью экранирования
Для эффективной защиты от гармоник 10 ГГц требуется высокое усилие контакта, чтобы исключить высокочастотные резонансные щели. Однако увеличение жесткости пружин отдельных пальцев многократно увеличивает общее усилие, необходимое для установки SFP-корпуса в многопортовый корпус, что затрудняет обслуживание без использования инструментов для конечных пользователей.
Инженеры должны установить оптимальный рабочий диапазон, удовлетворяющий как нормативным требованиям, так и эргономическим требованиям:
- Диапазон электромагнитной совместимости и эргономики: целевое усилие составляет от 0.3 до 0.6 Н на каждый палец. Это обеспечивает надежное подавление высокочастотных радиочастотных помех (> 40 дБ на частоте 10 ГГц), ограничивая суммарное усилие вставки однопортового модуля до менее 18 Н (примерно 4 фунта), что облегчает горячую установку модулей.
Это предельное значение суммарного усилия вставки в 18 Н учитывает совокупное воздействие трения пружины EMI, внутреннего сопротивления направляющей клетки и предварительной нагрузки защелки приемопередатчика. Для типичного интерфейса с 6 пальцами и коэффициентом трения 0.4 вклад пружины EMI составляет приблизительно 6 × 0.45 Н × 0.4 ≈ 1.1 Н, оставляя оставшийся запас для механического сопротивления и зацепления защелки.
Несоответствие этого баланса сил приводит к чрезмерному трению, которое царапает декоративное покрытие лицевой панели или препятствует полному зацеплению защелок модуля. Точная настройка шага пружинных пальцев и геометрии профиля позволяет разработчикам сбалансировать требования к электромагнитной совместимости с механической удобностью — ключевой компромисс в процессе выбора.
🔷 Параметр 4: Структура световода и оптическая юстировка для клетки SFP/SFP+
Помимо обеспечения механической целостности заземления и термической стабильности, сетевому оборудованию необходима четкая визуальная телеметрия для отображения состояния портов и активности данных. Интеграция прозрачных поликарбонатных световодов непосредственно в корпус направляет свет от светодиодов, установленных на плате, на переднюю панель без необходимости дополнительной проводки. Однако для достижения четкого оптического излучения требуется строгое физическое выравнивание между входным отверстием световода и расположенной под ним печатной платой, поскольку допуски на механическое выравнивание напрямую определяют эффективность оптической связи.
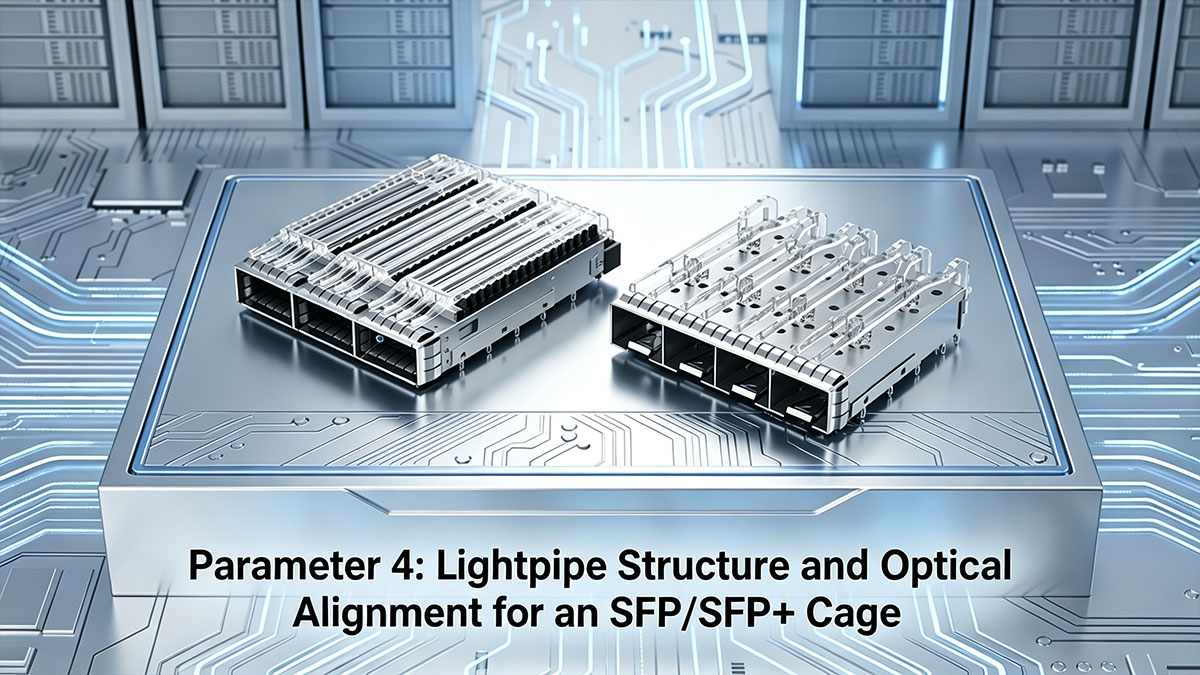
Конфигурации световода с одним или двумя каналами
Одноканальные световоды поддерживают базовое обнаружение канала связи, в то время как двухканальные конфигурации обеспечивают отдельные индикаторы скорости канала и активности трафика данных для каждого порта. Двухканальные конструкции требуют наличия внутренних оптических барьеров или специальных физических воздушных зазоров для предотвращения рассеивания света между соседними индикаторными каналами.
Выбор между ними определяет физическую сложность верхней части корпуса SFP/SFP+ модуля. В многоканальных системах необходимо сбалансировать более жесткие допуски при литье из пластика с достаточной механической жесткостью, чтобы предотвратить деформацию при установке модуля.
Расположение выходных отверстий на внешней, внутренней и верхней панелях
Расположение световода на передней панели определяет читаемость панели и внутренние зазоры для прокладки кабелей. В конфигурациях с внешним боковым выходом свет направляется вдоль внешних боковых стенок отсека SFP/SFP+, что делает его видимым с краев панели. В конструкциях с внутренним боковым выходом световод располагается между соседними портами, экономя место на лицевой панели для компоновок высокой плотности 1×N. Обе геометрии бокового выхода лучше всего подходят для однорядных компоновок с открытым горизонтальным шагом.
Конфигурации с верхним выходом направляют свет непосредственно над верхней крышкой отсека SFP+, сохраняя горизонтальное пространство на плате для более плотной группировки многопортовых устройств. Однако верхние каналы должны быть тщательно согласованы с зажимами радиатора, чтобы исключить физические помехи между оптическим каналом и системой охлаждения.
Внутренний радиус изгиба и потери оптической передачи
Пропускание света через прозрачный оптический пластик полностью основано на полном внутреннем отражении (ПВО) вдоль изогнутых световодов. Если радиус внутреннего изгиба меньше, чем удвоенная толщина сердцевины (R < 2D), свет выходит через внешнюю кривую оболочки и резко снижает яркость индикатора на передней панели.
Оптические потери быстро накапливаются на больших участках кабельных каналов в глубоких корпусах. Использование формованных оптических ступеней или полированных внутренних поворотных зеркал с углом 45° минимизирует затухание, обеспечивая стабильное освещение передней панели без перегрузки светодиодов на уровне платы.
Светодиодная подложка для поверхностного монтажа и оптическое наведение
Световой вход световода должен располагаться точно по центру над излучающей областью поверхностно-монтируемого светодиода на печатной плате. Даже боковое смещение на ±0.3 мм — что вполне укладывается в стандартные отклонения при сборке печатных плат — может снизить эффективность светового ввода до 40%, что приведет к тусклым или неравномерным показаниям на панели.
Инженеры также должны поддерживать вертикальный воздушный зазор от 0.2 до 0.4 мм между линзой светодиода и входным отверстием световода. Этот зазор компенсирует изгиб печатной платы во время установки методом запрессовки и предотвращает повреждение хрупких припаянных светодиодных корпусов.
🔷 Параметр 5: Допустимые отклонения плотности размещения модулей в сложенном и сгруппированном корпусе SFP/SFP+
Переход от однопортовых архитектур к многопортовым коммутаторам высокой плотности многократно увеличивает механические ограничения по всем параметрам. Хотя конфигурации сгруппированные (1xN) и стекированные (2xN) разъемы значительно увеличивают количество портов на передней панели, они концентрируют напряжения при подключении и тепловыделение в узком пространстве. Управление внутренними размерами стенок, вертикальным выравниванием и соосностью компонентов в многопортовых сборках имеет важное значение для поддержания структурной целостности и предотвращения потери сигнала.
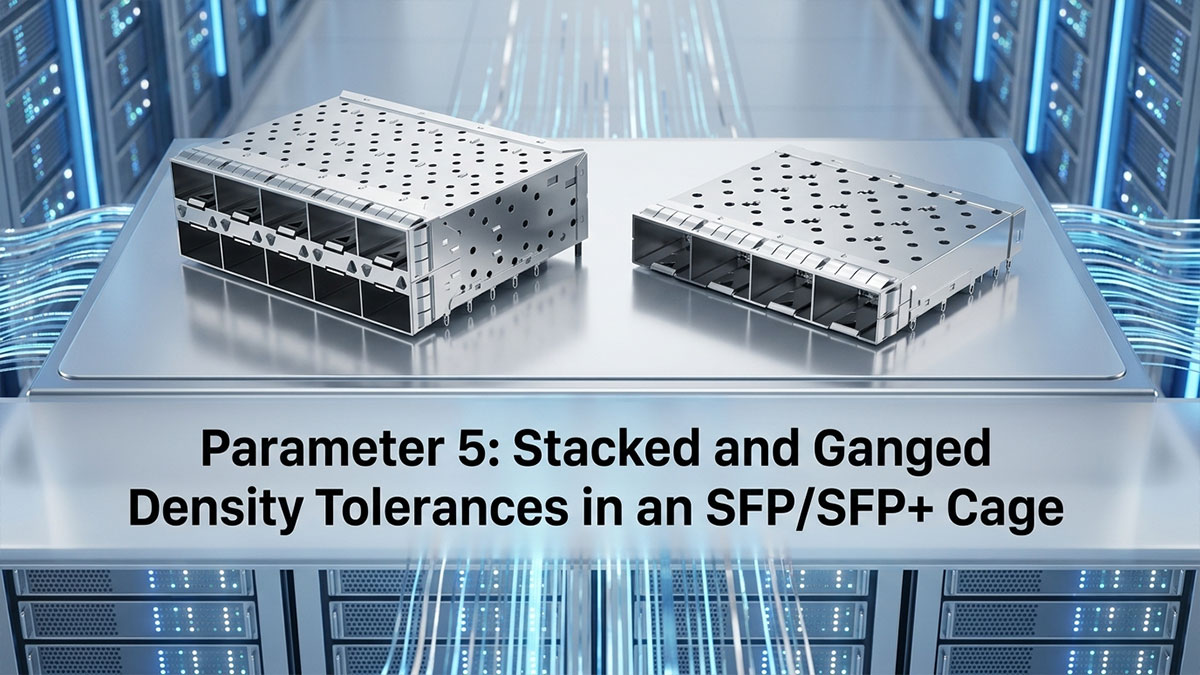
Шаг и толщина стенок однорядной сдвоенной клети
В многопортовых модульных системах (например, с компоновкой 1x2, 1x4 или 1x6) расстояние между портами определяет как горизонтальное расстояние между передними панелями, так и допустимую толщину внутренних изоляционных перегородок. Стандартный промышленный шаг обычно составляет 14.25 мм между центрами, что приводит к образованию очень тонких металлических перегородок, разделяющих соседние модули.
| Расчетный параметр | Стандартный размер | Влияние на инженерные процессы и допустимые риски |
| Презентация «из порта в порт» | 14.25 мм номинал | Накопленная погрешность шага в каркасе 1x6 может привести к заеданию лицевой панели корпуса. |
| Толщина внутренней стенки | 0.35-3.2 мм. | Более тонкие стенки уменьшают расстояние между портами, но увеличивают риск деформации конструкции. |
Если внутренние перегородки изготовлены слишком тонкими для экономии места, установка модуля SFP в отсек может привести к деформации соседних отсеков и блокировке соседних трансиверов. Разработчики должны найти баланс между высокой плотностью портов и достаточным количеством ребер жесткости для поглощения боковых нагрузок при установке. Помимо механической целостности, тонкие перегородки должны обеспечивать непрерывные пути заземления для достижения межпортовой изоляции >40 дБ на частоте 10 ГГц, как того требует соответствие требованиям электромагнитной совместимости для многоканальных систем.
Двухрядная клетка 2xN с вертикальной высотой.
Многослойные архитектуры (2x1, 2x4, 2x8) удваивают плотность портов за счет размещения верхнего и нижнего портов приемопередатчика в едином корпусе. Поскольку верхний порт расположен на высоте до 25 мм над поверхностью печатной платы, усилия при установке создают значительный механический рычаг и вращательный момент на нижележащие контакты, припаянные или запрессованные.
Для обеспечения надежного соединения на обоих уровнях вертикальные механические зазоры должны соответствовать строгим конструктивным ограничениям:
- Зазор между панелями: необходимо обеспечить зазор не менее 1.5 мм между верхним и нижним отсеками модулей для размещения заземляющих контактов и проводников световодов.
- Момент вертикальной фиксации: Убедитесь, что анкерные штифты основания поглощают вращательную силу, направленную вниз, до 35 Н при установке модулей в верхний ярус.
- Выравнивание вырезов в лицевой панели: Ограничьте отклонение вертикальной оси портов до ±0.15 мм по всем портам, чтобы предотвратить защелки приемопередатчика на передней панели.
Допуски на соосность интегрированных разъемов
В отличие от однопортовых конструкций, использующих дискретные разъемы на краю платы, многопортовые SFP+ модули с многоярусной компоновкой включают в себя интегрированные двухъярусные внутренние разъемы. Эти многоконтактные модули имеют удлиненные внутренние выводные рамки, идущие от контактов верхнего порта до контактных площадок на печатной плате.
- Критическое значение копланарности: Поддержание копланарности выводов выводной рамки в пределах строгого диапазона 0.10 мм по всей многопортовой матрице.
Отклонения за пределы этого порога приводят к тому, что несовпадающие по плоскости выводы оказываются над отложениями паяльной пасты во время оплавления, создавая периодические обрывы цепи на высокоскоростных дифференциальных парах. В вариантах с запрессовкой неравномерная высота выводов приводит к их неравномерной установке, концентрируя механическое усилие на отдельных выводах и вызывая растрескивание металлизированных отверстий в печатной плате.
Контроль термических напряжений и деформации печатных плат.
Плотные многопортовые массивы концентрируют тепловыделение от множества активных приемопередатчиков в локализованных областях платы, создавая сильные температурные градиенты. Во время пайки оплавлением и интенсивной высокоскоростной передачи данных неравные коэффициенты теплового расширения (КТР) между жестким металлическим каркасом и органическим ламинатом печатной платы вызывают локальное прогибание платы.
Для предотвращения деформации крупных сборных конструкций требуются тщательная компоновка и меры безопасности при производстве:
- Сбалансированное расположение заземляющих штифтов: Распределите запрессованные заземляющие штифты симметрично по границе корпуса, чтобы предотвратить локальное механическое натяжение во время циклов теплового расширения.
- Усилители печатных плат: Интегрируйте механические кронштейны или опорные пластины на объединительные платы, поддерживающие массивы многопортовых SFP/SFP+ модулей размером 2x6 или более.
- Расстояние между термореле: Оптимизируйте геометрию термореле для медных выводов вокруг контактных площадок с высокой плотностью выводов, чтобы обеспечить равномерное распределение тепла во время оплавления при сборке.
🔷 Как выполнить анализ суммарных механических допусков для корпуса SFP/SFP+?
Оценка отдельных параметров в отрыве от контекста предоставляет ценные базовые данные, но реальная надежность зависит от того, как эти размеры взаимодействуют при сборке. Комплексный анализ допусков объединяет отклонения, связанные с изготовлением, сборкой и корпусом, в единую прогнозную механическую модель. Выполнение этого расчета на раннем этапе предотвращает дорогостоящие доработки листового металла шасси и обеспечивает стабильное сопряжение приемопередатчиков в больших производственных партиях.
Расчет наихудших кумулятивных изменений размерности
Анализ допусков обычно сочетает в себе анализ наихудшего случая (WCA) и статистическое моделирование на основе суммы квадратов (RSS). WCA предполагает, что все физические размеры одновременно смещаются к своим крайним физическим пределам, определяя абсолютную область наихудшего случая для предотвращения заедания. В отличие от этого, моделирование RSS рассматривает производственные отклонения как стандартные статистические распределения, обеспечивая реалистичный и экономически эффективный баланс между выходом годной продукции и процентом брака деталей.
К основным размерным факторам, влияющим на горизонтальные и вертикальные сборочные контуры, относятся:
| Размерная переменная в цикле | Номинальное измерение | Типичный диапазон допусков | Моделирование воздействия |
| Ширина выреза в рамке корпуса | 14.80 мм | ±0.10 мм | Непосредственно влияет на пределы сжатия боковых пружинных пальцев. |
| Внешняя ширина оболочки клетки | 14.00 мм | ±0.08 мм | Определяет номинальный воздушный зазор до рамки безеля. |
| Расположение контактов от края печатной платы до корпуса | 0.00 мм (базовая точка) | ±0.05 мм | Вносит боковой перекос и смещает клетку относительно отверстия безеля. |
| Высота стойки материнской платы | 6.00 мм | ±0.08 мм | Изменяет вертикальное расположение портов относительно передней панели. |
Если суммарный зазор приближается к нулю при наихудших параметрах, оптические модули будут задевать край рамки во время установки. Используя моделирование RSS с производственными распределениями ±3σ, командам разработчиков оборудования следует стремиться к номинальному статистическому запасу зазора не менее 0.25 мм, чтобы компенсировать непредвиденные производственные отклонения.
Если в конструкции используются высокие профили радиаторов (13.5 мм или выше), необходимо провести совместный анализ вертикальных компонентов, включая высоту зазора и деформацию печатной платы, чтобы обеспечить достаточный зазор между крышкой и платой. В таких случаях рекомендуется проводить отдельный анализ вертикального контура охлаждения.
Правила обеспечения зазоров между кромкой платы и лицевой панелью
Точное пространственное расположение между краем передней платы и внутренней границей лицевой панели определяет правильное защелкивание. Если отсек для SFP-модулей расположен слишком далеко от передней панели, защелки крепления трансиверов не смогут надежно зафиксироваться в вырезах отсека. Если отсек установлен слишком далеко вперед, его передняя часть будет соприкасаться с внутренней поверхностью листового металла, препятствуя плотному прилеганию печатной платы к монтажным стойкам шасси.
Проектировщики должны придерживаться четких правил определения границ для обеспечения надлежащих физических зазоров:
- Отступ от края платы: необходимо обеспечить номинальный зазор 1.25 мм ± 0.15 мм между передним краем печатной платы и внутренним фланцем лицевой панели корпуса.
- Проникновение защелки в отверстие: Убедитесь, что фиксирующие выступы модуля проникают в отверстие защелки клетки как минимум на 0.8 мм, чтобы предотвратить случайное отсоединение под натяжением кабеля.
- Окно сжатия прокладки лицевой панели: Убедитесь, что общий осевой зазор не сжимает пружинные элементы EMI по периметру сверх их максимального предела упругой текучести в 70%.
Инструментальные приспособления и автоматизированные зоны для захвата и перемещения деталей.
Для высокоскоростного оборудования для поверхностного монтажа требуются специальные защитные зоны для манипулирования и установки тяжелых многопортовых корпусов. Захватные сопла и механические запрессовочные головки требуют наличия определенных зон, свободных от дискретных конденсаторов, резисторов и контрольных точек.
Стандарт допустимого отклонения инструмента: необходимо обеспечить минимальный зазор в 3.0 мм по всему периметру контактной площадки SFP+, с запасом до 5.0 мм на задней части разъема для обеспечения зазора с лезвиями автоматизированного инструмента для запрессовки. Для вариантов с запрессовкой параллельность верхней опорной плиты посадочного приспособления — обычно указываемая с допуском ±0.05 мм — должна быть проверена на соответствие допустимому отклонению по плоскости, установленному в параметре 5 для выводных рамок многопортовых разъемов. Чрезмерный наклон опорной плиты может сместить профиль высоты контактов разъема за пределы 0.10 мм, даже если допуски всех компонентов соблюдены по отдельности.
Кроме того, зоны вакуума в динамическом сопле для установки компонентов должны совпадать с центром тяжести корпуса. Асимметричные зажимы радиатора, установленные сверху, могут вызывать смещение при установке компонентов, приводя к перекосу контактов и изгибу клемм во время автоматизированной высокоскоростной сборки печатных плат.
🔷 Заключение: Ключевые моменты для выбора подходящего корпуса для SFP/SFP+ модулей
Стандартные спецификации MSA обеспечивают базовые габаритные размеры, но физическая надежность зависит от управления механическими допусками, выходящими за рамки стандартных чертежей. Обеспечение бесперебойной работы в полевых условиях требует согласования методов оконечного соединения, путей рассеивания тепла и устойчивости экранирования с реальными условиями эксплуатации вашего оборудования. Учет механических параметров на ранних этапах проектирования печатной платы позволяет инженерным группам исключить дефекты сборки, уменьшить помехи сигнала и предотвратить сбои фиксации в полевых условиях.
Стратегия практического выбора инженерных специальностей
При оценке кандидатов на роль однопортового SFP-корпуса или многопортового SFP+-корпуса следует отдавать приоритет структурной прочности и тепловым характеристикам, а не простой стоимости единицы продукции. Систематическая проверка должна учитывать баланс между производственными возможностями и постоянными эксплуатационными нагрузками внутри корпуса.
Следуйте этому целенаправленному контрольному списку, чтобы проверить свою конструкцию на соответствие пяти механическим параметрам, описанным выше:
Способ монтажа: для систем с высокой вибрацией и частыми установками выбирайте податливые штырьки с запрессовкой; для экономичных конструкций с меньшим количеством циклов установки — пайку SMT или PIP.
- Тепловое согласование: необходимо подобрать оптимальную высоту радиатора (4.2 мм/6.5 мм/13.5 мм) для рассеивания мощности трансивера, согласовать геометрию ребер с воздушным потоком в корпусе и обеспечить усилие срабатывания 10-15 psi (10-15 Н) при степени сжатия термоинтерфейсной мембраны 30-50%.
- Уплотнения для защиты от электромагнитных помех: для применений с высокой частотой циклов используйте пружины из бериллиевой меди с золотым покрытием толщиной ≥0.76 мкм; для экономичных конструкций может быть достаточно нержавеющей стали с пассивацией. Целевое усилие на каждый палец должно составлять 0.3-0.6 Н, а ход сжатия 1.0-1.5 мм должен оставаться в пределах 130% запаса прочности по упругости.
- Оптическая юстировка: центрируйте вход световода над излучающей областью светодиода (пороговое значение потерь на связь ±0.3 мм) и поддерживайте вертикальный зазор 0.2–0.4 мм, чтобы предотвратить повреждение корпуса светодиода.
- Допуски для многослойных выводов: необходимо обеспечить ограничение соосности выводной рамки до 0.10 мм и поддерживать минимальный зазор между выводами 1.5 мм для двухслойных корпусов с N выводами.
- Зазоры для оснастки: Оставьте периметральную зону 3.0 мм вокруг каждого гнезда для SFP/SFP+ модулей (5.0 мм на задней контактной площадке) для обеспечения зазора при автоматизированной установке и запрессовке модулей.
Проведение полного статистического анализа допусков — с использованием методов WCA и RSS — перед утверждением проекта печатной платы обеспечивает высокую производительность производства и надежное взаимодействие модулей.
После завершения анализа допусков и определения механических требований следующим шагом является поиск поставщика, способного поставлять корпуса, соответствующие этим спецификациям. Сотрудничество с поставщиком, предлагающим как решения для межсоединений, соответствующие требованиям MSA, так и решения с индивидуальными допусками, упрощает переход от проверки конструкции к производству.
Ознакомьтесь с обширным ассортиментом корпусов SFP/SFP+ и сетевых соединителей на сайте LINK-PP Официальный магазин чтобы найти идеальное решение для вашей следующей высокоскоростной разработки.