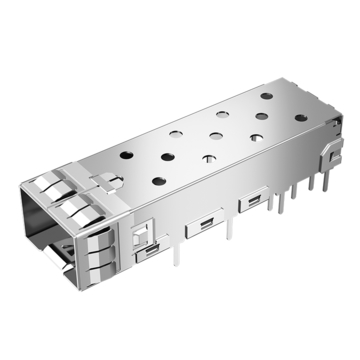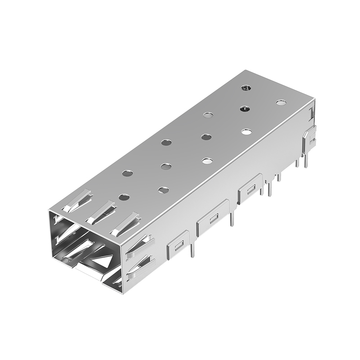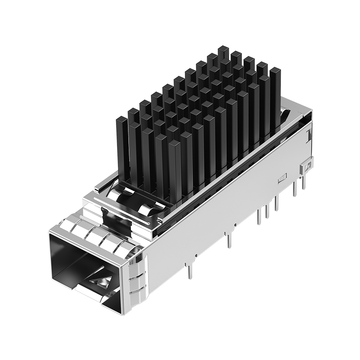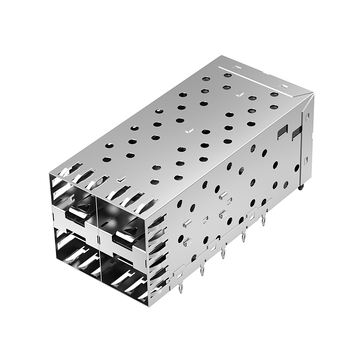




По мере перехода высокоскоростных сетей от 25G NRZ к 112G PAM4 и выше, как инженеры-разработчики оборудования могут установить многопортовый модуль на плотные многослойные печатные платы, не нарушая при этом физическую надежность платы? Конфигурации SFP, QSFP и OSFP высокой плотности предъявляют огромные тепловые и механические требования к материнской плате в процессе производства. Следовательно, выбор правильного метода оконечного соединения на физическом уровне стал критически важным инженерным решением, а не просто предпочтением способа сборки.
Может ли традиционная ручная пайка выдержать современные высокочастотные стандарты, или же технология запрессовки является более предпочтительным способом сохранения импеданса дорожек и снижения нагрузки на печатную плату? Чрезмерные температуры пайки создают риск расслоения по оси Z и неконтролируемых отслоений переходных отверстий, в то время как запрессованные контакты обеспечивают беспаечную механическую стабильность и поддерживают прецизионное сверление обратной стороны. Понимание того, как эти два метода монтажа влияют на нагрузку на плате и целостность сигнала, имеет важное значение для достижения оптимального уровня ошибок и максимизации выхода годной продукции на высокоскоростных аппаратных платформах.
📋 Введение в монтаж высокоскоростных оптических каркасных сборок
Внедрение оптических межсоединений в современное коммуникационное оборудование требует точного баланса между жесткой механической фиксацией и микроуровневой электрической точностью. По мере роста пропускной способности системы оптический корпус эволюционировал от простого листового металлического корпуса до активного участника динамики канала на физическом уровне. Поэтому монтаж этих компонентов на плотно заполненные печатные платы без образования микротрещин или разрывов канала стал ключевым этапом в проектировании на уровне платы.
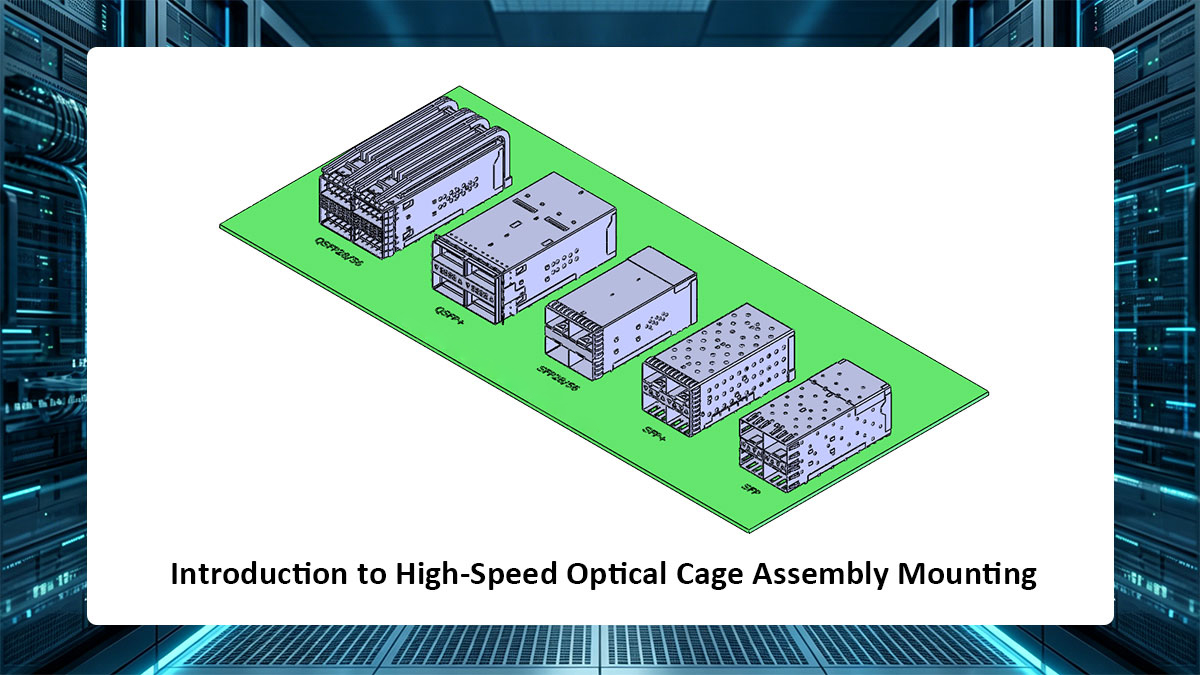
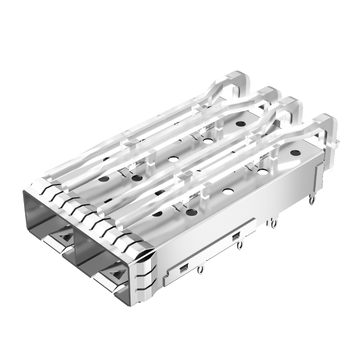
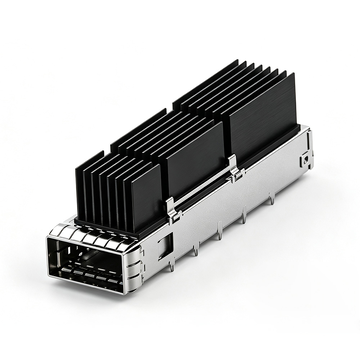
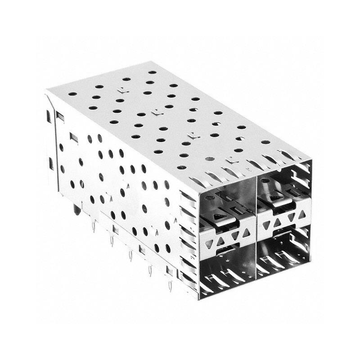
Понимание посадочных мест для модулей SFP, QSFP и OSFP в корпусе.
В многогигабитных сетях с различными форм-факторами оптические устройства значительно масштабируются как по плотности размещения, так и по требованиям к теплоотводу:
- SFP/SFP+ (10G до 28G): Используется однополосная сигнализация, где компоновка разъемов обычно представляет собой однорядную или 1x2 конфигурацию с меньшим общим количеством контактов и небольшой площадью платы.
- QSFP28/QSFP-DD (100G до 400G): Четырехканальные интерфейсы — особенно конфигурации типа «панель к панели» или «стакованный 2x1» и «2x4» — значительно увеличивают плотность контактов, требуя тщательной юстировки нескольких контактов в сложных матрицах с металлизированными сквозными отверстиями (PTH).
- OSFP (400G до 800G): Разработанные для максимальной теплоотдачи и работы в условиях высокой мощности, разъемы OSFP сочетают в себе массивные интегрированные радиаторы с чрезвычайно плотными многослойными группами контактов, которые усиливают механическую нагрузку на нижележащую материнскую плату.
Поскольку в каждом последующем поколении расстояние между контактами на печатной плате уменьшается, любое смещение при монтаже или физическое несоответствие напрямую ухудшает импеданс канала.
Основные компромиссы в монтаже печатных плат и проектировании физического слоя.
Установка многопортового защитного кожуха требует соблюдения серьезных физических и термических компромиссов. Толстые 16-28-слойные печатные платы действуют как массивные теплоотводы, требуя значительного тепловыделения при ручной или волновой пайке для адекватного увлажнения контактов заземления. Однако этот локальный нагрев часто приводит к растрескиванию контактных площадок, отслоению площадок и разрушению смолы подложки.
Альтернативные варианты механического крепления должны позволять избежать этих серьезных тепловых проблем, не создавая при этом катастрофических вертикальных сжимающих сил. Разработчики оборудования должны постоянно балансировать между прочностью конструкции, долговременной вибростойкостью и аккуратной трассировкой печатной платы и значительным физическим напряжением, оказываемым на тонкие медные дорожки внутреннего слоя.
Как типы оконечного соединения определяют целостность и надежность сигнала
Электрическая граница, на которой штифт узла контактной площадки входит в металлизированное сквозное отверстие, напрямую определяет начальную базовую линию отражения канала:
| Фактор завершения | Интерфейс, припаянный вручную | Интерфейс, обеспечивающий запрессовку. |
| Физическая связь | Металлургический припойный мостик, склонный к образованию пустот и неравномерной смачиваемости галтелей. | Упругий, газонепроницаемый холодный сварной шов с помощью механической радиальной силы. |
| Непрерывность импеданса | Случайные провалы емкости, вызванные неравномерным распределением и растеканием припоя. | Стабильный дифференциальный профиль 100 Ом, обусловленный однородной геометрией контактов. |
| Долгосрочный риск СИ | Высокая хрупкость интерметаллических соединений (ИМС) и диэлектрики, индуцированные потоком. | Высокая стабильность микроперемещений без термической деградации PTH-ствола. |
Когда методы оконечного резистора не обеспечивают чистого и равномерного интерфейса, высокочастотные сигналы страдают от сильных провалов в отражении и фазового дрожания. Выбор правильного типа оконечного резистора гарантирует, что физический интерфейс обеспечит запас канала при работе с ресурсоемкими многогигабитными нагрузками.
📋 Тепловые и механические напряжения на печатной плате при монтаже корпуса
Переход от проектирования посадочного места к физической сборке выявляет существенные различия во внутренних напряжениях, воздействующих на материнскую плату. Толстые материнские платы корпоративного класса действуют как массивные радиаторы, поэтому высокотемпературная пайка представляет собой серьезную угрозу целостности ламината. Заменив экстремальные термические циклы контролируемой механической установкой, современные методы монтажа позволяют инженерам надежно закреплять каждый модуль корпуса, одновременно защищая многослойные структуры платы.
Несоответствие коэффициента теплового расширения по оси Z и риски расслоения печатной платы
Высокоскоростные сетевые платы используют плотные многослойные ламинаты с 16–28 слоями, которые ведут себя непредсказуемо при интенсивных тепловых нагрузках. При пайке многоконтактного разъема коэффициент теплового расширения (КТР) подложки вдоль вертикальной оси Z расширяется гораздо быстрее, чем медные цилиндры внутри металлизированных сквозных отверстий (PTH).
Это существенное несоответствие параметров расширения вызывает сильное механическое напряжение на вертикальных стенках отверстия, что приводит к нескольким критическим видам разрушения:
- Растрескивание ствола: расширение по оси Z разрывает медное покрытие, нарушая электрическую проводимость.
- Расслоение смолы: Сильный нагрев приводит к разделению внутренних слоев препрега, вызывая образование пузырей в сердцевине плиты.
- Отслоение подушки: Неравномерное термическое расширение приводит к отрыву кольцевых наростов от ламината.
Эти структурные дефекты нарушают высокоскоростные пути трассировки каналов и вызывают необратимые отказы на уровне печатной платы в полевых условиях.
Риск термического удара при волновой и ручной пайке.
Для надежного крепления больших металлических экранов и внутренних заземляющих контактов требуется длительное воздействие высоких температур, чтобы преодолеть быстрое рассеивание тепла во внутренние медные слои. При ручной пайке техникам приходится прикладывать горячие наконечники паяльника непосредственно к контактам в течение длительного времени, в то время как при волновой пайке вся нижняя сторона погружается в расплавленный припой.
Подобные агрессивные термические циклы подвергают окружающие диэлектрические материалы мгновенному тепловому удару, что приводит к серьезной физической деградации:
- Охрупчивание смолой: Длительное время выдержки приводит к деградации стеклопереходных структур вокруг высокоскоростных переходных отверстий.
- Микротрещины: Крутые температурные градиенты вызывают растрескивание диэлектрической смолы между узкими линиями.
- Диэлектрические сдвиги: Поврежденные нагревом сердцевины подложек изменяют локальную диэлектрическую проницаемость, смещая импеданс проводника.
Исключение высокотемпературной пайки предотвращает образование этих локальных микротрещин, обеспечивая стабильные диэлектрические характеристики в высокочастотных дифференциальных парах.
Механические усилия вставки в многопортовые сборные клетки
Переход от термосборки к другим методам проектирования смещает акцент на управление вертикальными механическими усилиями во время запрессовки. Высокоплотные многопортовые архитектуры — такие как конфигурации 2x4 QSFP28 или 2x6 OSFP Cage — содержат сотни гибких контактов, которые должны одновременно входить в предназначенные для них отверстия.
Поскольку для установки каждого отдельного штифта требуется усилие от 20 до 40 Н, установка всей конструкции каркаса приводит к концентрации огромных механических нагрузок на небольшой площади платы:
- Концентрация нагрузки: Многоштырьковые опоры создают суммарную силу, направленную вниз, в тысячи Ньютонов.
- Внутреннее напряжение дорожек: Неравномерное давление может привести к повреждению внутренних медных дорожек, проложенных под разъемом.
- Диэлектрическое сжатие: Неконтролируемая вертикальная сила деформирует локальные слои сердцевины и изменяет симметрию.
Для управления такими интенсивными нагрузками при введении иглы требуется точный механический контроль, чтобы защитить уязвимые внутренние медные слои от физических повреждений.
Предотвращение деформации платы во время прессования тяжелых корпусов.
Приложение значительной силы при установке на незакрепленную печатную плату вызывает сильное локальное изгибание и необратимую деформацию панели. Когда основная плата прогибается под воздействием прижимных нагрузок, металлизированные сквозные отверстия деформируются, приобретая овальную форму, что снижает прочность крепления выводов и разрушает соседние паяные соединения поверхностного монтажа.
Для обеспечения абсолютной плоскостности платы во время тяжелых прессовых работ при сборке каркаса требуются специальные производственные меры безопасности:
- Специальные нижние опоры: жесткие опорные приспособления, поддерживающие плату непосредственно под контактной площадкой разъема.
- Сервоприводное профилирование силы: мониторинг зависимости силы от расстояния в реальном времени останавливает введение иглы, если сопротивление неожиданно резко возрастает.
- Сбалансированная верхняя оснастка: прецизионно обработанные прессовые головки обеспечивают идеально равномерное давление вниз по всей поверхности корпуса.
Эти методы контроля производства исключают локальное отклонение печатной платы, сохраняя идеально цилиндрическую форму сквозных отверстий и обеспечивая долговременную целостность сигнала по всем высокоскоростным каналам.
📋 Показатели целостности высокочастотного сигнала для клемм контактных выводов в корпусе.
Хотя контроль деформации платы и механического давления обеспечивает физическую защиту печатной платы, метод оконечного соединения также напрямую определяет, насколько чистыми остаются высокоскоростные сигналы при прохождении через порт. В многогигабитных системах даже мельчайшие структурные дефекты на границе контактов и платы могут ухудшить работу канала. Оценка ключевых показателей целостности сигнала наглядно демонстрирует, почему точно установленный защитный кожух имеет решающее значение для предотвращения ошибок передачи данных.
Влияние геометрии контакта на управление характеристическим импедансом
Для поддержания целевого дифференциального импеданса в 100 Ом необходима чистая, предсказуемая форма по всей длине сигнального тракта. Ручная пайка приводит к случайному количеству припоя, неравномерному смачиванию и нерегулярному скоплению припоя внутри металлизированного сквозного отверстия.
Эти неровные физические формы нарушают нормальные параметры емкости и индуктивности, что приводит к заметным колебаниям импеданса:
- Избыточная емкость: Большие сгустки припоя создают локальные провалы емкости, значительно ниже целевого импеданса.
- Несбалансированные поля: Неравномерное течение припоя искажает границу диэлектрика вокруг дифференциальных пар.
- Стабильная форма контакта: гибкие штифты, запрессованные в отверстие, равномерно прижимаются к его стенкам, обеспечивая жесткие и равномерные допуски по импедансу.
Благодаря устранению случайного скопления припоя, в запрессованном корпусе обеспечивается равномерная геометрия физических контактов, что предотвращает резкое падение импеданса, вызывающее отражение сигнала.
Снижение потерь на отражение и перекрестных помех в сетях PAM4 от 25G до 112G
По мере увеличения скорости передачи данных в сети с 25G NRZ до 56G и 112G PAM4, меньший запас по шуму делает каналы гораздо более чувствительными к отражениям и близлежащему шуму. Неравномерные паяные соединения действуют как точки отражения, ухудшая потери на отражение и направляя энергию обратно к передатчику.
Непредсказуемое растекание припоя также ухудшает физическое экранирование между соседними дифференциальными парами, что приводит к повышению уровня шума в канале:
- Более высокие потери на отражение: прерывистые границы припоя отражают высокочастотную энергию обратно в управляющий приемопередатчик.
- Повышенные перекрестные помехи: пролитый припой изменяет пути обратного тока заземления, позволяя сигналам проникать в соседние полосы движения.
- Ослабление контуров заземления: Неравномерное смачивание контактов приводит к плохому экранированию заземления вокруг быстродействующих сигнальных линий.
Использование запрессованной обоймы обеспечивает симметричное расстояние между контактами и заземлением, что позволяет хорошо изолировать каналы высокой плотности и свести к минимуму перекрестные помехи.
Снижение потерь при прохождении через контакт, вызванное остатками припоя и интерметаллическими соединениями.
При пайке образуются химические и металлические побочные продукты, которые напрямую увеличивают потери сигнала. При нагревании припоя на границе раздела с медью образуются хрупкие интерметаллические соединения (ИМС), которые обладают гораздо большим сопротивлением, чем исходный медный контакт.
Стандартные паяльные флюсы также оставляют химические остатки на контактной площадке разъема:
- Загрязнение диэлектриком: остатки флюса, попавшие на поверхность платы, изменяют её электрические свойства, увеличивая затухание сигнала.
- Потери в проводнике: Хрупкие слои сплава создают дополнительное сопротивление в местах распространения высокочастотных сигналов вдоль поверхности проводника.
- Чистые соединения: Беспаечные соединения, выполненные методом холодного прессования, не оставляют химических остатков, благодаря чему не повреждается ламинат печатной платы.
Избегание нагрева при пайке обеспечивает минимальные потери в проводниках при монтаже корпуса и сохраняет исходные материалы печатной платы.
Проверка четкости глазковой диаграммы и частоты битовых ошибок (BER).
Совокупное воздействие провалов импеданса, перекрестных помех и дополнительных потерь четко проявляется на измерениях диаграммы глаз приемника. Поскольку PAM4 делит амплитуду сигнала на несколько меньших шагов, высота глазковой диаграммы уже намного меньше и гораздо легче искажается, чем в более старых сигналах NRZ.
Когда оконечная нагрузка выводов приводит к физическим несоответствиям и дрожанию сигнала, глазковая диаграмма быстро закрывается, что увеличивает частоту битовых ошибок:
- Уменьшенная высота глазковой диаграммы: падение импеданса сужает вертикальное отверстие глазковой диаграммы, уменьшая важный запас напряжения на приемнике.
- Увеличение дрожания: фазовые различия, возникающие из-за неравномерности соединений штифтов, увеличивают горизонтальное дрожание, сужая окно выборки.
- Высокая частота битовых ошибок: Закрытые глаза перегружают микросхемы коррекции ошибок, что приводит к потере пакетов и сбоям в обучении канала связи.
Установка запрессованного корпуса обеспечивает сохранение широких отверстий для выводов, гарантируя, что современные трансиверы будут стабильно достигать целевых показателей частоты битовых ошибок во время высокоскоростных испытаний на соответствие стандартам.
📋 Путем устранения заглушек и обратного сверления в конструкции каркаса
Даже при строгом контроле импеданса и снижении нагрузки на печатную плату, характеристики канала могут ухудшиться, если пренебречь вертикальной геометрией сквозных отверстий. В толстых многослойных платах неиспользуемая часть металлизированного сквозного отверстия действует как разомкнутая электрическая ветвь, которая сильно искажает высокочастотные сигналы. Оценка взаимодействия монтажа выводов с обратным сверлением показывает, почему выбор правильного метода оконечного сопротивления для каждой сборки корпуса имеет важное значение для устранения разрушительных паразитных отражений.
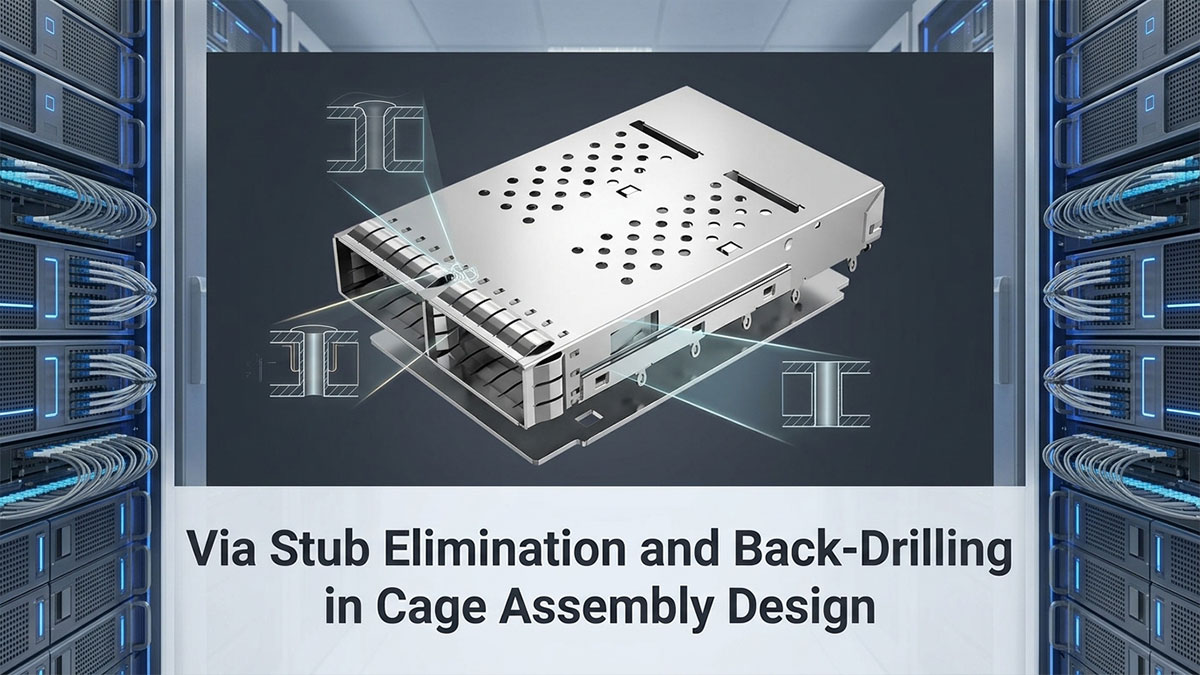
Резонансные потери от неиспользованных сквозных выводов с покрытием
Когда высокоскоростной сигнал переходит с верхнего слоя печатной платы на вывод монтажной ячейки, любой оставшийся медный проводник под слоем трассировки образует электрический сквозной вывод. Этот неиспользуемый проводник ведет себя как разомкнутая линия передачи, отражая энергию обратно в активный канал в противофазе. Образующиеся стоячие волны создают глубокие провалы затухания, которые разрушают запасы канала и вызывают непредсказуемую потерю пакетов.
По мере увеличения скорости сигнала даже микроскопический резонансный шлейф создает достаточную емкостную нагрузку, чтобы нарушить передачу на высоких частотах. В многогигабитных каналах связи устранение этих непреднамеренных резонансных шлейфов так же важно, как и прокладка чистых дифференциальных пар по печатной плате.
Как запрессовка податливого штифта обеспечивает точное сверление обратной стороны
Технология запрессовки по своей природе совместима с автоматизированным сверлением обратной стороны платы с контролем глубины. Производители печатных плат могут высверлить неиспользуемый медный вывод с обратной стороны платы перед установкой компонента, оставив только минимальную длину контакта, необходимую для удержания гибкого штыря. Поскольку отверстие остается свободным от припоя, оставшаяся длина вывода может быть значительно меньше 0.2 мм.
Когда сборочный узел с запрессованной рамкой устанавливается в плату, его гибкий штифт надежно входит в активный верхний корпус, не нарушая свободную полость под ним. Такое чистое механическое разделение позволяет разработчикам оборудования полностью исключить сквозные отверстия, сохраняя при этом превосходную механическую фиксацию.
Нарушения, связанные с проникновением припоя, препятствующие удалению остатков припоя в паяных корпусах.
Попытки контролировать электрические контакты с помощью коротких замыканий на платах, спаянных вручную или волновой пайкой, представляют собой серьезные производственные трудности. Припой естественным образом поднимается и заполняет металлизированные сквозные отверстия за счет сильного капиллярного эффекта, полностью перекрывая любые открытые полости, которые должны были оставаться свободными. Как только расплавленный припой стекает по непросверленному каналу или заполняет просверленное с обратной стороны отверстие, он навсегда воссоздает электрический контакт до самого нижнего слоя.
Попытка просверлить отверстие после пайки практически невозможна, поскольку стандартные сверла будут смещаться или ломаться о затвердевший припой и контакты. В результате, припаянная конструкция корпуса оставляет инженерам по аппаратному обеспечению неконтролируемые сквозные отверстия, которые навсегда задерживают отражения сигнала внутри материнской платы.
Эффекты четвертьволнового резонанса на частотах Найквиста 28 ГГц и 56 ГГц
При скоростях передачи данных, используемых в интерфейсах 56G и 112G PAM4, основные частоты Найквиста находятся на уровнях 28 ГГц и 56 ГГц, где физические длины волн резко уменьшаются. Даже короткий переходной патрубок длиной всего 0.5 мм на этих частотах превращается в четвертьволновой резонатор, создавая резкое падение передачи сигнала по всему рабочему диапазону. Этот сильный резонансный провал полностью снижает амплитуду сигнала и закрывает диаграмму глаз приемника.
Использование запрессованной каркасной конструкции — единственный надежный способ обеспечить достаточную длину остаточных ответвлений, чтобы безопасно вывести резонансную частоту четверти длины волны за пределы рабочего канала. Устранение этого высокочастотного провала гарантирует плавную передачу сигнала, низкие потери на отражение и надежную передачу данных на сетевом оборудовании следующего поколения.
📋 Динамика упругих податливых штифтов при интеграции в сборочный узел с запрессованной посадкой.
Чтобы понять, как технология запрессовки преодолевает резонанс за счет короткого замыкания, необходимо внимательнее изучить механическое соединение внутри металлизированного сквозного отверстия. Вместо использования тепла или хрупких паяных соединений, податливые запрессованные контакты используют накопленную упругую энергию для создания стабильного электрического пути с низким сопротивлением. Изучение физической механики этого подпружиненного интерфейса показывает, как каждая сборка корпуса поддерживает структурную целостность на уровне платы и обеспечивает чистое высокочастотное звучание в течение многих лет непрерывной эксплуатации.
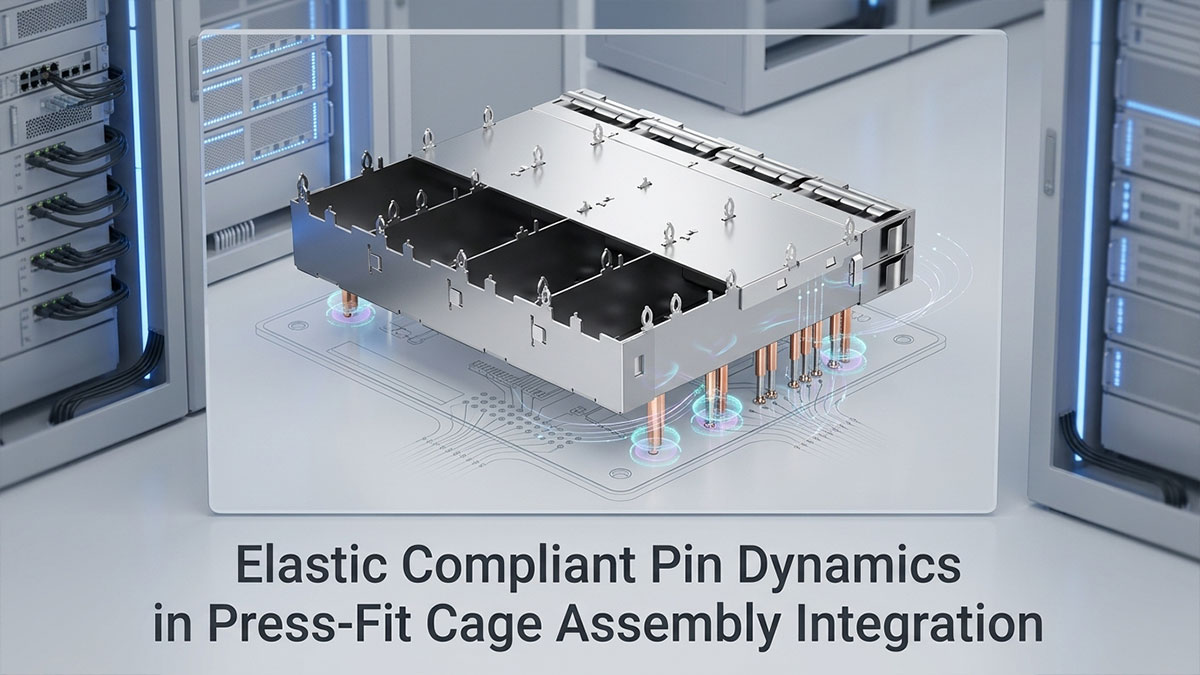
Механические принципы работы гибкого штифта с игольчатым ушком
Штифт типа «иголка в ушке» (EON) имеет центральное отверстие, выполненное методом прецизионной штамповки, по бокам от которого расположены гибкие внешние пружинные балки. Когда штифт входит в немного меньшее по размеру сквозное отверстие с покрытием, эти две балки сжимаются внутрь, преобразуя вертикальное усилие вхождения в непрерывное радиальное усилие, направленное наружу, к медной стенке отверстия.
- Контролируемая упругая деформация: изогнутые пружинные балки поглощают основную часть деформации при вставке, предотвращая образование острых физических царапин на внутренней части ствола отверстия.
- Непрерывная радиальная предварительная нагрузка: накопленное усилие пружины удерживает штифт плотно прижатым к стенке переходного отверстия даже при расширении и сжатии платы под воздействием окружающей рабочей температуры.
- Сбалансированная внешняя геометрия: равномерное внешнее давление предотвращает овальную деформацию отверстий, обеспечивая симметричное расположение пар дифференциальных контактов на печатной плате.
Благодаря использованию предсказуемого отклонения луча, а не жесткой обжимки, сборка каркаса с запрессованной посадкой защищает хрупкие медные фольги внутреннего слоя от механического разрушения во время установки.
Газонепроницаемые холодносварные соединения без термических повреждений
Когда гибкий штифт входит в гальваническое отверстие, высокое контактное давление вдавливает внешнее покрытие штифта непосредственно в слой олова или золота в переходном отверстии. Это интенсивное локализованное давление вызывает пластическую деформацию микроскопических поверхностных выступов, создавая герметичный, газонепроницаемый интерфейс холодной сварки при комнатной температуре.
Поскольку это физическое уплотнение образуется полностью без нагрева при пайке, оно обеспечивает значительные структурные и электрические преимущества во всей области контактов разъема:
| Физический параметр | Газонепроницаемое уплотнение, запрессовываемое в корпус. | Традиционное паяное соединение |
| Защита от окисления | Предотвращает проникновение коррозионно-активного воздуха и влаги в зону контакта. | Остатки флюса и поверхностные пустоты способствуют образованию коррозионных микроканалов. |
| Связаться с сопротивлением | Сохраняет сверхнизкое и субмиллиомное сопротивление на протяжении длительного срока службы. | Со временем увеличивается по мере расширения микротрещин в интерметаллических соединениях (ИМС). |
| Тепловое напряжение | На многослойную сердцевину печатной платы не воздействует напряжение теплового расширения. | Сильный локальный термический шок может привести к образованию пузырей во внутренних полимерных препрегах. |
Этот нанесенный холодным способом барьер изолирует коррозионные промышленные газы от активного сигнального тракта, обеспечивая сохранение безупречной электропроводности корпуса без риска термического повреждения платы.
Допуски и правила нанесения покрытия на печатные платы при монтаже в сквозные отверстия (PTH)
Для обеспечения надежной фиксации и защиты внутренних медных слоев необходимо строгое соблюдение размеров отверстий в печатной плате и спецификаций поверхностного покрытия. Если размеры готовых отверстий выходят за пределы рекомендуемых допусков, возникающая контактная сила либо не сможет надежно удерживать штифт, либо приведет к необратимой трещине в сквозном отверстии.
В производственных рекомендациях по интеграции штифтов, соответствующих требованиям, особое внимание уделяется строгому контролю сверления и нанесения покрытия:
- Допуски на сверление и чистовую обработку: Диаметры чистовых отверстий должны иметь строгий допуск примерно ±0.05 мм по всей площади контакта разъема.
- Толщина медного слоя в стенке сквозного отверстия: средняя толщина электролитически осажденной меди внутри стенки отверстия должна составлять не менее 25 мкм (1 мил), чтобы предотвратить разрывы покрытия во время установки выводов.
- Выбор типа обработки поверхности: иммерсионное лужение (ImSn) или химическое никелирование с иммерсионным золочением (ENIG) обеспечивают смазанные, плоские поверхности контакта, предотвращающие разрыв меди.
Соблюдение этих точных правил нанесения покрытия гарантирует плавное вхождение каждого штифта в корпус, сохраняя окружающие диэлектрические слои ровными и неповрежденными.
Долговременная ударопрочность и вибростойкость при термических циклах
В условиях эксплуатации в центрах обработки данных с высокой плотностью размещения оборудования материнские платы подвергаются постоянным механическим вибрациям вентиляторов и колебаниям температуры. Пайные вручную соединения склонны к упрочнению и образованию микротрещин при многократных перепадах температуры из-за несоответствия коэффициентов теплового расширения между припоями и ламинатом платы.
Гибкие штифты действуют как миниатюрные амортизаторы, активно нейтрализующие усталость конструкции:
- Динамическая компенсация коэффициента теплового расширения: гибкие пружинные балки динамически изгибаются, поглощая разницу в тепловом расширении между корпусом разъема и основным ламинатом.
- Устойчивость паяного соединения к усталости: Благодаря отсутствию хрупких межметаллических граничных слоев, в соединении не могут возникать усталостные разрушения под воздействием высокочастотной турбулентности вентилятора.
- Надежная фиксация модуля: высокое остаточное усилие фиксации предотвращает смещение разъема от платы во время многократных циклов сопряжения оптических модулей.
Эта механическая прочность гарантирует, что запрессованный корпус надежно закреплен и целостен, предотвращая периодические обрывы пакетов и сохраняя физические запасы канала связи на протяжении длительного многолетнего срока службы.
📋 Контроль качества, проверка и доработка сборочных узлов каркаса.
Хотя гибкая механика контактов обеспечивает надежную работу, реальная экономика производства во многом зависит от стабильности сборки и безопасной доработки печатных плат. Выбранный способ монтажа напрямую определяет, пройдут ли материнские платы с коммутаторами высокой плотности окончательное заводское тестирование или получат дорогостоящие физические повреждения в процессе производства.
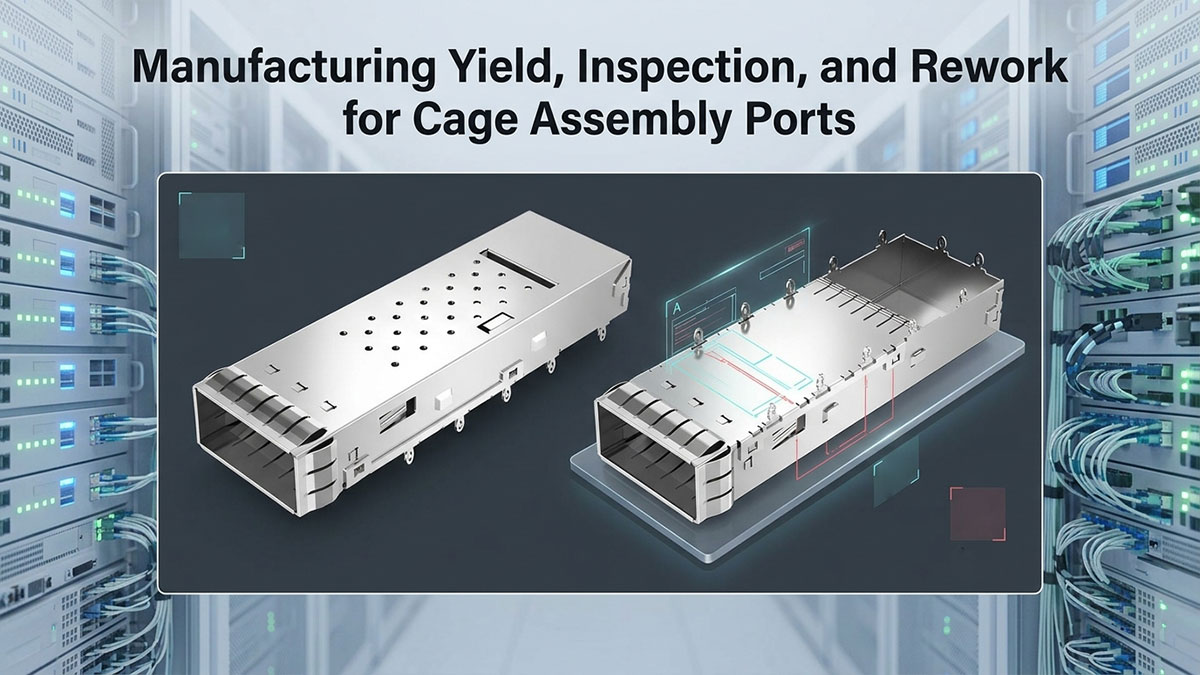
Холодные паяные соединения и микропустоты в плотных паяных площадках
Плотные многопортовые паяные разъемы действуют как массивные теплоотводы, быстро отводя тепло от наконечников паяльника. Это быстрое рассеивание тепла часто приводит к неполному смачиванию припоем, образованию скрытых холодных паяных соединений и микроскопических воздушных пустот глубоко внутри металлизированных сквозных отверстий.
Поскольку цельнометаллический корпус полностью блокирует оптический обзор поля контактов, стандартный визуальный и автоматизированный оптический контроль не позволяют проверить качество соединения. Эти скрытые пустоты нарушают четкие пути протекания тока и вызывают периодические несоответствия импеданса, для выявления которых требуется дорогостоящий рентгеновский контроль.
Оснастка, поддержка нижнего зажимного устройства и мониторинг сервопривода пресса.
Монтаж запрессованного каркаса превращает сборку в автоматизированный, высокоточный механический процесс. Жесткие нижние крепления поддерживают плату непосредственно под контактной площадкой, предотвращая ее деформацию и обеспечивая идеальное выравнивание сквозных отверстий.
Автоматизированные сервопрессы измеряют усилие вставки и глубину посадки в режиме реального времени на протяжении всего хода прессования. Если машина обнаруживает аномальное сопротивление, вызванное смещением штифта или неправильным размером отверстия, она немедленно останавливается, предотвращая скрытое напряжение на плате и сохраняя работоспособность трассировки каналов.
Процедуры безопасного извлечения оружия в полевых условиях и многоциклового повторного прессования.
В процессе тестирования или установки трансивера контакты разъемов или корпуса портов иногда получают механические повреждения, что требует замены разъемов. Специальные механические инструменты захватывают запрессованный корпус и вытягивают его прямо вверх, извлекая устройство без нагрева материнской платы.
Благодаря эластичности контактов, покрытые металлом сквозные отверстия остаются гладкими и структурно прочными после извлечения. Специалисты могут вставить новый разъем в те же самые отверстия до двух-трех раз, полностью восстанавливая чистоту сигнала без ухудшения надежности платы.
Риски разрушительного выпаивания на многослойных платах высокой плотности
Удаление припаянного многопортового разъема с толстой 16-28-слойной платы — это рискованная, часто разрушительная задача. Техникам приходится длительное время обдувать горячим воздухом десятки контактов заземления, чтобы одновременно расплавить паяные соединения.
Длительный нагрев при пайке часто приводит к отслоению контактных площадок, растрескиванию меди во внутреннем слое и сильному расслоению печатной платы. В высокоплотном сетевом оборудовании попытка выпаять поврежденный разъем почти всегда разрушает расположенные рядом компоненты с малым шагом выводов и портит всю материнскую плату.
📋 Руководство по выбору, основанное на практическом применении LINK-PP Крепежные элементы для сборки клетки
Баланс между выходом годной продукции и высокочастотными характеристиками в конечном итоге помогает разработчикам оборудования оценивать реальные условия эксплуатации. Выбор между запрессованными и припаянными клеммами требует сопоставления конкретных требований к скорости передачи данных и физических ограничений корпуса непосредственно с соответствующим типом разъема.
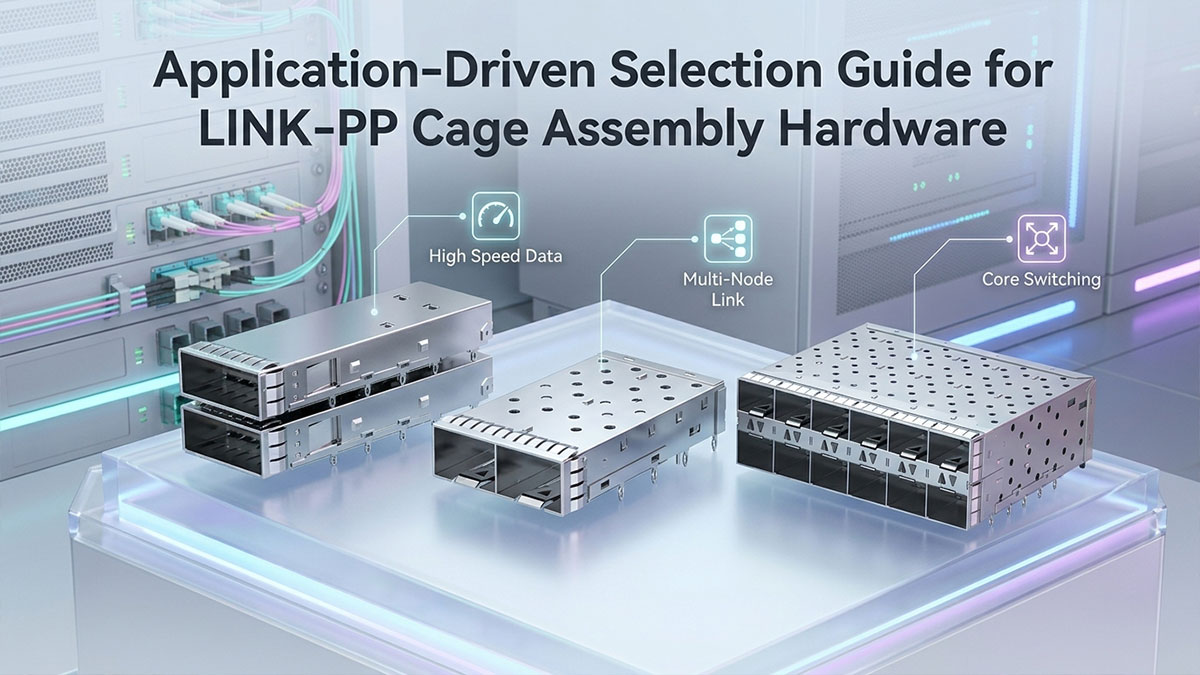
Гипермасштабные облачные коммутаторы и развертывания магистральной сети 400G/800G
Центры обработки данных облачного масштаба полагаются на сверхплотные коммутаторы 400G и 800G, работающие с сигналом 56G или 112G PAM4 на линию, проложенные по толстым многослойным объединительным платам. В этих массивных коммутаторах коммутационной матрицы развертывание высокоплотных коммутаторов с плотной посадкой методом прессовой установки является эффективным решением. LINK-PP Сборка каркаса необходима для обеспечения точного обратного сверления и устранения паразитных отводов через переходные отверстия.
Беспаечная архитектура контактов защищает дорогостоящие 24-слойные материнские платы от разрушительного термического расслоения по оси Z во время производства. Кроме того, строго контролируемая геометрия контактов обеспечивает чистые кривые дифференциального импеданса 100 Ом и открытые диаграммы глаз приемника, гарантируя, что платформы верхнего уровня стойки достигают строгих целевых показателей частоты ошибок при высоких сетевых нагрузках.
Надежные граничные маршрутизаторы и системы промышленной автоматизации
Промышленные коммутаторы на периферии сети подвергаются сильным вибрациям от оборудования, интенсивным ударам при падении и широкому диапазону рабочих температур. Сборка корпусов с помощью ручной или волновой пайки строго допустима только на низкоскоростных (менее 10 Гбит/с, например, 1G SFP/RJ45) платах с малым количеством слоев (обычно менее 8 слоев), где большие паяные швы обеспечивают высокую механическую прочность на сдвиг, а термическое расширение остается минимальным.
Когда промышленная трассировка на периферии сети достигает скорости 25G или 100G, паяные соединения полностью исключаются из-за неконтролируемых сквозных соединений и отказов, связанных с высокочастотными потерями на отражение. Для таких защищенных высокоскоростных каналов связи отраслевым стандартом является использование запрессованной сборки с интегрированными крепежными винтами для фиксации на плате. Эта гибридная архитектура обеспечивает надежную физическую фиксацию, необходимую для противостояния ударам и вибрации, а гибкие контакты защищают высокоскоростные сигнальные тракты от провалов импеданса.
Платформы Open RAN для телекоммуникационных сетей 5G Fronthaul и Central Office
Базовые станции 5G, удаленные радиомодули (RRU) и открытые платформы RAN требуют надежных оптических соединений для наружной установки, работающих в условиях значительных колебаний температуры окружающей среды. Корпуса, устанавливаемые на опорах, подвергаются быстрому термическому циклированию, что создает нагрузку на физическую границу между контактами разъема и металлизированными сквозными отверстиями.
Использование податливой запрессованной посадки LINK-PP Конструкция защитного кожуха исключает хрупкие паяные соединения, которые трескаются в течение многих лет из-за термического расширения и сжатия. Газонепроницаемый холодный сварной шов, образованный эластичными штифтами, защищает активные сигнальные пути от влаги из воздуха и коррозионных загрязнений, обеспечивая бесперебойную работу каналов связи CPRI и eCPRI в сложных телекоммуникационных средах.
📋 Окончательный вердикт: лучшие практики для LINK-PP Завершение сборки оптического каркаса
Для высокоскоростного оборудования в диапазоне от 25G до 800G, контактная площадка с запрессовкой обеспечивает однозначно меньшее напряжение на печатной плате и превосходную целостность сигнала по сравнению с ручной пайкой. Устранение высоких тепловых нагрузок предотвращает расслоение на уровне платы, а беспаечные гибкие контакты позволяют выполнять прецизионное сверление обратной стороны для устранения высокочастотных резонансов сквозных паяных соединений. Для систем высокой плотности гибкий монтаж обеспечивает непревзойденную физическую надежность и стабильные линии передачи с сопротивлением 100 Ом.
Для обеспечения максимальной целостности сигнала и предотвращения повреждения платы во время производства инженерам по аппаратному обеспечению следует соблюдать следующие основные правила развертывания:
- Строго соблюдайте допуски на сквозные отверстия: диаметры сквозных отверстий с покрытием должны соответствовать требованиям ±0.05 мм при использовании иммерсионного оловянного покрытия или покрытия ENIG, чтобы обеспечить герметичную посадку штифта.
- Внедрите специальную поддержку для крепления компонентов: всегда используйте многопортовые клетки в паре с плоскими наковальнями и сервоприводными прессами, чтобы предотвратить локальное изгибание платы во время установки.
- Изолируйте неиспользуемые патрубки: сочетание профилей штифтов, запрессованных в пазы, с автоматизированным обратным сверлением позволяет устранить провалы резонанса в диапазоне Найквиста PAM4 56 ГГц.
- Комплекты для контролируемой экстракции, требуемые производителем: Используйте одобренные производителем вертикальные инструменты для экстракции во время доработки портов, чтобы сохранить внутренние медные слои для безопасного многократного повторного прессования.
Вы разрабатываете коммутаторы для центров обработки данных следующего поколения, платформы базовой полосы 5G или высокоскоростное периферийное оборудование? Посетите сайт LINK-PP Официальный магазин Чтобы ознакомиться с полным ассортиментом наших корпусов для модулей SFP, QSFP и OSFP, разработанных для обеспечения чистоты сигнала и простоты монтажа на печатную плату.